


CNC-nybörjare med noll fundamentdrift, grundläggande kunskaper om bearbetningscenter för nybörjare
Startstegen för en CNC-svarv är följande:
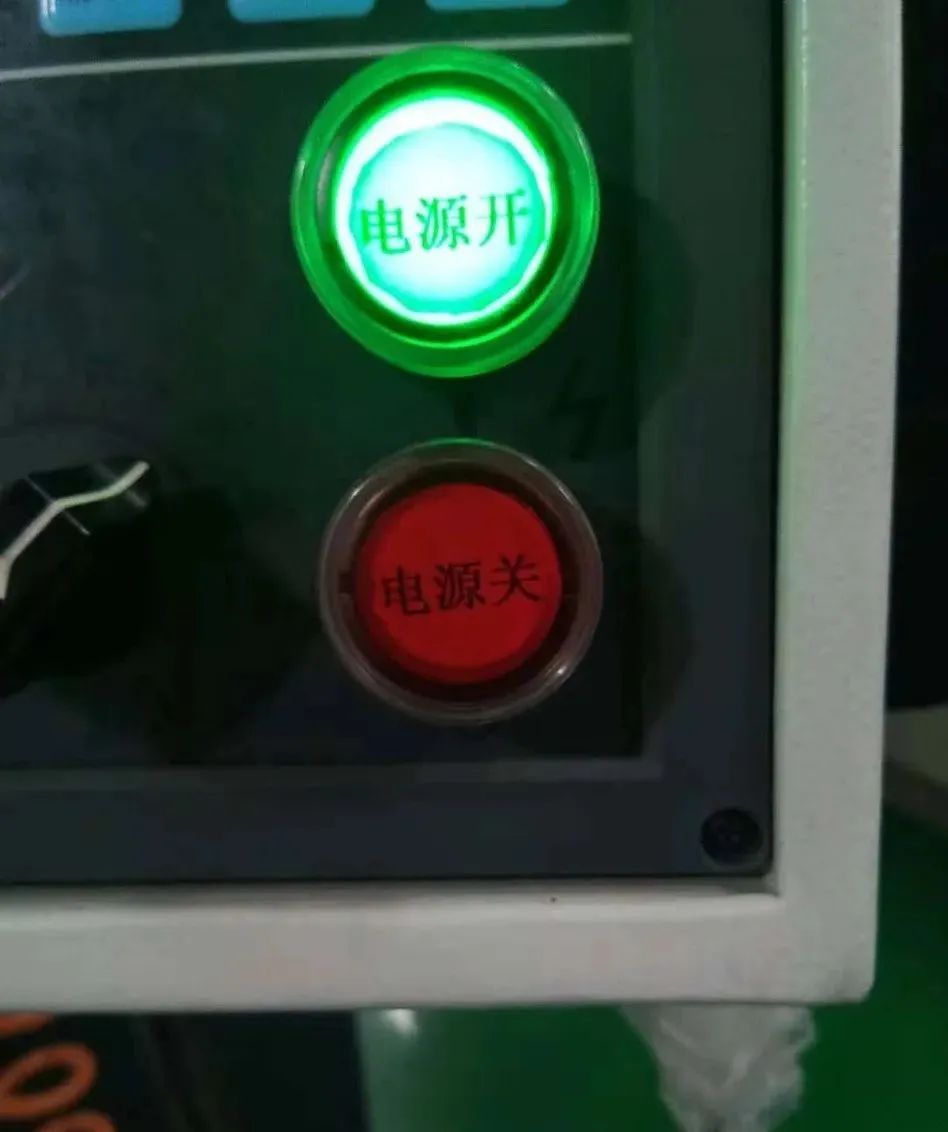
(1) Slå på huvudströmbrytaren på verktygsmaskinens elskåp, anslut huvudströmmen till verktygsmaskinen, strömindikatorlampan tänds och kylfläkten på elskåpet startar;
(2) Tryck på systemstartknappen [ON] på maskinens manöverpanel (tryck på [OFF]-knappen när du stängs av) för att slå på CNC-systemet. Vänta tills monitorn ska fungera och visa startskärmen;
(3) Släpp [Emergency Stop]-knappen (tryck på [Emergency Stop]-knappen när du stängs av) för att slå på servosystemet.
(4) Avstängning utförs i omvänd ordning.
(2) Stegen för att återgå till referenspunkten är följande:
Ställ in arbetsläget till positionen för "Återgå till noll"-knappen, och indikatorlampan för denna knapp tänds. Tryck på knappen "+X" och arbetsbordet kommer att flyttas mot referenspunkten i ett snabbmatningsläge. Efter att ha återvänt till referenspunkten tänds "X Zero"-indikatorn. Tryck på [+Z]-tangenten för att slutföra återgången till referenspunkten i Z-riktningen.
2. MDI-metod för att återgå till referenspunkten
(1) Välj läget för maskinens manöverpanel och tryck på MDI-knappen;
(2) Välj programfunktionen 【PROG 】 på CNC-systempanelen;
(3) Välj [Infoga]-tangenten på CNC-systempanelen och ange kommandot "G28 U0 W0";
(4) Tryck på CYSLE START-knappen för att starta programmet tillbaka till noll.
(3) Steg för att lindra överfärd:
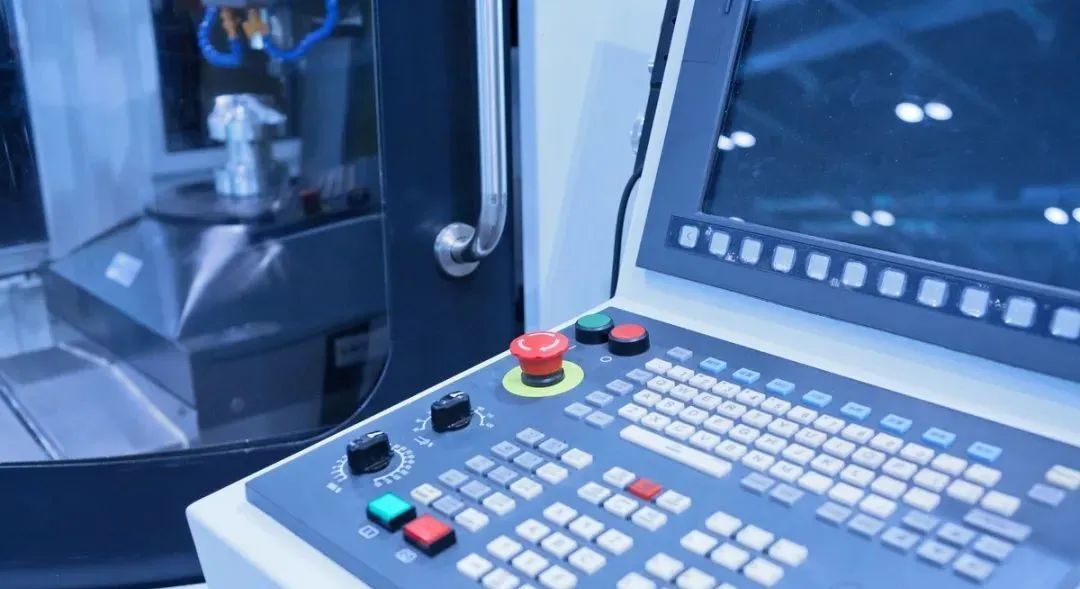
När verktygsmaskinen rör sig till gränsen för arbetsområdet kommer den att trycka på gränslägesbrytaren och CNC-systemet kommer att generera ett överkörningslarm. För närvarande kan verktygsmaskinen inte fungera. Numeriska styrsvarvar använder ofta två metoder för att skydda verktygsmaskinen: mjukvaruöverkörningsskydd och hårdvaruöverkörningsskydd.
När det finns en övergång i X- eller Z-axeln kommer den att visa "Error". Tryck på knappen 【MEDDELANDE 】 för att avgöra vilken axel som överskrider. (1) Ställ in arbetsläget på manuell 【JOG 】 eller handratt 【 MPJ 】;
(2) Tryck på återställningsknappen på CNC-systempanelen (om det finns en frigöringsknapp för överkörning, håll ner knappen);
(3) Om överrörelsen i +X-riktningen inträffar, välj den motsatta riktningen och tryck på tangenten 【 - X 】 för att flytta verktygshållaren för att frigöra övergången. Metoden för att släppa överväg i andra riktningar är densamma.
(4) Manuella kontinuerliga matningssteg:
Ställ in arbetsläget på manuellt [JOG]-läge, och indikatorlampan för denna tangent kommer att lysa. Ställ först in matningsjusteringsförstoringen och tryck sedan på [+Z] eller [- Z], [+X] eller [- X] för att kontinuerligt flytta koordinataxeln; När du matar i manuellt [JOG]-läge kommer att hålla ned [Fast Forward]-knappen samtidigt för att producera snabb framåt eller negativ rörelse av motsvarande axel.
(5) Handhjulsmatningssteg:
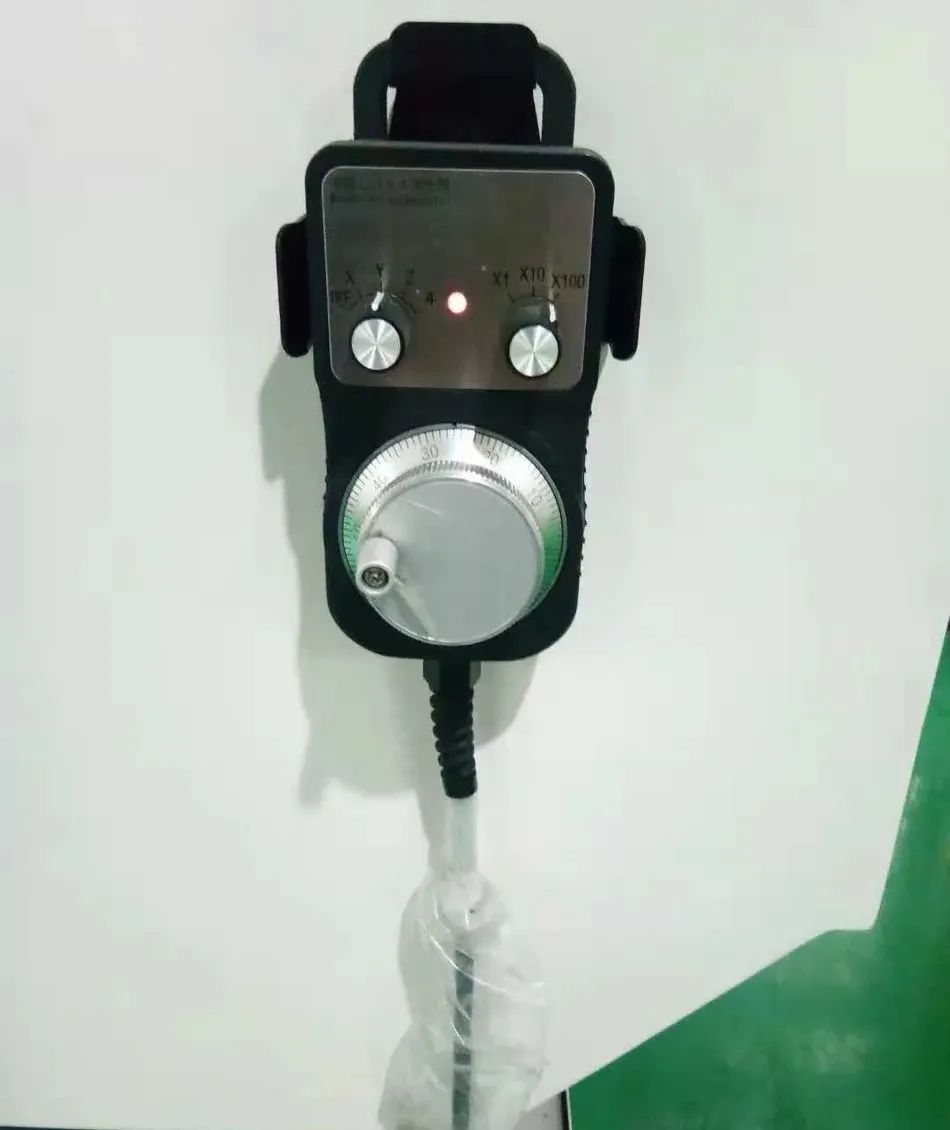
Placera arbetsläget i handrattsläget [MPJ] och indikatorlampan för denna tangent tänds. Stegen för att ställa in foderreparationen för att frigöra övergång är följande:
Justera förstoringen, välj den axel som ska flyttas. Om Z--axeln behöver flyttas, placera omkopplaren för val av koordinataxel i Z-växeln och välj ett steg på handrattens pulsgenerator medurs eller moturs för att styra Z--axeln så att den rör sig framåt eller negativt med ett inkrementellt värde. Om pulser uppstår kontinuerligt, kommer verktygsmaskinens Z--axel att flyttas kontinuerligt. Flytta X--axeln och placera omkopplaren för val av koordinataxel i X-positionen. Andra operationer är samma som Z-axeloperationer.
(6) Etableringsstegen för programmet:
I FANUC Series 0i Mate TD-systemet kräver skapande av program att man först matar in programnumret och lagrar det, och sedan matar man in programordet. Den specifika operationen är som följer:
(1) Öppna programskyddslåset, ställ in arbetsläget till redigera [EDIT]-läget, och indikatorlampan för denna nyckel kommer att lysa;
(2) Tryck på knappen 【 ROG 】 för att gå in i programredigeringsskärmen, ange adressen "O" och programnumret som ska skapas, såsom O0001, tryck på semikolon 【 EOB 】 och tryck sedan på knappen infoga 【 Infoga 】 för att skapa ett nytt program O0001;
(3) Ange orden för varje programsegment i följd. Efter att ha angett varje programsegment, tryck på semikolon [EOB]-tangenten och tryck sedan på infoga [Insert]-tangenten tills alla programsegment har matats in. Om programordsinmatningen är felaktig, tryck på knappen Cancel [CAN] för att avbryta. Att kontinuerligt trycka på avbryt [CAN]-tangenten kan avbryta flera ord.
(7) Procedurredigeringssteg:
Redigeringen av program inkluderar operationer som modifiering, infogning, ersättning, radering, etc. De specifika operationerna är följande:
(1) Ersätt tecken: Använd piltangenterna för att flytta markören till det tecken som behöver bytas ut. När du har angett tecknet som ska ersättas trycker du på knappen Ersätt.
(2) Infoga tecken: Använd markörrörelsetangenten för att flytta markören till föregående tecken som ska infogas, ange tecknet som ska infogas och tryck på knappen Infoga.
(3) Radera tecken: Använd markörrörelsetangenten för att flytta markören till önskat ord som ska raderas, och tryck på radera [DELETE]-tangenten för att radera det.
(8) Proceduranropsoperationssteg:
Anropa det befintliga programmet i minnet för att redigera eller förbereda för automatisk bearbetning. Den specifika operationen är som följer: ställ in arbetsläget till redigeringsläget [EDIT] och indikatorlampan för denna tangent kommer att lysa. Tryck på programfunktionsknappen 【PROG 】 och ange programnumret, såsom O0001. Tryck på nedåtpilen på markören för att anropa programmet. Om programmet överstiger en sida kan du trycka på upp- och nedknapparna för att visa programmet.


