


Vet du om tråkigt?
ett
Definition av Boring
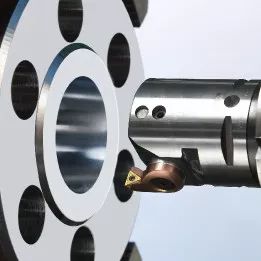
Borrning: Det är en skärprocess där ett lager av metall skärs av bearbetningsytan på ett arbetsstycke genom den relativa rörelsen mellan borrfräsen på utrustningen och arbetsstycket, vilket resulterar i en viss bearbetningsnoggrannhet och ytjämnhet på bearbetningsytan
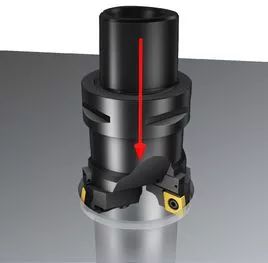
Skillnad: Jämfört med andra hålbearbetningstekniker är borrhål inte begränsade av verktygsstorlek; Och borrhålet har en stark felkorrigeringsförmåga, vilket kan korrigera felet i den ursprungliga grovhålsaxeln genom flera verktygspassager och kan bibehålla hög positionsnoggrannhet mellan borrhålet och positioneringsreferensen
två
Typer av tråkkutter
Typ 1
Bladklassificering: enkantsborrfräs/dubbelkantsborrfräs/flerkantsborrfräs
Bearbetningsklassificering: Genomgående hålborrfräs/Blindhålsborrfräs/Steghålsborrfräs/Sektionsborrfräs
Strukturell klassificering: integrerad/monterad/modulär
Typ 2
Enkelbladsborrfräs: integrerad borrfräs/svetsborrfräs/klämborrfräs/indexerbar borrfräs
Dubbeleggat borrfräs: fast dubbeleggat borrfräs/flytande dubbeleggat borrfräs
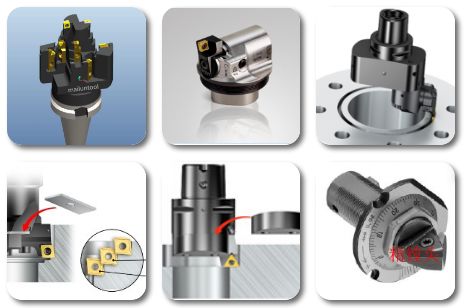
Utöka borrfräs Modul borrfräs Spårborrfräs
❹ Stegeborrfräs ❺ Enkelkantsborrfräs ❻ Inbyggd borrfräs
tre
Tillämpning av Boring
När vi stöter på problem kan vi först överväga dessa aspekter
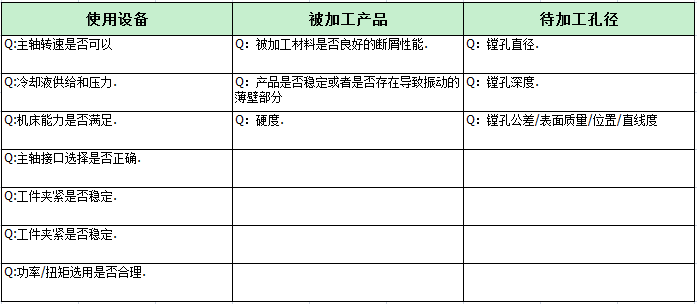
Grovt tråkig applikation
1. Bearbetning av blinda hål
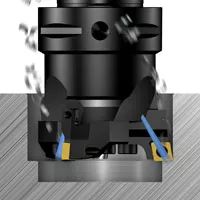
Att säkerställa korrekt spånborttagning är avgörande vid bearbetning av blinda hål
Rätt skärparametrar är en nödvändig förutsättning för att erhålla lämplig spånform
Se till/kontrollera att spånorna inte hindrar eller sliter på knivarna
Kylvätsketrycket och skärvätskeflödet bör vara tillräckligt för att tömma spånen
Vertikala verktygsmaskiner har högre krav på effektiv spånavskiljning än horisontella verktygsmaskiner
2.断续切削
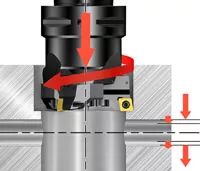
Vid intermittent skärning (som tvärhål) ställs höga krav på bladets skärförhållanden
Välj material med högre seghet
Under stabila arbetsförhållanden, för att förbättra bearbetningssäkerheten, välj robusta, kvadratiska negativa främre hörn i grundform
Om det finns flera avbrott, minska skärparametrarna
3.夹砂铸铁
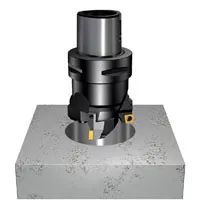
Sandinneslutning i gjutgods kan öka bladslitaget.
Välj material med högre seghet
Minska skärparametrarna
För att förbättra bearbetningssäkerheten och minimera slitage, välj robusta, kvadratiska negativa raka basformade blad
PS: Sandinneslutning avser förekomsten av sandinneslutningar på gjutgodset
4.气烧孔
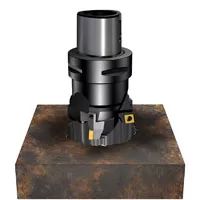
Det lokala området för det gasbrännande hålet kan hårdna, vilket kommer att öka slitaget på bladet
Välj material med högre seghet
Minska skärparametrarna
För att förbättra bearbetningssäkerheten och minimera slitage, välj robusta, kvadratiska negativa raka basformade blad
Precisionsborrning
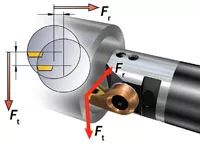
1. Skärkraft
Effekten av skärkraft på produkten
När verktyget är i skärande tillstånd kommer de tangentiella och radiella komponenterna av skärkraften att försöka få verktyget att avvika från arbetsstycket. Den tangentiella komponenten kommer att försöka tvinga verktyget nedåt och bort från mittlinjen. På så sätt minskar verktygets släppningsvinkel
Alla radiella deformationer innebär ett minskat skärdjup och spåntjocklek, vilket leder till en tendens till vibrationer
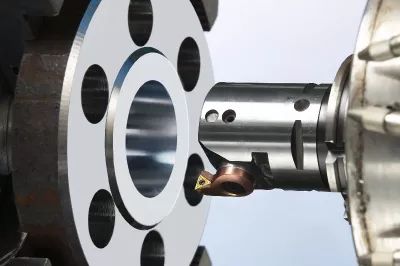
2. Balanskraft
Balanskraftens inverkan på bearbetningen
Obalansen som orsakas av asymmetriska verktyg eller stora slag skapar en kraft som verkar på borrverktyget.
I de flesta applikationer kan de krafter som genereras av obalans vara försumbara jämfört med skärkrafter.
Vid höga hastigheter kan obalans orsaka vibrationer och påverka hålens bearbetningskvalitet
Obs: Följande är en sammanfattning av bearbetningsbilder på plats som alla kan lära sig av
fyra
Tråkigt fall
4.1 Bladslitage
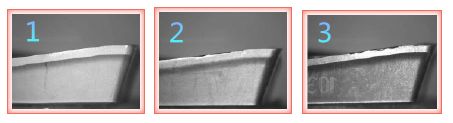
Vid borrningsbearbetning kan kontinuerlig skärning av verktyget leda till slitage och skador, vilket minskar dimensionsnoggrannheten för hålbearbetning och ökar ytojämnhetens värde; Samtidigt finns det avvikelser i kalibreringen av den finjusterande matningsenheten, vilket resulterar i justeringsfel som orsakar avvikelser i bearbetningsöppningen och till och med leder till produktkvalitetsolyckor
4.2 Ytkvalitet
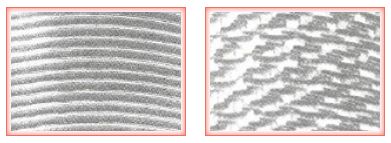
Att tråka fiskfjäll eller gängliknande spår på den bearbetade ytan är ett vanligt ytkvalitetsfenomen
Vänster bild: Främst på grund av oöverensstämmelse mellan matning och borrhastighet vid borrning
Höger bild: Orsakas främst av stela vibrationer och verktygsslitage under borrbearbetning
F: Hur använder man spindelpositionering under borrverktygsbearbetning?
S: ① Metoden att använda en mätinstrument för att hitta den korrekta positionen kräver att man först använder en mätklockas centreringsanordning eller positioneringsspindel för att bestämma koordinaterna för referenshålet på arbetsstycket, och sedan baserat på koordinaterna för referenshålet , bestäm spindelns koordinatposition. Dess egenskaper är hög noggrannhet och bekväm drift.
② Kännetecknet för att använda inspektionsstavar för uppriktning och positionering är låg noggrannhet och tidskrävande. Men denna positioneringsmetod kan direkt hitta koordinatpositionen mellan borrmaskinsspindeln och starthålet.
③ Kännetecknet för att använda gränssnittet mellan hål för att rikta in och lokalisera är att det kan användas för borrning av separerade boxhålssystem. Nackdelen är att assistanstiden är längre.
④ Det som kännetecknar att använda en mall för att hitta och lokalisera är att mallstrukturen är enkel och inte kräver komplicerade justeringar. Men mallen är benägen att deformeras och när arbetsstycket behöver bearbeta flera olika hålsystem på olika ytor behövs flera mallar, vilket resulterar i lägre inriktning och positioneringsnoggrannhet.


