


Hur mycket kan du om borrmaskiner och borrhål?
Som det vanligaste verktyget vid hålbearbetning används borr i stor utsträckning vid mekanisk tillverkning, särskilt för bearbetning av hål i kylanordningar, rörplattor för kraftgenereringsutrustning och ånggeneratorer. Deras tillämpning är särskilt omfattande och viktig.
1, egenskaperna hos borrning
En borrkrona har vanligtvis två huvudskäreggar, och under bearbetning utför borrkronan skärning medan den roterar. Borrkronans främre vinkel ökar från den centrala axeln till den yttre kanten, och borrkronans skärhastighet ökar när den närmar sig den yttre cirkeln. Skärhastigheten mot mitten minskar, och skärhastigheten vid borrkronans rotationscentrum är noll. Borrkronans sidokant är placerad nära den centrala rotationsaxeln, med en större underspånvinkel och inget spånutrymme. Skärhastigheten är låg, vilket resulterar i betydande axiellt motstånd. Om skäreggen på det tvärgående bladet är slipat till en typ A eller C i DIN1414, och skäreggen nära den centrala axeln är en positiv spånvinkel, kan det minska skärmotståndet och avsevärt förbättra skärprestandan.
Beroende på arbetsstyckenas olika former, material, strukturer och funktioner kan borrar delas in i många typer, såsom höghastighetsstålborrar (Fried Dough Twists borrar, gruppborrar, plana borrar), integrala hårdmetallborrar, vändbara grunda hålborrar , djupa hålsborrar, kapsningsborrar och utbytbara huvudborrar.
2, Spånbrytning och spånavlägsnande
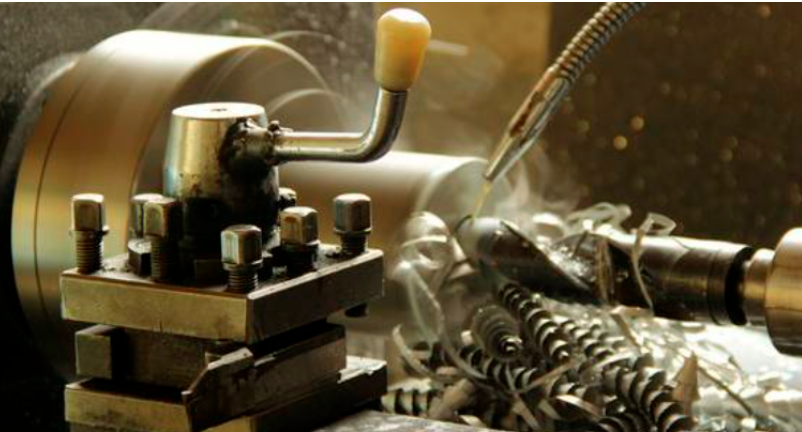
Skärningen av borrkronan utförs i smala hål, och spånen måste matas ut genom borrkronans skärande spår. Därför har spånornas form en betydande inverkan på borrkronans skärprestanda. Vanliga spånformer inkluderar flingspån, rörformiga spånor, nålspån, koniska spiralspån, bandspån, solfjäderformade spån, pulverspån, etc.
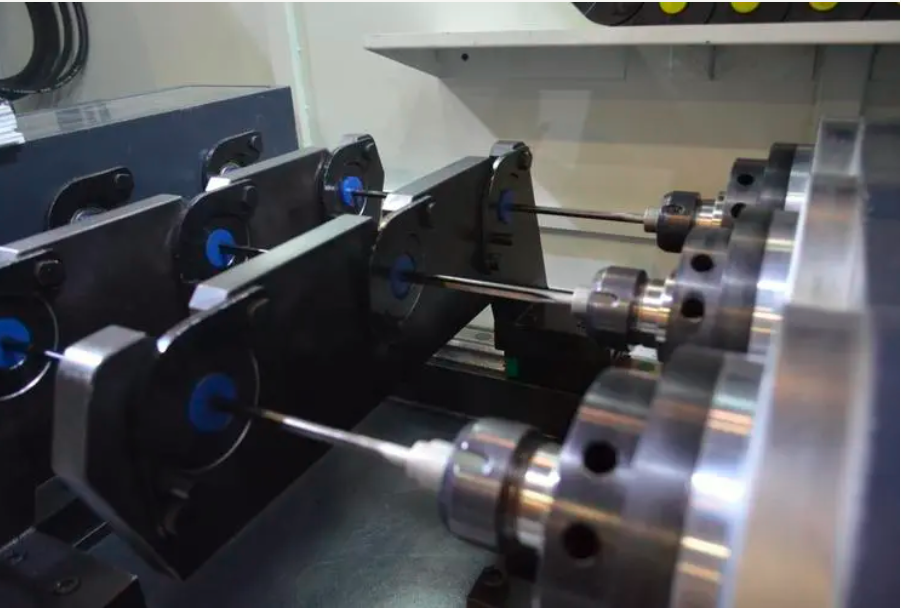
Nyckeln till borrning - spånkontroll
När spånformen inte är lämplig kommer följande problem att uppstå:
① Fina spån blockerar skäreggens spår, vilket påverkar borrnoggrannheten, minskar borrkronans livslängd och gör till och med att borrkronan går sönder (såsom pulverspån, solfjäderformade spån, etc.);
② Långa spån trasslar in borrkronan, hindrar driften, gör att borrkronan går sönder eller hindrar att skärvätska tränger in i hålet (såsom spiralspån, remspån, etc.).
Så här löser du problemet med olämplig chipform:
① Metoder som att öka matningshastigheten, intermittent matning, slipa sidokanten och installera spånbrytare kan användas separat eller i kombination för att förbättra effektiviteten för spånbrytning och borttagning och eliminera problem som orsakas av spån.
② Professionella spånbrytande borrar kan användas för att borra hål. Om du till exempel lägger till ett designat spånbrytande blad i borrkronans skåra kommer spånorna att brytas till lättare att ta bort skräp. Skräpet släpps ut smidigt längs diket utan att det uppstår någon blockering inuti diket. Därför har den nya spånbrytande borren uppnått mycket jämnare skäreffekter än traditionella borrkronor.
Samtidigt gör de korta och fragmenterade järnspån det lättare för kylvätskan att strömma till borrspetsen, vilket ytterligare förbättrar värmeavledningseffekten och skärprestanda under bearbetningsprocessen. Och eftersom den nyligen tillagda spånkanten penetrerar hela spåret på borrkronan, kan den fortfarande behålla sin form och funktion efter flera omgångar av slipning. Utöver ovanstående funktionella förbättringar är det värt att nämna att denna design förbättrar borrkroppens styvhet och avsevärt ökar antalet borrhål som borras före en enda slipning.
3, Borrnoggrannhet
Noggrannheten hos ett hål är huvudsakligen sammansatt av faktorer som bländare, positionsnoggrannhet, koaxialitet, rundhet, ytjämnhet och hålgrader.
Faktorer som påverkar noggrannheten hos det bearbetade hålet under borrning:
① Spännnoggrannheten och skärförhållandena för borrkronan, såsom verktygshållare, skärhastighet, matningshastighet, skärvätska, etc;
② Borrstorlek och form, såsom borrlängd, bladform, borrkärnas form, etc;
③ Arbetsstyckets form, såsom hålets sidoform, hålets form, tjocklek och fastspänningsstatus.
Precisionsborrmaskin, kontakta: 15910974236
1. Expanderande hål
Expanderande hål orsakas av att borrkronan svänger under bearbetningen. Verktygshållarens svängning har en betydande inverkan på hålets öppning och positioneringsnoggrannhet. Därför, när verktygshållaren är kraftigt sliten, bör en ny verktygshållare bytas ut i tid. När man borrar små hål är det svårt att mäta och justera svingen, så det är bäst att använda ett grovt handtag med liten diameter borr med bra koaxialitet mellan bladet och handtaget. När man använder en omslipningsborr för bearbetning beror orsaken till minskningen i hålnoggrannhet ofta på den asymmetriska formen bakom den. Att kontrollera skäreggens höjdskillnad kan effektivt undertrycka skärexpansionen av hålet.
2. Hålets rundhet
På grund av borrkronans vibration är formen av det borrade hålet lätt polygonal, och det finns dubbla linjer som mönster på hålväggen. De vanliga polygonhålen är mestadels trianglar eller femhörningar. Anledningen till att triangulära hål bildas är att borrkronan har två rotationscentra under borrning, som vibrerar med 600 intervaller. Den främsta orsaken till vibrationer är det obalanserade skärmotståndet. När borrkronan roterar ett varv, på grund av dålig rundhet hos det bearbetade hålet, är motståndet obalanserat under den andra skäromgången. Den föregående vibrationen upprepas, men vibrationsfasen har en viss avvikelse, vilket resulterar i uppkomsten av dubbla linjemönster på hålväggen. När borrdjupet når en viss nivå ökar friktionen mellan borrkronans kant och hålväggen, vibrationen dämpas, evolventet försvinner och rundheten förbättras. Denna typ av hålform verkar trattformad när den ses från ett längsgående tvärsnitt. Av samma anledning kan även femkantiga och sjukantiga hål uppstå under skärning. För att eliminera detta fenomen bör, förutom styrande faktorer som chuckvibrationer, skäreggshöjdskillnad, rygg- och bladformsasymmetri, åtgärder som att öka borrkronans styvhet, öka matningshastigheten per varv, minska ryggvinkeln och slipa sidoeggen också tas.
3. Borrning på lutande och krökta ytor
När skärytan eller genomborrningsytan på borrkronan är lutande, krökt eller stegvis är positioneringsnoggrannheten dålig. På grund av den radiella enkelsidiga skärningen av borrkronan vid denna tidpunkt reduceras verktygets livslängd.
För att förbättra positioneringsnoggrannheten kan följande åtgärder vidtas:
1. Borra mitthålet först;
2. Använd en pinnfräs för att fräsa hålsätet;
3. Välj borr med bra penetration och styvhet;
4. Minska matningshastigheten.
4. Gradbehandling
Under borrning kan grader uppstå vid hålets inlopp och utlopp, speciellt vid bearbetning av material och tunna plåtar med hög seghet. Anledningen är att när borrkronan ska borra igenom genomgår materialet som bearbetas plastisk deformation. Vid denna tidpunkt deformeras och böjs den triangulära delen som skulle ha skurits av kanten nära den yttre kanten av borrkronan och böjd utåt under inverkan av axiell skärkraft, och krullas ytterligare under verkan av ytterkantens fasning och kantkant ytan på borrkronan, bildar lockar eller grader.
4, Bearbetningsvillkor för borrning
Den allmänna katalogen över borrkronor innehåller en "Basic Cutting Parameters Reference Table" arrangerad enligt bearbetningsmaterialet. Användare kan hänvisa till skärparametrarna som tillhandahålls för att välja skärförhållanden för borrbearbetning. Huruvida valet av skärförhållanden är lämpliga bör bestämmas genom provskärning, baserat på faktorer som bearbetningsnoggrannhet, bearbetningseffektivitet och borrlivslängd.
1. Borrens livslängd och bearbetningseffektivitet
Med förutsättningen att de tekniska kraven för arbetsstycket som bearbetas ska uppfyllas, bör den lämpliga användningen av borrkronan mätas omfattande baserat på borrkronans livslängd och bearbetningseffektivitet. Utvärderingsindexet för borrkronornas livslängd kan välja skäravstånd; Utvärderingsindex för bearbetningseffektivitet kan väljas som matningshastighet. För höghastighetsstålborrkronor påverkas borrkronans livslängd kraftigt av rotationshastigheten och påverkas mindre av matningshastigheten per varv. Därför kan en ökning av matningshastigheten per varv förbättra bearbetningseffektiviteten samtidigt som en längre livslängd för borrkronan säkerställs. Det bör dock noteras att om matningshastigheten per varv är för stor, kommer spånen att tjockna, vilket orsakar svårighet att bryta spån. Därför är det nödvändigt att bestämma intervallet för matningshastigheten per varv som smidigt kan bryta spån genom provskärning. För hårdlegerade borrkronor finns det en betydande fas i skäreggens negativa spånriktning, och det valfria området för matningshastighet per varv är mindre än för höghastighetsstålborr. Om matningen per varv överskrider detta område under bearbetning, kommer det att minska borrkronans livslängd. På grund av den högre värmebeständigheten hos hårdlegerade borrkronor jämfört med höghastighetstålborrkronor, är rotationshastighetens inverkan på borrkronans livslängd minimal. Därför kan ökad rotationshastighet användas för att förbättra bearbetningseffektiviteten hos hårdlegerade borrkronor samtidigt som borrkronans livslängd säkerställs.
2. Rimlig användning av skärvätska
Skärning av borrkronor utförs i smala hål, så typen och injektionsmetoden för skärvätska har en betydande inverkan på borrkronornas livslängd och bearbetningsnoggrannheten hos hålen. Skärvätskor kan delas in i två kategorier: vattenlösliga och icke vattenlösliga. Icke vattenlösliga skärvätskor har god smörj-, vät- och vidhäftningsbeständighet, samt rostskyddsegenskaper. Vattenlöslig skärvätska har goda kylningsegenskaper, ingen rök och ingen brännbarhet. På grund av miljöskyddshänsyn har vattenlösliga skärvätskor använts i stor utsträckning de senaste åren. Men om utspädningsförhållandet för vattenlöslig skärvätska är felaktig eller skärvätskan försämras, kommer det att avsevärt förkorta verktygets livslängd, så uppmärksamhet måste ägnas vid användning. Oavsett om det är en vattenlöslig eller icke vattenlöslig skärvätska är det nödvändigt att säkerställa att skärvätskan når skärpunkten helt under användning. Samtidigt måste skärvätskans flödeshastighet, tryck, antal munstycken och kylningsmetod (intern eller extern kylning) kontrolleras strikt.
5, Återslipning av borr
Borrslipningsdiskriminering
Diskrimineringskriterierna för omslipning av borrkronor är:
1. Slitage av skäregg, horisontell kant och kant med kanter;
2. Det bearbetade hålets dimensionella noggrannhet och ytjämnhet;
3. Färgen och formen på markerna;
4. Skärmotstånd (indirekta värden som spindelström, brus, vibrationer etc.);
5. Bearbetningsmängd m.m.
Vid faktisk användning bör korrekta och bekväma diskrimineringskriterier fastställas utifrån ovanstående indikatorer baserat på specifika omständigheter. När slitage används som kriterium för diskriminering bör den mest ekonomiska och optimala omslipningsperioden identifieras. På grund av att de huvudsakliga slipdelarna är bakhuvudet och den tvärgående kanten, om borrkronan slits för mycket, bladet slits mer och slipmängden är stor, minskar antalet gånger det kan slipas om (total service verktygets livslängd=verktygets livslängd efter omslipning) × Antalet gånger det kan slipas om kommer faktiskt att förkorta borrkronans totala livslängd; När man använder det bearbetade hålets dimensionella noggrannhet som diskrimineringsstandard, bör pelare eller gränsmått användas för att kontrollera hålets skärnings- och expansionsmängd, oräthet etc. i hålet. När kontrollvärdet har överskridits bör det omedelbart slipas igen; När skärmotstånd används som kriterium för diskriminering kan metoder som automatisk avstängning omedelbart efter överskridande av det inställda gränsvärdet (som spindelström) användas; När man använder hantering av bearbetningskvantitetsbegränsningar bör ovanstående diskrimineringsinnehåll övervägas övergripande och diskrimineringsstandarder bör fastställas.
Slipmetoden för borrkronor
När du slipar om borrkronan är det bäst att använda en specialiserad borrslipmaskin eller en universalverktygsslipmaskin, vilket är mycket viktigt för att säkerställa borrkronans livslängd och bearbetningsnoggrannhet. Om den ursprungliga borrformen är i gott skick kan den omgraderas enligt den ursprungliga borrformen; Om det finns defekter i den ursprungliga borrformen kan den efterföljande formen förbättras på lämpligt sätt enligt användningsändamålet och sidokanten kan poleras.
Vid slipning bör följande punkter uppmärksammas:
1. Förhindra överhettning och undvik att minska hårdheten på borrkronan;
2. Alla skador på borrkronan, särskilt på bladets kanter, ska avlägsnas helt;
3. Borrmönstret ska vara symmetriskt;
4. Under knivslipning, var noga med att inte skada kniveggen och ta bort eventuella grader efter slipningen;
5. För hårdlegerade borrkronor har slipformen en betydande inverkan på borrkronans prestanda. Borrformen på fabriken är den bästa borrformen som erhållits genom vetenskaplig design och upprepade tester. Därför bör den ursprungliga bladformen i allmänhet bibehållas vid omslipning.


