


Hur man förbättrar svängytans jämnhet
I precisionsbearbetningsstadiet av svarvningsoperationer är det minst önskvärda för operatörer att skrota delar på grund av dålig ytbearbetningskvalitet. Fabriker måste också ta hänsyn till många faktorer för att förbättra ytjämnheten och möta kundernas krav. Lämpliga knivar och skärparametrar är viktiga, men att anta ett heltäckande tillvägagångssätt för att producera bättre ytjämnhet är också fallet.
1.
Att anta ett heltäckande tillvägagångssätt
Det är viktigt att överväga alla steg, från grov bearbetning till precisionsbearbetning, eftersom de är relaterade till varandra, relaterade till varandra och beroende av varandra. Till exempel, innan du börjar grovbearbetning, måste du överväga att lämna marginal för precisionsbearbetning och semi precisionsbearbetning.
För att säkerställa ytfinish av hög kvalitet måste operatörer ta bort en lämplig mängd material under grov- och semi-precisionsbearbetning, så att precisionsbearbetning kan utföras med minimala eller minimala fel. Alla problem kan leda till dålig ytkvalitet.
Grovbearbetningsfacket bearbetar det mesta av ämnesmängden, så att precisionsbearbetningsverktyget inte kommer att ha tryck. En rimlig matchning av tillåten grovbearbetning förhindrar också för tidig skada på precisionsbearbetningsverktyget. Många fabriker föredrar att använda mer aggressiva matningsparametrar för grovbearbetning, vilket kan resultera i större grader på delväggarna och göra det svårt att bryta
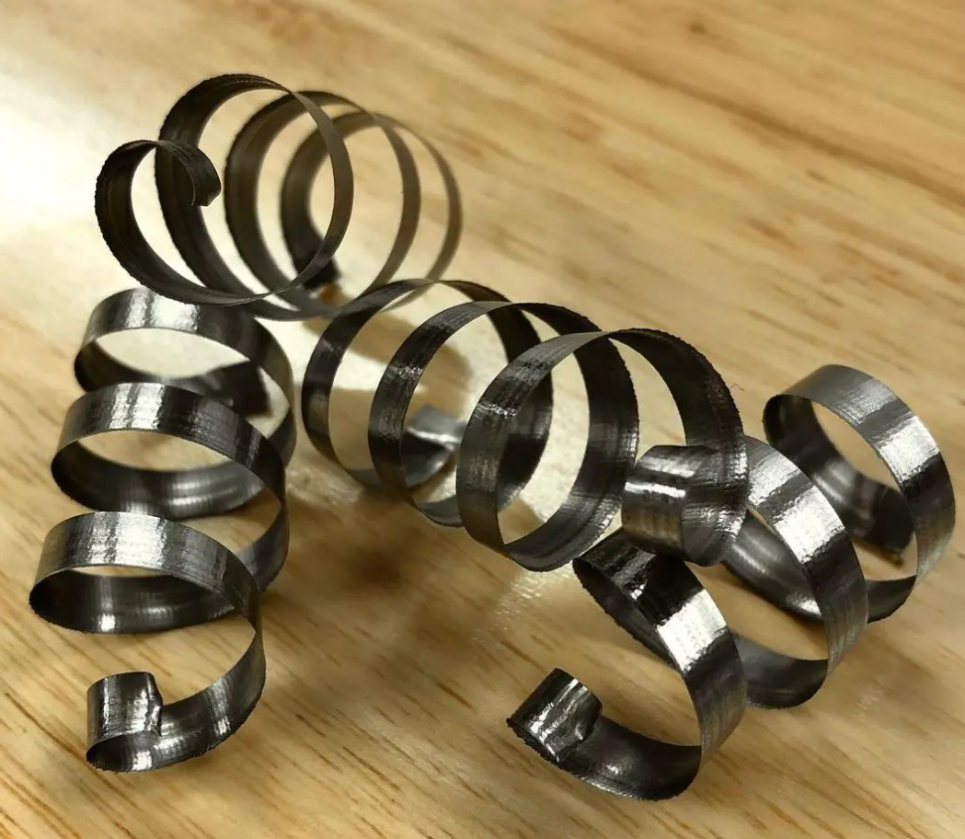
Om dessa grader hittas på delarna under precisionsbearbetning kan de vara mycket hårda (vilket resulterar i spånansamling), vilket leder till en mycket kort bladlivslängd. Grovbearbetningsverktyg bör programmeras för att ta bort skåror och grader och ska ge en bra bearbetad yta för precisionsbearbetningssteget
Om du tittar på en normalt fungerande verktygsmaskin eller mjukstålsvarvningsprocess måste operatören producera tillräcklig ytfinish i de tidiga stadierna för att uppnå den nödvändiga ytfinishen. Om man börjar studera härdade stålkomponenter kommer ytfinishen av grovvalsning före värmebehandling att i hög grad påverka den slutliga ytfinishen efter värmebehandling.
2.
Välj lämplig matning och hastighet
Under precisionsbearbetning kommer du att använda högre ytmatningshastigheter, vilket resulterar i högre hastigheter och lägre matningshastigheter. Dessutom, generellt sett, blir ditt skärdjup mindre. Men lika viktigt är att du måste se till att matningshastigheten överensstämmer med den önskade ytfinishen. Om matningshastigheten är för långsam kan det orsaka överdriven friktion och för tidigt slitage på bladet, vilket resulterar i dålig ytjämnhet.
Snabbare skärhastighet hjälper till att öka temperaturen något, vilket resulterar i bättre ytfinish. Det förhindrar också att materialet fastnar på toppen eller ytan av verktyget. Jämfört med grovbearbetningsapplikationer bör operatören öka hastigheten något, men inte för mycket, annars får det motsatt effekt. Om det finns spånavlagringar på sidan av bladet bör matningshastigheten ökas.
Jämfört med grovbearbetningsapplikationer tenderar många märken att minska hastigheten, vilket är ett vanligt fel vid precisionsbearbetning. Förbättring av hastigheten är nödvändig för att uppnå en ytfinish av hög kvalitet.
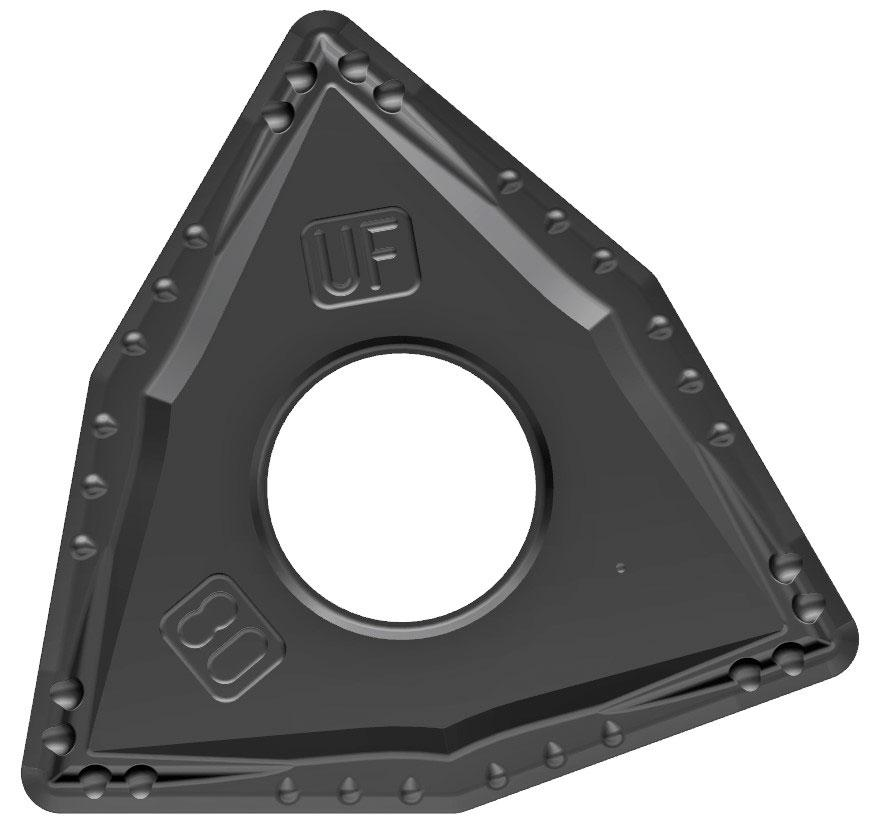
Ett verktygshållarspår med överdriven dimensionstolerans kommer att minska kontaktytan mellan bladet (t.ex. WNMG-bladet) och verktygshållarens spår, vilket leder till att verktygshållarens spår förflyttas. Detta kan orsaka mikrovibrationer, som har en negativ inverkan på ytjämnheten.
Att bestämma rätt skärdjup kommer att bidra till stabiliteten i svarvprocessen. Ett för litet skärdjup kan göra att verktygsspetsradien applicerar alla krafter radiellt på komponenten, vilket kan orsaka vibrationer och ha en negativ inverkan på ytjämnheten.
Det är också viktigt att inte rekommendera att använda för stort skärdjup, eftersom de flesta material bör avlägsnas under grov- och mellanbearbetningsskeden. Man vill oftast ha ett lätt skärdjup och en lägre matningshastighet.
3.
Välj lämpligt märke av skärverktyg
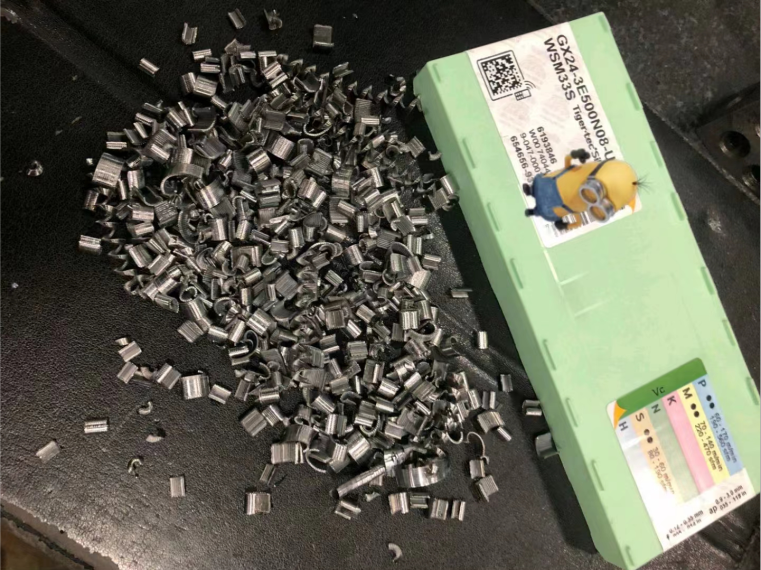
Att använda märkesblad kan hjälpa till att ge bättre klippresultat. Å andra sidan kan diskussioner om nya tillämpningar med bladtillverkare hjälpa till att avgöra vilket blad som kommer att ge högkvalitativ ytfinish vid svarvningsoperationer, och på så sätt välja rätt blad. Bearbetningsförhållandena och delmaterialen avgör vilken typ av blad som är lämplig, men några allmänna egenskaper kan rekommenderas under precisionsbearbetningssteget.
Så länge som delens geometriska form tillåter är större radier vanligtvis att föredra vid precisionsbearbetning. En större radie hjälper till att jämna ut materialet mer effektivt, nästan som en torkare. Genom att använda en större verktygsspetsradie kan du öka matningen något samtidigt som du bibehåller en högre ytkvalitet. I tunnväggiga applikationer kan dock mindre verktygsspetsradier minska radiella skärkrafter, vilket kan leda till snedställning och vibrationer, och därmed ha en negativ inverkan på ytjämnheten.
Bladets form har en betydande inverkan på den initiala spånbildningen och ytjämnheten.
4.
Rollen av polerblad vid bearbetning
Att använda märkesblad kan hjälpa till att ge bättre klippresultat. Å andra sidan kan diskussioner om nya tillämpningar med bladtillverkare hjälpa till att avgöra vilket blad som kommer att ge högkvalitativ ytfinish vid svarvningsoperationer, och på så sätt välja rätt blad. Bearbetningsförhållandena och delmaterialen avgör vilken typ av blad som är lämplig, men några allmänna egenskaper kan rekommenderas under precisionsbearbetningssteget.
Så länge som delens geometriska form tillåter är större radier vanligtvis att föredra vid precisionsbearbetning. En större radie hjälper till att jämna ut materialet mer effektivt, nästan som en torkare. Genom att använda en större verktygsspetsradie kan du öka matningen något samtidigt som du bibehåller en högre ytkvalitet. I tunnväggiga applikationer kan dock mindre verktygsspetsradier minska radiella skärkrafter, vilket kan leda till snedställning och vibrationer, och därmed ha en negativ inverkan på ytjämnheten.
Bladets form har en betydande inverkan på den initiala spånbildningen och ytjämnheten.
5.
Välj rätt spånbrytande spår
Att välja rätt spånbrytare är också en nyckelpunkt. När bladet deltar i skärningen är bladets övre yta direkt relaterad till materialbearbetning och spånarea. Därför, om du får ett grundare skärdjup vid en lägre matningshastighet, kommer spånspåret att se annorlunda ut än att få ett djupare skärdjup vid en högre matningshastighet. Du måste välja ett lämpligt spånbrytande spår för materialet, eftersom spånbrytning är avgörande för att bibehålla en jämn och bra ytfinish, speciellt på flera delar.
6.
Ju tunnare beläggning, desto bättre
En förbisedd aspekt i denna process är hur bladets kvalitet påverkar ytjämnheten, särskilt när det är relaterat till beläggningen.
När det gäller beläggningar med fysisk ångavsättning (PVD) och kemisk ångavsättning (CVD) är CVD-beläggningar ofta mycket tjockare än PVD-beläggningar. Jämfört med tunnare beläggningar står tjockare beläggningar inför större utmaningar när det gäller att producera högkvalitativ ytfinish, och detta är alltid fallet. På grund av beläggningens vidhäftning ger PVD bättre ytjämnhet än CVD-beläggning. PVD-blad har en komplett beläggning på alla ytor, medan kemisk ångavsättning minskar beläggningen på mikrogeometrin och förändrar därmed formen på mikrogeometrin.
7.
Hur man kontrollerar marker
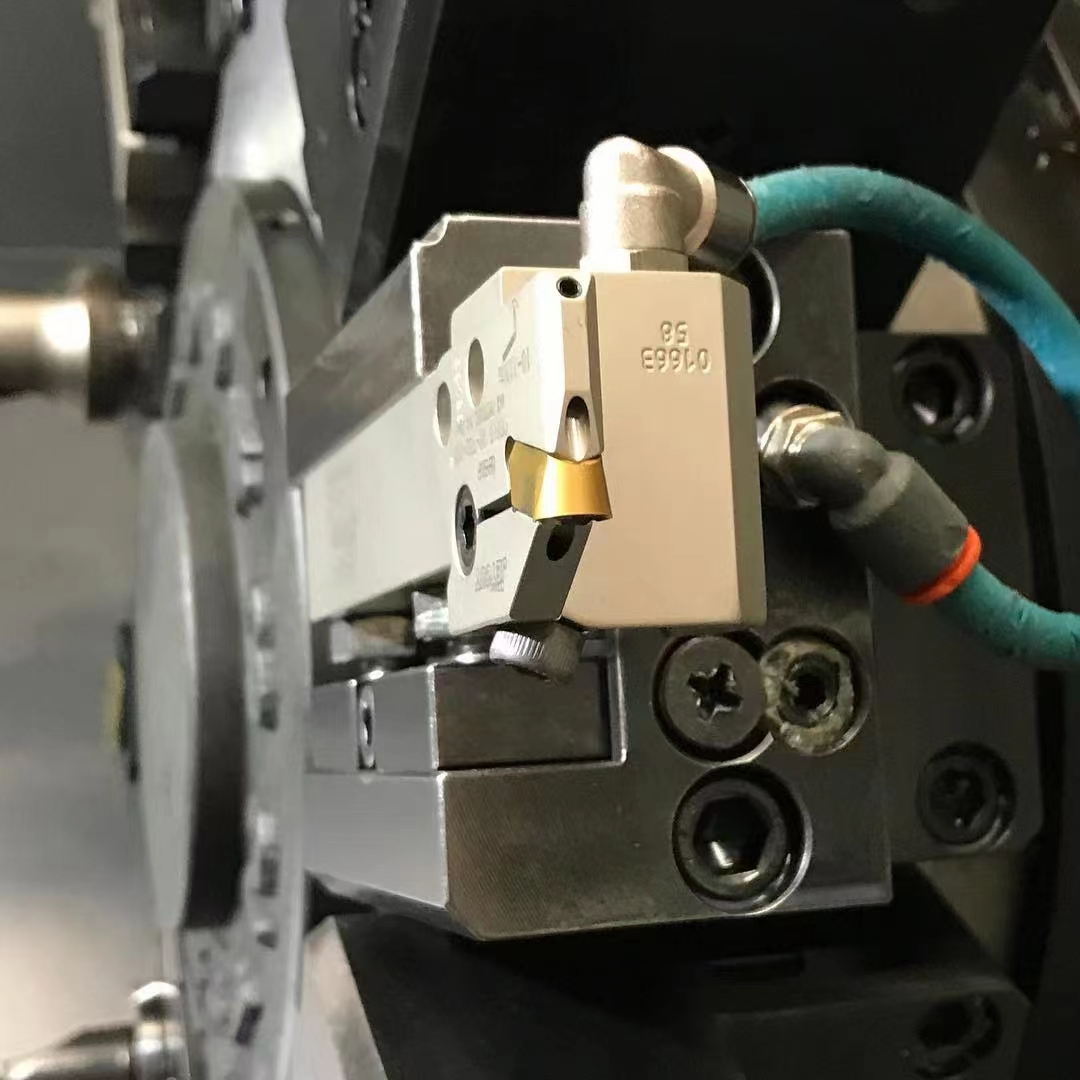
För de flesta svarvningsoperationer rekommenderas att högtryckskylarvätskan riktas in direkt mot skäreggen. Detta hjälper till att ta bort spån från skärområdet. Spånkontroll är avgörande för att upprätthålla jämnhet av hög kvalitet. Att ta bort spån kan förhindra att verktyget vidrör spånen igen, vilket kan skada verktygets skäregg. Det kan också förhindra att spån rullar sig runt verktyget och rör sig på arbetsstyckets yta, vilket kan orsaka repor eller defekter vid polering.
"Kylvätska hjälper till att upprätthålla kylningen av delar och verktyg, så att du kan skära med en snabbare hastighet. Om utrustningen inte kan använda högtryckskylning är konventionella eller interna kylningsmetoder också det bästa valet."
Kylvätska rekommenderas inte för alla applikationer. För svarvning av härdade material - material som överstiger HRC50 bör undvika att använda keramiskt verktygskylvätska eftersom det har en tendens att värmechocka verktyget, vilket kan leda till verktygsbrott. Men om materialet är på den mjuka sidan kan keramiska blad användas för kylvätska.
Chipkontroll är viktigt eftersom vi i denna process måste avleda värme från chipsen. Men du behöver fortfarande en tillräckligt stor skäryta. Om skärytan minskar kommer värmemassan som tas bort från skärområdet att minska och du kommer att börja se effekterna av kemiskt slitage, sidoslitage och gropslitage på bladet. När du tänker på ytpolering blir spånkontroll verkligen en utmaning. Det är därför du måste välja rätt geometrisk form och bibehålla lämpliga skärparametrar för den givna applikationen.
8.
Styvhet är också mycket viktigt
Många är överens om att verktygshållaren och fixturen spelar en viktig roll för att uppnå en ytfinish av hög kvalitet. Om fixturen inte är tillräckligt styv kan den orsaka vibrationer, vilket kan påverka jämnheten. Det är lika viktigt att säkerställa att bladklämman har kortast möjliga överhäng för att bibehålla sin styvhet. Arbetsstycket och skärverktygen bör vara tillräckligt stödda så att det inte uppstår vibrationer under precisionsbearbetningsprocessen.
En sak som många kanske inte nödvändigtvis tänker på är hur detta blad placeras på knivhållaren. Utformningen av knivklämman kan spela en viktig roll. Ett alltför öppet knivspår kommer att minska kontaktytan mellan bladet och knivklämmans spår (t.ex. WNMG-bladet), vilket ger rörelse in i knivklämmans spår. Detta kan orsaka mikrovibrationer och ha en negativ inverkan på ytjämnheten.
Rörelsen på skärverktyget gör det också svårt att bibehålla delarnas dimensionella tolerans. Verktygshållaren ska matcha bladets dimensionella tolerans och hållas i gott skick. Det bör inte förekomma något slitage eller deformation, eftersom även den minsta rörelse kan få negativa konsekvenser.
9.
Använd enligt goda bearbetningsmetoder
Det bästa sättet att uppnå en bra ytfinish är att börja med bladtillverkaren och anta deras rekommendationer, vilket kommer att vara en bra början. Vi kan göra justeringar under provskärningen, men dessa förslag är endast lämpliga för erfarna operatörer, så det är viktigt att samla på sig mer professionell kunskap i det dagliga livet.
Att välja ett blad med positiv spånvinkel är att föredra för precisionsbearbetning. Det främre hörnet hjälper till att skapa ett vasst blad för att skära igenom materialet. För grovbearbetningssteget rekommenderas att använda en negativ spånvinkel eftersom den kommer att applicera mer kraft bakom skäreggen för att ta bort mer material, vilket ger en bättre utgångspunkt för precisionsbearbetningssteget.
En annan sak att tänka på här är riktningskraft. I slutskedet bör du applicera så mycket kraft som möjligt längs delens axiella riktning, eftersom detta ger dig den stabilitet du behöver. Om du väljer ett blad med en ingångsvinkel nära 0 grader kan du få större kraft längs axeln, men du måste också öka bladets ryggfrigång för att uppnå en ytfinish av hög kvalitet.
Tangentialkraft är en viktig faktor i bearbetningsprocessen. Tangentialkraft, som är kombinationen av axiell kraft och radiell kraft, kan betraktas som en konstant under svängning. Om operationen ökar den axiella kraften, kommer de att minska påverkan av radiell kraft, vilket gör att de kan bibehålla bättre toleranser och minska mikrovibrationer, eftersom det minskar naturlig instabilitet. I de grova och semi-precisionsbearbetningsstegen av processen är detta inte nödvändigtvis en faktor att ta hänsyn till.
Slutligen är det viktigt att notera att riktningen för verktygsskärningen också är viktig. Du måste se till att manöverkraften är riktad mot den väl understödda delen av delen. Bearbetning bort från stödramen kan orsaka vibrationer, vilket också kan påverka verktygets livslängd, och din ytjämnhet kommer definitivt att påverkas.


