


Måste läsas! Vilka är metoderna för att bearbeta hål?
Jämfört med ytbearbetning av yttre cirklar är förutsättningarna för hålbearbetning mycket sämre, och bearbetning av hål är svårare än bearbetning av yttre cirklar. Det här är för att:
1) Storleken på verktyget som används för hålbearbetning begränsas av storleken på hålet som bearbetas, vilket resulterar i dålig styvhet och lätt böjdeformation och vibrationer;
2) När man använder skärverktyg med fast storlek för att bearbeta hål beror hålets storlek ofta direkt på motsvarande storlek på verktyget, och tillverkningsfelet och slitaget på verktyget kommer direkt att påverka hålets bearbetningsnoggrannhet;
3) Vid bearbetning av hål är skärområdet inuti arbetsstycket, och förhållandena för spånavlägsning och värmeavledning är dåliga, vilket gör det svårt att kontrollera bearbetningsnoggrannheten och ytkvaliteten.
ett
Borrning och brotschning
(1) Borrning
Borrning är den första processen att bearbeta hål på fasta material, med en borrdiameter i allmänhet mindre än 80 mm. Det finns två sätt att borra: ett är att rotera borrkronan; En annan typ är rotation av arbetsstycket. Felen som genereras av de två ovanstående borrmetoderna är inte desamma. I borrmetoden för att rotera borrkronan, när skäreggen är asymmetrisk och borrkronan inte är tillräckligt styv, kommer mittlinjen av det bearbetade hålet att vara sned eller inte rak, men öppningen kommer att förbli i princip oförändrad; I borrmetoden för att rotera arbetsstycket, tvärtom, kommer avvikelsen från borrkronan att orsaka en förändring i öppningen, medan hålets mittlinje förblir rak.
De vanligaste borrverktygen inkluderar: Fried Dough Twists-borr, centerborr, djuphålsborr, etc., varav den vanligaste är Fried Dough Twists-borren, vars diameterspecifikation är Φ 0.{{1} }mm.
På grund av strukturella begränsningar är böjstyvheten och vridstyvheten för borrkronan båda låga, i kombination med dålig centrering, vilket resulterar i låg noggrannhet vid borrningsbearbetning, som i allmänhet endast når IT13 till IT11; Ytjämnheten är också relativt hög, med Ra i allmänhet från 50 till 12,5 μM; Men metallborttagningshastigheten vid borrning är hög och skäreffektiviteten är hög. Borrning används främst för att bearbeta hål med låga kvalitetskrav, såsom bulthål, gängade bottenhål, oljehål etc. För hål som kräver hög bearbetningsnoggrannhet och ytkvalitet bör de uppnås genom brotschning, brotschning, borrning eller slipning vid efterföljande bearbetning.
(2) Expanderande hål
Att expandera ett hål är den vidare bearbetningen av ett hål som redan har borrats, gjutits eller smidd med hjälp av en expanderande borr, för att utöka öppningen och förbättra hålets bearbetningskvalitet. Att expandera ett hål kan användas som en förbearbetning före precisionsbearbetning, eller som den slutliga bearbetningen av ett hål med låga krav. Broscharen liknar Fried Dough Twists-borren, men den har fler tänder och ingen tvärkant.
Jämfört med borrning har expandering av ett hål följande egenskaper:
1) Expanderande borrning har ett stort antal tänder (3-8 tänder), bra styrning och stabil skärning;
2) Broschningsborren har ingen horisontell kant och har goda skärförhållanden;
3) Bearbetningstillåten är liten, spånspåret kan göras grundare, borrkärnan kan göras tjockare och verktygskroppen har bättre styrka och styvhet. Noggrannheten för hålexpansionsbearbetning är i allmänhet IT11~IT10-nivåer, och ytjämnheten Ra är 12,5~6,3 μM. Expanderande hål används vanligtvis för att bearbeta hål med en diameter som är mindre än. Vid borrning av hål med större diameter (D Större än eller lika med 30 mm) är det vanligt att förborra med en liten borrkrona (med en diameter på 0,5-0,7 gånger öppningen) och sedan använda en brotsch i motsvarande storlek för att förstora hålet. Detta kan förbättra hålets bearbetningskvalitet och produktionseffektivitet.
Förutom att kunna bearbeta cylindriska hål kan olika specialformade hålborrar (även kända som punktbeläggningar) användas för att bearbeta olika försänkta säteshål och plana ändytor. Den främre änden av punktbeläggningen är ofta utrustad med en styrpelare, som styrs av ett bearbetat hål.
två
Brottar hål
Broschning är en av precisionsbearbetningsmetoderna för hål, som används flitigt i produktionen. För mindre hål är brotschning en mer ekonomisk och praktisk bearbetningsmetod jämfört med inre cirkelslipning och precisionsborrning.
(1) Broschare
Broschare är generellt indelade i två typer: handbrottsar och maskinbrottare. Handbrottarens handtag är ett rakt handtag, med en längre arbetsdel och bättre styreffekt. Handbrottaren har två strukturer: integrerad och justerbar ytterdiameter. Det finns två typer av maskinbrottschar: de med handtag och de med hylsor. Broschar kan inte bara bearbeta cirkulära hål, utan även koniska brotschar kan användas för att bearbeta avsmalnande hål.
(2) Brotschprocess och dess tillämpning
Tillägget för brotschning har en betydande inverkan på brotschningens kvalitet. Om tillåten är för stor kommer belastningen på brotschen att bli hög och skäreggen blir snabbt matt, vilket gör det svårt att få en jämn bearbetningsyta och säkerställer dimensionella toleranser; Marginalen är för liten för att ta bort knivmärkena efter den tidigare processen, vilket naturligtvis inte har någon effekt på att förbättra kvaliteten på hålbearbetningen. Det allmänna grova gångjärnsutrymmet tas som {{0}}.35-0.15 mm, och det fina gångjärnsutrymmet tas som 0.15-0.05 mm.
För att undvika bildandet av spånavlagringar utförs brotschning vanligtvis med en lägre skärhastighet (vid användning av höghastighetstålbrottjare för att bearbeta stål och gjutjärn, v<8m/min). The value of feed rate is related to the aperture being processed. The larger the aperture, the larger the feed rate value. When high-speed steel reamers process steel and cast iron, the feed rate is usually set to 0.3-1mm/r.
Vid brotschning måste lämplig skärvätska användas för kylning, smörjning och rengöring för att förhindra bildning av spånavlagringar och avlägsnande av spån i tid. Jämfört med slipning och borrning har brotschning en högre produktivitet och är lättare att säkerställa hålets noggrannhet; Brotschning kan dock inte korrigera positionsfelet för hålaxeln, och hålets positionsnoggrannhet bör säkerställas genom föregående process. Brotschhål är inte lämpligt för bearbetning av steghål och blindhål.
Noggrannheten för gångjärnshålstorleken är i allmänhet IT9 till IT7, och ytjämnheten Ra är i allmänhet 3,2 till 0.8 μ M. För hål med medelstora och höga precisionskrav (såsom precisionshål på IT7-nivå), borrning expanderande gångjärnsprocess är ett typiskt bearbetningsschema som vanligtvis används i produktionen.
tre
Tråkiga hål
Borrning är en bearbetningsmetod som använder skärverktyg för att förstora prefabricerade hål. Borrarbete kan utföras på både en borrmaskin och en svarv.
(1) Tråkig metod
Det finns tre olika bearbetningsmetoder för att borra hål.
1) Arbetsstyckets rotation och verktygets matningsrörelse i borrhål på en svarv hör oftast till denna typ av borrmetod. Processegenskaperna är: axeln för det bearbetade hålet överensstämmer med arbetsstyckets rotationsaxel, hålets rundhet beror huvudsakligen på rotationsnoggrannheten hos verktygsmaskinens spindel, och hålets axiella geometriska formfel beror huvudsakligen på positionsnoggrannheten för verktygets matningsriktning i förhållande till arbetsstyckets rotationsaxel. Denna borrmetod är lämplig för bearbetning av hål med koaxialitetskrav på den yttre ytan.
2) Verktyget roterar och arbetsstycket rör sig i matning. Borrmaskinsspindeln driver borrverktyget att rotera, och arbetsbordet driver arbetsstycket att röra sig i matning.
3) Verktyget roterar och utför matningsrörelse med denna borrmetod. Den överhängande längden på borrstången ändras, och kraftdeformationen av borrstången ändras också. Bländaren nära spindelboxen är större, medan öppningen långt bort från spindelboxen är mindre och bildar ett avsmalnande hål. Dessutom, när den överhängande längden på borrstången ökar, ökar också böjningsdeformationen av spindeln orsakad av dess egen vikt, och axeln för det bearbetade hålet kommer att producera motsvarande böjning. Denna borrmetod är endast lämplig för bearbetning av kortare hål.
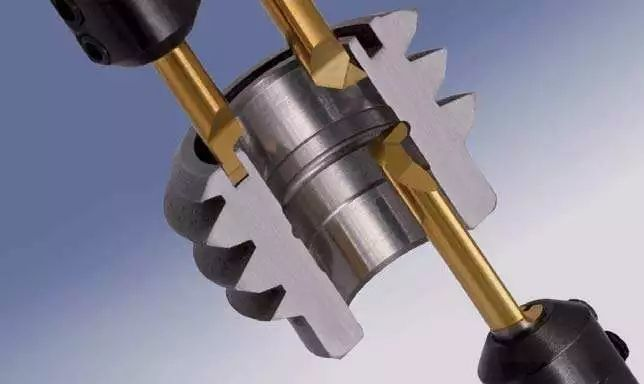
(2) Diamantborrning
Jämfört med allmän borrning är egenskaperna hos diamantborrning liten tillbakaskärningsmängd, liten matningshastighet, hög skärhastighet, och det kan uppnå hög bearbetningsnoggrannhet (IT{{0}}IT6) och mycket slät yta (Ra är 0.4-0.05) μm) . Diamantborrning bearbetades ursprungligen med diamantborrskärare, men nu bearbetas det vanligtvis med hårdlegering, CBN och konstgjorda diamantskärverktyg. Används huvudsakligen för bearbetning av icke-järnmetaller, men kan också användas för bearbetning av gjutjärn och ståldelar.
De vanligaste skärparametrarna för diamantborrning är:
Förborrningen av bakskärningsmängden är 0.2-0.6mm,
Slutlig borrning är 0,1 mm;
Matningshastigheten är {{0}}.01~0.14mm/r;
Skärhastigheten för bearbetning av gjutjärn är 100-250m/min,
Vid bearbetning av stål är det 150-300m/min,
Vid bearbetning av icke-järnmetaller är hastigheten 300-2000m/min.
För att säkerställa att diamantborrning kan uppnå hög bearbetningsnoggrannhet och ytkvalitet måste verktygsmaskinen (diamantborrmaskin) som används ha hög geometrisk noggrannhet och styvhet. Spindelstödet på verktygsmaskinen använder vanligtvis precisionsvinkelkontaktkullager eller hydrostatiska glidlager, och höghastighetsroterande delar måste vara exakt balanserade; Dessutom måste matningsmekanismens rörelse vara mycket jämn för att säkerställa att arbetsbänken kan utföra en jämn matningsrörelse med låg hastighet.
Diamantborrning har god bearbetningskvalitet och hög produktionseffektivitet och används i stor utsträckning vid slutbearbetning av precisionshål i storskalig produktion, såsom motorcylinderhål, kolvstiftshål och spindelhål på verktygsmaskiners spindellådor. Det bör dock noteras att när man använder diamantborrning för att bearbeta svartmetallprodukter, kan endast borrskärare gjorda av hårdlegering och CBN användas, och borrskärare gjorda av diamant kan inte användas eftersom affiniteten mellan kolatomer i diamant- och järngruppen elementen är hög och verktygslivslängden är låg.
(3) Borrfräs
Borrfräsar kan delas upp i enkeleggade borrfräsar och dubbeleggade borrfräsar.
(4) Processegenskaper och tillämpningsområde för borrning
Jämfört med borrningsexpanderande gångjärnsprocess är borrhålets öppningsstorlek inte begränsad av verktygsstorleken, och borrhålet har en stark felkorrigeringsförmåga. Den kan korrigera avvikelsen för den ursprungliga hålaxeln genom flera verktygspassager och kan bibehålla hög positionsnoggrannhet mellan borrhålet och positioneringsytan.
Jämfört med svarvens yttre cirkel, på grund av den dåliga styvheten och stora deformationen av verktygsstångssystemet, är värmeavledningen och spånavlägsnandet inte bra, och den termiska deformationen av arbetsstycket och verktyget är relativt stor. Bearbetningskvaliteten och produktionseffektiviteten för borrhålet är inte lika hög som för svarvens yttre cirkel.
Baserat på ovanstående analys kan man dra slutsatsen att borrning har ett brett bearbetningsområde och kan bearbeta hål av olika storlekar och noggrannhetsnivåer. För hål och hålsystem med större öppningar och högre krav på storlek och lägesnoggrannhet är borrning nästan den enda bearbetningsmetoden. Bearbetningsnoggrannheten för borrhål ligger mellan nivåerna IT9 och IT7. Borrning kan utföras på borrmaskiner, svarvar, fräsmaskiner och andra verktygsmaskiner, med fördelarna med flexibilitet och flexibilitet, och används ofta i produktionen. I massproduktion används ofta borrformar för att förbättra borrningseffektiviteten.
fyra
Bryning
(1) Honing princip och honing huvud
Honing är en metod för att polera hål med hjälp av ett honinghuvud med en slipremsa (oljesten). Under honing förblir arbetsstycket stationärt och honningshuvudet drivs av verktygsmaskinens spindel för att rotera och utföra fram- och återgående linjär rörelse. Vid bearbetning av slipning verkar slipremsan på arbetsstyckets yta med ett visst tryck, skär av ett extremt tunt materiallager från arbetsstyckets yta, och dess skärbana är ett tvärnätsmönster. För att säkerställa att rörelsebanan för slippartiklarna i sandskivan inte upprepas, bör antalet varv per minut av honningshuvudets rotationsrörelse vara primärt till antalet fram- och återgående slag per minut för honningshuvudet.
Korsvinkelbilden för honningsbanan är relaterad till den fram- och återgående hastighetsbilden och omkretshastighetsbilden för honningshuvudet. Storleken på bildvinkeln påverkar bearbetningskvaliteten och effektiviteten av slipningen. I allmänhet tas bilden som grad för grovslipning och grad för finslipning. För att underlätta utsläppet av trasiga slipande partiklar och spån, minska skärtemperaturen och förbättra bearbetningskvaliteten, bör tillräckligt med skärvätska användas under honing.
För att säkerställa en jämn bearbetning av hålväggarna måste sandskivans rörelse överstiga ett visst avstånd i båda ändar av hålet. För att säkerställa enhetlig honing och minska inverkan av spindelrotationsfel på bearbetningsnoggrannheten, används flytande anslutningar oftast mellan honinghuvudet och spindeln på verktygsmaskinen.
Det finns olika strukturella former för radiell expansion och sammandragningsjustering av sliphuvudets slipremsa, inklusive manuell, pneumatisk och hydraulisk.
(2) Processens egenskaper och tillämpningsområde för honing
1) Honing kan uppnå hög dimensions- och formnoggrannhet, med bearbetningsnoggrannhet som sträcker sig från IT7 till IT6. Hålets rundhet och cylindricitetsfel kan kontrolleras inom ett visst område, men honing kan inte förbättra positionsnoggrannheten för det behandlade hålet.
2) Honing kan uppnå hög ytkvalitet, med en ytråhet Ra på 0.2~0.25 μm. Djupet av det metamorfa defekta lagret på ytmetallen är extremt litet, från 2,5 till 25 μM.
3) Jämfört med sliphastigheten, även om omkretshastigheten för honinghuvudet inte är hög (VC=16-60m/min), på grund av den stora kontaktytan mellan sandremsan och arbetsstycket, är fram- och återgående hastigheten relativt hög (VA=8-20m/min), så honing har fortfarande en högre produktivitet.
Honing används ofta i storskalig produktion för bearbetning av precisionshål i motorcylinderhål och olika hydrauliska anordningar. Bländarintervallet är generellt eller större, och djupa hål med ett förhållande mellan längd och diameter större än 10 kan bearbetas. Honing är dock inte lämplig för bearbetning av hål på icke-järnmetaller med hög plasticitet, inte heller för bearbetning av hål med kilspår, splinehål etc.
fem
Dra hål
(1) Broaching och Broaching
Att dra hål är en högproduktiv precisionsbearbetningsmetod som utförs med en specialdesignad brosch på en broschmaskin. Det finns två typer av brytningsmaskiner: horisontella och vertikala, där horisontella brytningsmaskiner är den vanligaste.
Under brytningen utför skärverktyget endast linjär rörelse med låg hastighet (huvudrörelse). Antalet tänder som skärverktyget ska arbeta på samtidigt bör i allmänhet inte vara mindre än 3, annars kommer skärverktyget inte att fungera smidigt och kan ge cirkulära rippar på arbetsstyckets yta. För att undvika överdriven skärkraft som kan få broschen att gå sönder, bör antalet tänder på arbetsverktyget i allmänhet inte överstiga 6-8 under broschen.
Det finns tre olika skärmetoder för broschning, som beskrivs enligt följande:
1) Kännetecknandet för skiktad broschning är att broschen sekventiellt skär av arbetsstyckets bearbetningstillägg lager för lager. För att underlätta spånbrytning finns det sammankopplade spånavskiljande spår på skärtänderna. En brosch designad enligt en skiktad skärmetod kallas en vanlig brosch.
2) Kännetecknande för blocksvarvning är att varje lager av metall på den bearbetade ytan skärs av av en uppsättning tänder (vanligtvis sammansatta av 2-3 tänder i varje grupp) som är i princip lika stora men sammankopplade med varandra . Varje blad tar bara bort en del av ett lager av metall. En brosch designad enligt blockskärningsmetoden kallas för en hjulskärbräcka.
3) Den heltäckande brytningsmetoden kombinerar fördelarna med skikt- och blockbrott. Den grova skärdelen använder blockbroschning, medan den finskärande delen använder lagerbroschning. Detta kan inte bara förkorta längden på broschen, förbättra produktiviteten, utan också uppnå bättre ytkvalitet. En brosch designad enligt en omfattande skärmetod kallas för en omfattande brosch.
(2) Processens egenskaper och tillämpningsområde för att dra hål
1) En brosch är ett flerkantigt verktyg som sekventiellt kan fullborda grovbearbetning, precisionsbearbetning och finbearbetning av hål i ett skärslag, vilket resulterar i hög produktionseffektivitet.
2) Håldragningens noggrannhet beror huvudsakligen på bräckans noggrannhet. Under normala förhållanden kan håldragningens noggrannhet nå IT9~IT7, och ytjämnheten Ra kan nå 6,3~1,6 μM.
3) När du drar hål placeras arbetsstycket av det bearbetade hålet självt (den främre delen av skärverktyget är positioneringskomponenten i arbetsstycket), och det är svårt att säkerställa noggrannheten i den ömsesidiga positionen mellan hålet och andra ytor när du drar hål; För bearbetning av roterande delar med koaxialitetskrav på de inre och yttre ytorna är det ofta nödvändigt att först dra hål och sedan använda hålen som positioneringsreferens för att bearbeta andra ytor.
4) Broscher kan inte bara bearbeta cirkulära hål, utan också bilda hål och splinehål.
5) Broscher är skärverktyg med fast storlek med komplexa former och dyra priser, som inte är lämpliga för bearbetning av stora hål.
Draghål används vanligtvis i massproduktion för att bearbeta öppningsstorlekar på Ф Genomgående hål på små och medelstora delar med en diameter på 10-80mm och ett håldjup som inte överstiger 5 gånger öppningen.


