


【 Professionell kunskap 】 Sammanfattning av vanliga metoder för ytbearbetning av inre hål
Det finns många metoder för att bearbeta inre hålytor, inklusive borrning, brotschning, borrning, slipning, dragning, slipning, honing och valsning.
1, Borrning
Att borra hål i fasta delar av ett arbetsstycke med hjälp av en borrkrona kallas borrning. Borrning hör till grov bearbetning, med uppnåbara dimensionella toleransnivåer på IT13~IT11 och ytjämnhetsvärden på Ra50~12,5 μM. Borrningsprocessen har följande egenskaper:
1. Borrkronan är benägen att avvika. När man borrar på en borrmaskin är det lätt att få hålets axel att förskjutas och inte vara rak, men öppningen förändras inte nämnvärt; När man borrar på en svarv är det lätt att orsaka förändringar i öppningen, men hålets axel förblir rak. Därför, innan borrning, bör ändytan bearbetas först, och ett konhål bör förborras med en borr eller mittborr för att centrera borrkronan. Vid borrning av små och djupa hål, för att undvika avvikelser och ojämnheter i hålaxeln, bör arbetsstyckets rotationsmetoden användas så mycket som möjligt för borrning.
2. Bländaren förstoras lätt. Olika radiella krafter mellan de två skäreggarna på borrkronan under borrning kommer att få öppningen att expandera; Skäravvikelsen vid borrning på en horisontell svarv är också en viktig orsak till förstoringen av håldiametern; Dessutom är radiell utlopp av borrkronan också en orsak till öppningsförstoring.
3. Ytkvaliteten på hålet är dålig. Borrspånen är relativt breda och tvingas rulla till en spiralform inuti hålet. När de rinner ut gnuggar de mot hålväggen och repar den bearbetade ytan.
4. Under borrning finns en stor axiell kraft. Detta orsakas främst av borrkronans sidokant. Därför, när borrdiametern d är större än 30mm, utförs borrning i allmänhet i två steg. Borra ut (0.5-0.7) d för första gången, och borra till önskad öppning för andra gången. På grund av att tvärbladet inte deltar i skärningen för andra gången kan en större matningshastighet användas för att förbättra hålets ytkvalitet och produktivitet.
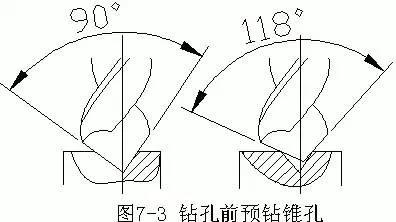
2, Expanderande hål
Att expandera ett hål är processen att ytterligare bearbeta det redan borrade hålet med hjälp av en expanderande borr för att utöka öppningen, förbättra noggrannheten och minska värdena för ytjämnhet. Den dimensionella toleransnivån som kan uppnås genom att expandera hålet är IT11~IT10, och ytjämnheten är Ra12,5~6,3 μm. En semi-precisionsbearbetningsmetod för hål, ofta använd som förbearbetning före brotschning, och kan även användas som slutbearbetning av hål med låg noggrannhet.
Borrmetoden visas i figur 7-4 och borrtillägget (Dd) finns i tabellen. Formen på brotschborren varierar med diametern. Diametern är Φ 10~ Φ 32 är en avsmalnande skaftbrotsch, som visas i figur 7-5a. diameter Φ 25~ Φ 80 är en brotsch av hylstyp, som visas i figur 7-5b.

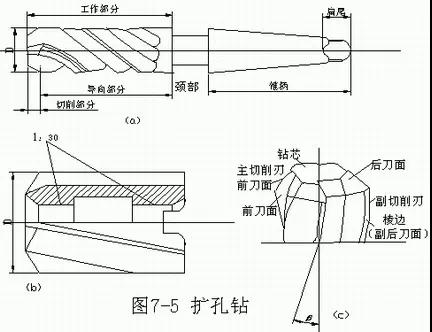
Broscharens struktur har följande egenskaper jämfört med Fried Dough Twists borren:
1. Bra styvhet. På grund av den lilla återskärningsmängden och mindre spån är spånhållningsspåret på brotschningsborren grunt och smalt, och diametern på borrkärnan är större, vilket ökar styvheten hos den arbetande delen av brotschningsborren.
2. Bra vägledning. Brotschborren har 3-4 tänder, och antalet kanter runt verktyget ökar, vilket resulterar i en relativt förbättrad styreffekt.
3. Chipförhållandena är goda. Expanderande borr utan tvärskär för skärning, skärningen är lätt och snabb och kan använda större matningshastigheter, vilket resulterar i högre produktivitet; Dessutom, på grund av den lilla mängden spån, är spånavlägsningen smidig och det är inte lätt att repa den bearbetade ytan.
Jämfört med borrning har därför expanderande hål högre bearbetningsnoggrannhet, lägre ytojämnhetsvärden och kan i viss mån korrigera axelfelet vid borrning. Dessutom är den verktygsmaskin som är lämplig för att expandera hål densamma som att borra hål.
3, Brotschhål
Brotschning är en precisionsbearbetningsmetod för hål baserad på semi precisionsbearbetning (borrning eller semi precisionsborrning). Den dimensionella toleransnivån för gångjärnshålet kan nå IT9~IT6, och ytjämnheten kan nå Ra3.2~0.2 μM.
Det finns två sätt att leda hålet: organiskt gångjärn och manuellt gångjärn.


Broschare delas i allmänhet in i två former: maskinbrottschar och handbrottare. Som visas i figur 7-8.
Maskinbrottschar kan delas in i två typer: de med ett skaft (rakt skaft med en diameter på 1-20mm och avsmalnande skaft med en diameter på 10-32mm, som visas i figurerna 7-8a , b och c) och de med en hylsa (diameter på 25-80mm, som visas i figurerna 7-8f). Handbrottsmaskiner kan delas in i två typer: integral (som visas i figur 7-8d) och justerbar (som visas i figur 7-8e). Brotschning kan användas inte bara för att bearbeta cylindriska hål, utan också för att bearbeta koniska hål med koniska brotschar (som visas i figurerna 7-8g, h).
1. Gångjärnsmetod
Brotschningsmarginalen är mycket liten. Om marginalen är för stor kommer skärtemperaturen att bli hög, vilket gör att brotschens diameter expanderar, vilket resulterar i en ökning av spån och repor på hålets yta; Om marginalen är för liten kommer den att lämna knivmärken på originalhålet och påverka ytjämnheten. Det allmänna grova gångjärnsutrymmet är {{0}}.15~0.25 mm, och det fina gångjärnsutrymmet är 0.05~0.15 mm. Gångjärn bör använda en låg skärhastighet för att undvika spånansamling och vibrationer. I allmänhet, grovt gångjärn f=4-10m/min och fint gångjärn f=1.5-5m/min. Maskinens gångjärns matningshastighet kan vara 3-4 gånger högre än för borrning, vanligtvis från 0,5 till 1,5 mm/r. För att avleda värme, ta bort spån, minska friktionen, dämpa vibrationer och minska ytojämnheter bör lämpliga skärvätskor väljas under brotschningen. Emulsion används vanligtvis för brotschning av ståldelar, medan fotogen kan användas för brotschning av gjutjärnsdelar.
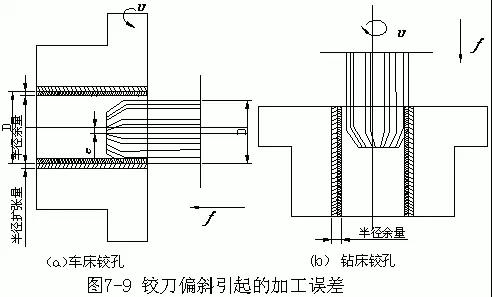
Såsom visas i figur 7-9a, vid brotschning av hål på en svarv, om axeln på brotschen som är installerad i ändstockshylsan avviker från arbetsstyckets rotationsaxel, kommer det att få öppningen att expandera. Som visas i figur 7-9b, vid brotschning av hål på en borrmaskin, om brotschaxeln avviker från det ursprungliga hålets axel, kan det också orsaka formfel i hålet.
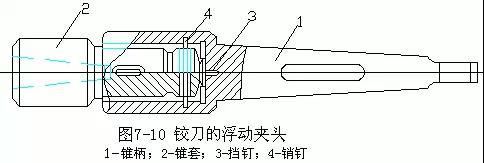
Maskinbrottschar och verktygsmaskiner används vanligtvis för flytande anslutningar för att förhindra hålförstoring eller formfel under brotschning. Den flytande chucken som används för den flytande anslutningen mellan brotschen och verktygsmaskinens spindel visas i figur 7-10. Konhandtaget 1 på den flytande chucken är installerat i verktygsmaskinens konhål, brotschkonens handtag är installerat i konhylsan 2, stopptappen 3 används för att motstå axiell kraft och stiftet 4 kan överföra vridmoment. På grund av det stora gapet mellan stjärten på konhylsan 2 och det stora hålet, samt mellan stift 4 och det lilla hålet, är brotschen i flytande tillstånd.
2. Processegenskaperna för gångjärnsskärning
(1) Noggrannheten och ytgrovheten för brotschningen beror huvudsakligen inte på verktygsmaskinens noggrannhet, utan på brotscharens noggrannhet, brotscharens installationsmetod, bearbetningsmån, skärmängd och skärvätskeförhållanden. Till exempel, under samma förhållanden, är noggrannheten och ytjämnheten som erhålls genom att borra hål på en borrmaskin och borra hål på en svarv i princip desamma.
(2) Reamer är ett precisionsbearbetningsverktyg med fast diameter. Broschning av hål är lättare att säkerställa dimensions- och formnoggrannhet än precisionsborrhål och har högre produktivitet, särskilt för små och smala hål. Men på grund av den lilla mängden gångjärnsutrymme, är brotschen ofta en flytande anslutning, så den kan inte korrigera axelavvikelsen för det ursprungliga hålet. Hålets positionsnoggrannhet med andra ytor måste säkerställas genom föregående eller efterföljande processer.
(3) Anpassningsförmågan vid brotschning är dålig. En brotsch med viss diameter kan bara bearbeta hål med en diameter och storlekstoleransnivå. Om toleransnivån för håldiametern behöver ökas måste brotschen slipas. Gångjärnets öppning är i allmänhet mindre än Φ 80 mm, vanligtvis används i Φ Under 40 mm. För steghål och blinda hål är processen för brotschning dålig.
4, Borra och vända hål
Borrning är vidarebearbetning av hål som har borrats, gjutits eller smidts med hjälp av en borrfräs. Kan utföras på svarvar, borrmaskiner eller fräsmaskiner. Borrning är en av de vanligaste hålbearbetningsmetoderna, som kan delas in i grov borrning, semi precisionsborrning och precisionsborrning. Dimensionstoleransnivån för grov borrning är IT13~IT12, och ytjämnhetsvärdet är Ra12,5~6,3 μM; Dimensionstoleransnivån för halvprecisionsborrning är IT10~IT9, och ytjämnhetsvärdet är Ra6,3~3,2 μM; Dimensionstoleransnivån för precisionsborrning är IT8~IT7, och ytjämnhetsvärdet är Ra1,6~0,8 μM.
1. Svarvhål
Svarvhålet visas i figur 7-11. För hål utan hål eller rätvinkliga steg (Figur 7-11b), kan svarvverktyget först utföra en längsgående matningsrörelse. När man skär till slutet av hålet kan svarvverktyget växla till tvärgående matningsrörelse innan den inre ändytan bearbetas. Detta kan säkerställa en god anslutning mellan den inre gavelytan och hålväggen. Vrid det inre hålets spår (Figur 7-11d), sätt in svarvverktyget i hålet, utför först sidomatning, skär till önskat djup och utför sedan en längsgående matningsrörelse.
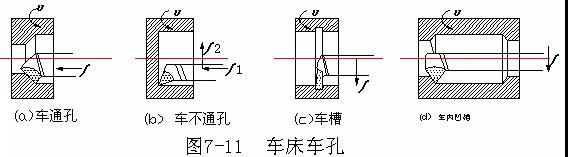
Vridhålet på svarven är rotationen av arbetsstycket och rörelsen av svarvverktyget. Hålets storlek kan styras av skärdjupet och antalet pass för svarvverktyget, vilket gör operationen mer bekväm.
Svarvhål används ofta för bearbetning av hål i skivhylsor och små konsoldelar.
2. Borra maskinborrhål
Det finns tre huvudsakliga sätt att borra hål på en borrmaskin:
(1) Borrmaskinens spindel driver verktygsstången och borrfräsen att rotera, medan arbetsbordet driver arbetsstycket för att utföra en längsgående matningsrörelse, som visas i figur 7-12. Bländaren för denna borrmetod är i allmänhet mindre än cirka 120 mm. Figur 7-12a visar en upphängd förlängningsverktygshållare, som inte bör dras ut för länge för att undvika överdriven böjdeformation. Det används vanligtvis för borrhål med mindre djup. Verktygshållaren som visas i figur 7-12b är längre och används för att borra koaxiella hålsystem på höljets två väggar som är långt ifrån varandra. För att öka verktygshållarens styvhet stöds den andra änden av verktygshållaren i styrhylssätet på borrmaskinens bakre pelare.

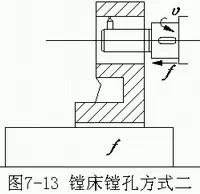
(2) Borrmaskinens spindel driver verktygsstången och borrfräsen för att rotera och utföra en längsgående matningsrörelse, som visas i figur 7-13. Denna metod ökar längden på spindelupphängningen och försvagar dess styvhet och används i allmänhet endast för borrhål med kortare längder.

(3) Den platta roterande skivan på borrmaskinen driver borrfräsen att rotera, och arbetsbordet driver arbetsstycket för att utföra en längsgående matningsrörelse.
Ovanstående två borrningsmetoder kräver justering av längden på verktygshuvudets förlängning för att säkerställa storleken och toleransen för öppningen, som visas i figur 7-14. Justeringar, provborrning och mätningar krävs, och först efter att öppningen är kvalificerad kan formell borrning utföras, vilket kräver höga tekniska krav.
Den platta roterande skivan på borrmaskinen som visas i figur 7-15 kan röra sig upp och ner med huvudaxellådan och kan även utföra roterande rörelse på egen hand. Den radiella verktygshållaren i mitten kan utföra radiell matningsrörelse eller vara i valfritt läge.


Som visas i figur 7-16a kan du borra stora hål med hjälp av en radiell verktygshållare för att placera borrverktyget i en excentrisk position. Φ Denna borrmetod används vanligtvis för hål större än 200 mm, men hålen bör inte vara för långa. Figur 7-16b visar borrningen av det inre spåret. Den platta skivan driver borrverktyget att rotera, och den radiella verktygshållaren driver borrverktyget för att utföra kontinuerlig radiell matningsrörelse. Om verktygsspetsen sträcks ut förbi änden av verktygshållaren, kan även ändytan på hålet borras.
Borrmaskiner används huvudsakligen för att borra stödhålen, de inre spåren och ändytorna på stora och medelstora konsoler eller lådor; Borrmaskiner kan också användas för borrning, expandering, brotschning, fräsning av spår och fräsning av plana ytor.
3. Borrning av fräsmaskin
Borrning av hål på en horisontell fräsmaskin görs på samma sätt som visas i figur 7-12a. Borrstången är installerad i spindelkonhålet på den horisontella fräsmaskinen för rotationsrörelse, och arbetsstycket installeras på arbetsbänken för sidomatningsrörelse.
4. Flytande tråkig
As mentioned above, single edge boring cutters are commonly used for boring holes on lathes, boring machines, and milling machines. In batch or mass production, for larger apertures (>Φ Hål med ett djup på 80 mm och hög precision kan precisionsbearbetas med en flytande borrfräs.
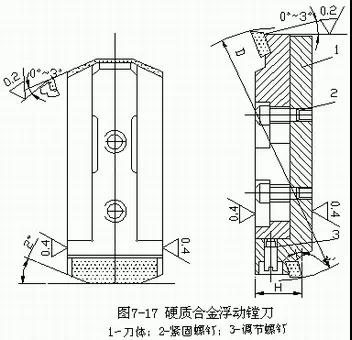
Det justerbara flytande borrblocket visas i figur 7-17. Vid justering, lossa två skruvar 2 och vrid skruv 3 för att justera det radiella läget för verktygsblocket 1 för att matcha diametern och toleransen för det borrade hålet. Den flytande borrfräsen vrider arbetsstycket på svarven som visas i figur 7-18. Under arbete är verktygshållaren fixerad på den fyrkantiga verktygshållaren och det flytande borrverktygsblocket installeras i det rektangulära hålet på verktygshållaren. Den centreras automatiskt genom att balansera den radiella skärkraften på de två kanterna, vilket eliminerar öppningsfelet som orsakas av installationsfelet för verktygsblocket på verktygshållaren.
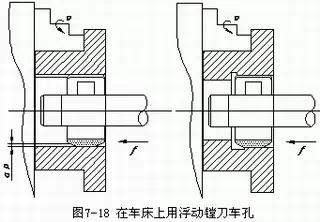
Flytande borrning är i huvudsak ekvivalent med brotschning, med bearbetningstillägg, uppnåbar dimensionsnoggrannhet och ytjämnhetsvärden som liknar brotschning. Fördelarna med flytande borrning är enkel och stabil försäkran om bearbetningskvalitet, enkel drift och hög produktivitet. Det ursprungliga hålets positionsfel kan dock inte korrigeras, så hålets positionsnoggrannhet bör säkerställas i föregående process.
5. Kännetecken för Boring Process
Enkantsborrning med en borrfräs har följande egenskaper:
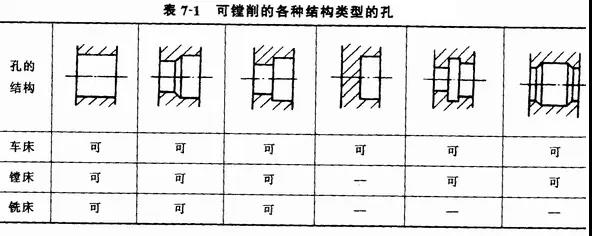
(1) Boring har stark anpassningsförmåga. Borrning kan utföras på basis av borrning, gjutning och smide av hål. Omfånget av uppnåbara dimensionella toleransnivåer och ytjämnhetsvärden är relativt brett; Förutom hål med små och djupa diametrar kan hål med olika diametrar och strukturella typer nästan borras, som visas i tabell 7-1.
(2) Borrning kan effektivt korrigera positionsfelet för det ursprungliga hålet, men på grund av begränsningen av diametern på borrstången av öppningen är dess styvhet i allmänhet dålig och den är benägen att böjas och vibrationer. Därför är kontrollen av tråkig kvalitet (särskilt för smala hål) inte lika bekväm som att brotscha.
(3) Produktiviteten för borrning är låg. Eftersom borrning kräver flera verktygspass med mindre skärdjup och matningshastighet för att minska böjningsdeformationen av verktygshållaren, och det radiella läget för borrverktyget på verktygshållaren måste justeras vid borrning av hål på borr- och fräsmaskiner, operationen är komplext och tidskrävande.
(4) Borrning används ofta för hålbearbetning av olika delar i enstaka och små satser. Vid massproduktion krävs borrformar för att borra lagerhålen i fästena och lådorna.
5, Dra hål
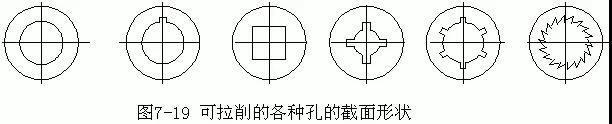
Att dra hål är en effektiv precisionsbearbetningsmetod. Förutom att vrida cirkulära hål är det också möjligt att svänga genom hål och inre kilspår med olika tvärsnittsformer, som visas i figur 7-19. Den dimensionella toleransnivån som kan uppnås genom att bryta cirkulära hål är IT9~IT7, och ytjämnheten är Ra1,6~0,4 μM.
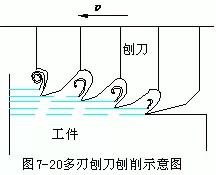
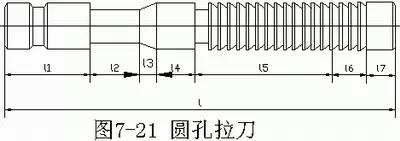
1. Broschning kan ses som kapning av flera hyvlar arrangerade i höjdordning, som visas i figur 7-20. Strukturen för den runda hålsbroschen visas i figur 7-21, och funktionerna för dess olika delar är som följer:
Handtaget är den del där svarvkniven klämmer fast svarvkniven.
Halsdiametern är den minsta och när skärkraften är för stor spricker den oftast här, vilket gör det lättare att svetsa och reparera.
Övergångskonen styr broschen in i hålet som bearbetas.
Den främre delen säkerställer en mjuk övergång av arbetsstycket till skärdelen, och kan även kontrollera om öppningen innan dragning är för liten för att undvika skador orsakade av överbelastning på den första skärtanden.
Skärdelen innehåller grova skärtänder och finskärande tänder, som åtar sig det huvudsakliga skärarbetet.
Kalibreringsdelen är kalibreringstanden, som används för att korrigera öppningen och polera hålväggen. När skärtandens diameter minskar efter slipning, slipas de första kalibreringständerna till skärtänder i sekvens.
Den bakre styrdelen förhindrar att arbetsstycket hänger, repar den bearbetade ytan och skadar skärtänderna när man skär bort från arbetsstycket.
Den horisontella svarven visas i figur 7-22. Sängen är försedd med en hydraulisk drivoljecylinder och kolvstångens högra ände är försedd med ett uppföljningsfäste och en knivklämma för att stödja och klämma fast avdragaren. Innan arbetet påbörjas, stöds broschen på rullen och ändfästet på broschen, och arbetsstycket förs in genom broschens vänstra ände. När verktygshållaren flyttar verktyget i en rak linje till vänster, pressas arbetsstycket mot "stödet", och verktyget kan slutföra skärprocessen. Den linjära rörelsen av skärverktyget är huvudrörelsen, och matningsrörelsen fullbordas genom ökningen av varje tand på skärverktyget.


(1) Brostning av cirkulära hål visas i figur 7-23. Hålets öppning är i allmänhet 8-125mm, och förhållandet mellan längd och diameter för hålet överstiger vanligtvis inte 5. Noggrann förbearbetning krävs i allmänhet inte före dragning och kan dras efter borrning eller grov borrning. Om ändytan på arbetsstycket inte är vinkelrät mot hålets axel, placera ändytan mot svarvens sfäriska bricka. Under inverkan av skärkraften roterar arbetsstycket och den sfäriska brickan något tillsammans, så att hålets axel automatiskt justeras för att överensstämma med skäraxelns riktning, vilket kan förhindra att skäraren går sönder.
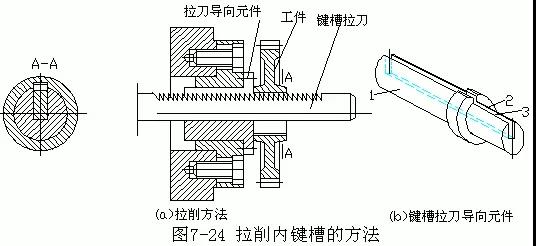
(2) Brosning av den inre kilspåren visas i figur 7-24a. Kilspåren är platt med övre tänder. Den korrekta positionen för arbetsstycket och skärverktyget säkerställs av styrelementet. Cylinder 1 i styrelementet för broschen (Figur 7-24b) sätts in i hålet i slutet av broschen, cylinder 2 används för att placera arbetsstycket och spår 3 används för att placera broschen.
2. Kännetecken för Broaching Process
(1) Under brytningen arbetar skärverktyget med flera tänder samtidigt, och slutför grov- och finbearbetning i ett slag, vilket resulterar i hög produktivitet.
(2) Broschen är ett verktyg med fast storlek med kalibrerade tänder för kalibrering och polering; Broschningsmaskinen använder ett hydrauliskt system, med jämn transmission, låg skärhastighet (=2-8m/min), tunn skärtjocklek och ingen spånansamling, så att man kan uppnå hög bearbetningskvalitet med broschning.
(3) Tillverkningen av broscher är komplex och dyr, och en brosch är endast lämplig för en storlek av hål eller kilspår. Därför används broaching främst för massproduktion eller massproduktion av standardiserade produkter.
(4) Broschning kan inte bearbeta steghål och blindhål. På grund av brytningsmaskinens arbetsegenskaper är det inte lämpligt att utföra brytning på hålen i vissa komplexa delar, såsom hålen på lådkroppen.
6, Slipning av hål
Slipning är en av precisionsbearbetningsmetoderna för hål, med uppnåbara dimensionella toleransnivåer på IT8~IT6 och ytjämnhetsvärden på Ra0.8~0.4 μM.
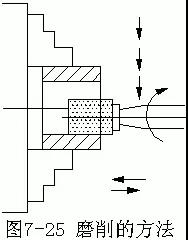
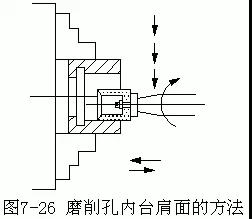
Slipning av hål kan utföras på en inre cylindrisk kvarn eller en universell yttre cylindrisk slipmaskin, som visas i figur 7-25. Användningen av en slipskiva med en inre konkav konisk yta i änden kan slipa hålet och ansatsytan inuti hålet i en fastspänning, som visas i figur 7.26.
Jämfört med slipning av den yttre cirkeln har slipning av hål följande nackdelar:
(1) Ytgrovhetsvärdet för sliphål är i allmänhet något större än det för yttercirkelslipning, eftersom det vanliga inre cirkelsliphuvudet har en hastighet som vanligtvis inte överstiger 20000r/min, och slipskivans diameter är liten, vilket gör det är svårt för dess omkretshastighet att nå 35-50m/s av yttercirkelslipning.
(2) Kontrollen av slipnoggrannheten är inte lika bekväm som cylindrisk slipning. Eftersom kontaktytan mellan slipskivan och arbetsstycket är stor, är värmeutvecklingen hög, kylförhållandena är dåliga och arbetsstycket är benäget att bränna sig; Speciellt när slipskivans axel är smal och har dålig styvhet, är den benägen att böja deformation och orsaka inre koniska fel. Därför är det nödvändigt att minska slipdjupet och öka antalet polerslag.
(3) Låg produktivitet. Eftersom slipskivans diameter är liten, slits den snabbt ut; Dessutom är kylvätskan inte lätt att tvätta bort spånen, och slipskivan är benägen att sätta igen, vilket kräver frekvent reparation eller byte för att öka hjälptiden. Dessutom kommer minskningen av slipdjupet och ökningen av poleringsfrekvensen oundvikligen att påverka produktiviteten. Därför används hålslipning främst för precisionsbearbetning av högprecisionshål som inte är lämpliga eller inte kan borra, brotscha och bryta, samt härdade hål.
7,孔的精密加工
1.精细镗孔
精细镗与镗孔方法基本相同,由于最初是使用金刚石作镗刀,以所以鏈称釗刚又称釗刚料为有色金属合金和铸铁的套筒零件孔的终加工,或作为珩磨和滚压前的预加工.精细镗孔可获得精度高和表面质量好的孔,其加工隄经浦IT,其加工隄经浦IT,妡的经济精值为Ra0.4~0. 05 μm.
目前普遍采用硬质合金YT30,YT15,YG3X或人工合成金刚石和立方氮化硅亗刚石和立方氮化硅羄很嚺硅罗罜为硅罗罜为为了达到高精度与较小的表面粗糙度值,减少切削变形对加工质量的影响,采用回转精度高,刚度大的金刚镗床,并选择切削速度较髢}{1}切}髢{1}{2}/min;铸铁为1{ {25}}0m/min;切铝合金为300m/min),加工余量较小(约0,2~0,3mm),进给量较小(0,03~0,08mm/r),娊崷佶.精细镗孔的尺寸控制,采用微调镗刀头,图7-27所示的是一种带游标刻调镗刀头,图7-27所示的是一种带游标刻烕帗鈚刻庄到帗夹有可转位刀片5,刀杆4上有精密的小螺距螺纹,刻度盘3的螺母与刀杆4组成精密的丝杠螺母副.微调时,刊剻剀剻剻剻卤坾,娄卤松,度盘3,因刀杆4用键9导向,因此刀杆只能作直线移动,从而实现微调,最后将夹紧螺钉锁紧.这种微调镗刀的值序0mm刻序0mm.
2.珩磨
珩磨是用油石条进行孔加工的一种高效率的光整加工方法,需要在磨削爌要在磨削爌.磨的加工精度高,珩磨后尺寸公差等级为IT7~IT6,表面粗糙度值为Ra0.2~0.05μm.
珩磨的应用范围很广,可加工铸铁件,淬硬和不淬硬的钢件以及杒铜筲及杒铜筲害丸,害丸塑性金属.珩磨加工的孔径为Φ5~Φ500mm,也可加工L/D >10的深孔,因此广泛应用于加工发动机的汽缸,液压装置的油缸以及各种筂.
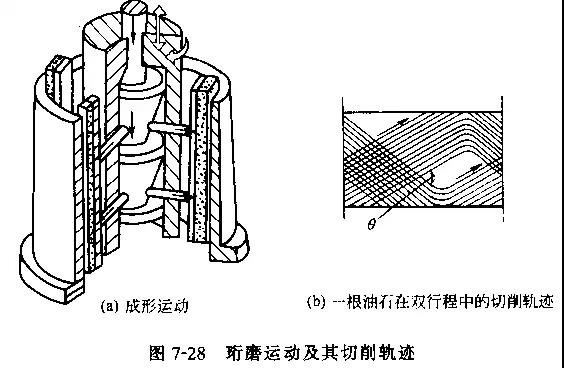
Honing är en låghastighets-kontaktslipningsprocess för stora ytor, som i princip är samma som slipprincipen. Slipverktyget som används för honing är ett sliphuvud som består av flera finkorniga oljestenar. Under honing har oljestenen i honinghuvudet tre typer av rörelse: rotationsrörelse, fram- och återgående linjär rörelse och radiell rörelse under applicerat tryck, som visas i figur 7-28a. Rotation och fram- och återgående linjär rörelse är de huvudsakliga rörelserna för honing, och kombinationen av dessa två rörelser gör att skärbanorna av slipande partiklar på den inre ytan av hålet på oljestenen bildar skärande och icke-repeterande mönster, som visas i figur {{ 4}}b. Radiell tryckrörelse är matningsrörelsen för oljestenar, och ju högre trycket är desto högre blir matningshastigheten.
Under honing är kontaktytan mellan oljestenen och hålväggen stor, och det finns många slipande partiklar som deltar i skärningen. Därför är skärkraften som appliceras på varje slippartikel mycket liten (den vertikala belastningen av slipmedelspartiklarna är endast 1/50~1/100 av slipningen), skärhastigheten för honing är låg (vanligtvis under 100m/min, endast 1/30~1/100 av vanlig slipning), och en stor mängd kylvätska appliceras under honingsprocessen. Därför genereras mindre värme under honingprocessen, och hålets yta bränns inte lätt. Dessutom är bearbetningsdeformationsskiktet extremt tunt, vilket möjliggör hög dimensionell noggrannhet, formnoggrannhet och ytkvalitet som kan uppnås genom bearbetning hålet.
För att säkerställa likformig kontakt mellan oljestenen och hålets yta, och för att ta bort små och enhetliga bearbetningstillägg, har honningshuvudet en liten mängd flytande i förhållande till arbetsstycket. Honningshuvudet är anslutet till verktygsmaskinens spindel på ett flytande sätt, så honing kan inte korrigera hålets positionsnoggrannhet och rakhet. Hålets positionsnoggrannhet och rakhet bör garanteras i processen före slipning.
3. Slipning
Slipning är också en vanlig efterbehandlingsmetod för hål, som måste utföras efter precisionsborrning, gångjärn eller slipning. Efter slipning kan hålets dimensionella toleransnivå ökas till IT6~IT5 och ytjämnheten är Ra0.1~0.008 μm. Hålets rundhet och cylindricitet ökar också i enlighet med detta.
Slipverktygsmaterial, slipmedel och sliptillägg som används för att slipa hål liknar de som används för att slipa yttre cirklar.
Slipmetoden för hylsdelens hål visas i figur 7-29. Slipverktyget på bilden är en justerbar slipstav, bestående av en avsmalnande mittstav och en sliphylsa. Vrid muttrarna i båda ändarna för att justera diametern inom ett visst område. Spåren och skårorna på sliphylsan är utformade för att jämnt öppna eller dra ihop sig under justering och kan lagra slipmedel.
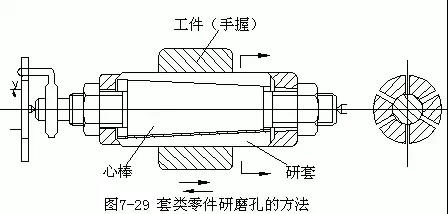
Fasta slipstänger används ofta för tillverkning i ett stycke. Den räfflade slipstaven (som visas i figur 7-30a) underlättar lagringen av slipmedel för grovslipning; Släta slipstänger (som visas i figur 7-30b) används vanligtvis för precisionsslipning.
Före slipning, sätt på arbetsstycket, installera slipstången på svarven, applicera slipmedel, justera diametern på slipstången för att ge lämpligt tryck på arbetsstycket och fortsätt sedan med slipning. Under slipning roterar slipstaven och arbetsstycket hålls fram och tillbaka med handen.

Vid slipning av stora hål i skal- eller cylinderdelar kan de göras på en borrmaskin eller modifierad enkel utrustning. Slipstången roterar och rör sig axiellt samtidigt, men den måste vara flytande kopplad till maskinspindeln. Annars, när slipstångens axel avviker från hålets axel, kommer det att resultera i ett formfel på hålet.
Åtta rullande inre hål
Den faktiska pressmängden av delar som bearbetas genom valsning är mycket liten, och den är beroende av självpositionering av bearbetningsytan för bearbetning, vilket kan minska ytjämnheten hos delarna och förbättra dimensionsnoggrannheten. Emellertid kommer delarnas formavvikelse inte att förbättras nämnvärt. Därför beror noggrannheten hos delarna som bearbetas genom valsning huvudsakligen på noggrannheten av förbearbetning (svarvning) och ytjämnhet före valsning. Rullande bearbetning är spånfri bearbetning utan uppvärmningsfenomen. Den färdiga storleken är den formade storleken, och bearbetningsstorleken är lätt att kontrollera. Ytskiktet av valsade delar genererar kvarvarande tryckspänning och kallhärdning, vilket kan förbättra utmattningshållfastheten hos delarna och öka produktionseffektiviteten. Men rullande verktyg måste tillverkas.
Ytkvaliteten för valsning har följande effekter på arbetsstyckets prestanda:
① Inverkan på slitstyrkan. Ytjämnheten har en betydande inverkan på det initiala slitaget av friktionspar, men det är inte så att ju mindre grovheten är, desto mer slitstark är den. Under vissa arbetsförhållanden finns det alltid ett optimalt parametervärde på ytan av friktionsparet, vilket är ungefär 0.32-1.25, μ M.
② Inverkan på utmattningsstyrka. Under inverkan av alternerande belastningar kan ojämnheter och defekter på arbetsstyckets yta lätt orsaka spänningskoncentration och utmattningssprickor, vilket leder till utmattningsbrott. För vissa viktiga delar som bär omväxlande belastningar, såsom förbindelsen mellan vevaxelns vevaxel och axeltappen, bör finbearbetning utföras för att minska ytjämnheten och förbättra utmattningshållfastheten.
③ Inverkan på korrosionsbeständigheten. Ju grövre yta på arbetsstycket, desto lättare är det att samla frätande ämnen; Ju djupare dalen är, desto starkare är infiltrationen och korrosionen. Därför kan en minskning av ytråhetsvärdet på delar förbättra deras korrosionsbeständighet.
④ Inverkan på monteringsegenskaperna. Grova monteringsytor kan öka passningsavståndet, ändra passningsegenskaperna, minska passningsnoggrannheten och styvheten samt påverka smidigheten och driftsäkerheten efter slitage på monteringsdelarna. Därför måste ett mindre parametervärde för ytjämnhet begränsas för ytor med matchande krav.
Rullassisterad bearbetningsteknik är en ny typ av bearbetningsteknik som gradvis har utvecklats med utvecklingen av mekanisk bearbetning. Ytvalsningsmetoden är en hjälpmetod för ytmodifiering, som har fördelarna med lågt elastiskt tryck, låg friktion, ytterligare minskning av ytjämnheten Ra-värde, signifikant förbättring av ythårdheten och ökad nötningsbeständighet. Därför har det väckt mer och mer uppmärksamhet och gunst från teknisk personal.
För en ny bearbetningsteknik är tekniker mer bekymrade över den utmärkta prestanda som material kan uppnå genom denna teknik, men det finns lite involvering i valet av processparametrar och deras inverkan på bearbetningskvaliteten. Inom ytvalsningsteknik bestämmer valet av bearbetningsparametrar såsom spindelhastighet, axiell matning, bearbetningsfrekvens, statiskt tryck och smörjning direkt det slutliga yttillståndet


