


Vad är orsaken till rundhetsfelet i bearbetningscentret? Hur justerar man?
Som svar på den frekventa förekomsten av delar som överskrider toleransen på grund av rundhetsfel i bearbetningsprocessen i bearbetningscentra, för att undvika sådana problem, analyseras orsakerna till rundhetsfel, och hur man undertrycker sådana problem i verklig bearbetning av verktygsmaskiner för att säkerställa noggrannhetskraven för bearbetning av delar diskuteras.
Rundhetsfel hänvisar till variationen av objektets faktiska cirkel som mäts inom samma tvärsnitt av den roterande kroppen jämfört med den ideala cirkeln. Vid långvarig användning av CNC-verktygsmaskiner kan kulskruvar, styrskenor och lager uppleva en viss grad av slitage. Samtidigt kan faktorer som otillräckligt underhåll, brist på smörjning och stora verktygsskärningar förvärra slitaget på mekaniska komponenter, vilket leder till en accelererad försämring av CNC-utrustningens geometriska noggrannhet. Dessa är alla faktorer som orsakar rundhetsfel. Den instabila dynamiska responsen och ofullkomliga servooptimeringen av CNC-system kan också påverka rundhetsfelet hos CNC-verktygsmaskiner.
Generellt, vid den praktiska tillämpningen av verktygsmaskiner, kan rundhetsfeldetektering av bearbetningsutrustning utföras genom en kul- och stavtestare eller utrustningens inbyggda rundhetstestningsfunktion. Rundhetstestningsfunktionen hos Siemens 840Dsl CNC-systemet kan simulera bearbetning genom CNC-program utan att behöva provskära delar. Med CNC-systemets kraftfulla beräkningskraft och positionsåterkopplingsfunktion kan de faktiska och teoretiska rundhetsfelen hos verktygsmaskinen mätas. Genom att analysera de olika grafikerna som erhålls från rundhetstestning kan orsakerna till olika fel och justeringsmetoderna för sådana fel fastställas. De främsta orsakerna till rundhetsfel inkluderar i allmänhet stor omvänd spelning av interpolationsaxeln, backhoppning, servofelanpassning, två interpolationsaxlar som inte är vinkelräta och maskinvibrationer. Med Siemens 840Dsl CNC-system som exempel kommer följande att förklaras.
ett
Omvänt spelfel
Det omvända spelningsfelet för en verktygsmaskin hänvisar till det omvända spelet för verktygsmaskinens axel, vilket vanligtvis återspeglas i skruvens spiralvinkel i ett CNC-system med semi-sluten slinga. Även om drivmotorn driver skruven att backa inom en viss vinkel, måste arbetsbänken fortfarande vänta på att spelet mellan skruven och muttern elimineras innan det kan röra sig bakåt. Detta spel är det omvända spelet för verktygsmaskinens axel, vilket vanligtvis återspeglas i skruvens spiralvinkel. Skillnaden mellan kommandovärdet och den faktiska rörelsemängden när axeln är i omvänd rörelse är det omvända spelets felvärde för axel.
(1) Inverkan av omvänd spel på rundhetsfel kan påverka positioneringsnoggrannheten och den upprepade positioneringsnoggrannheten för verktygsmaskinen, minska bearbetningsnoggrannheten för CNC-verktygsmaskiner och orsaka rundhetsfel under bearbetningscentrets fräsning. När Y-axeln är i omvänd rörelse, på grund av närvaron av omvänd spel, kommer det att göra att Y-axeln släpar efter X-axeln för interpolationsrörelse, vilket resulterar i fräsningsprocessen som visas i figur 1.
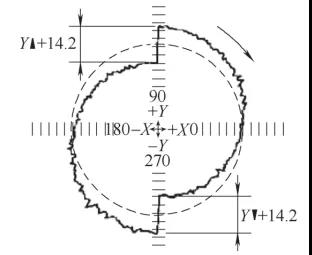 Figur 1 Rundhetsfel orsakat av backspel
(2) Mätningen och justeringen av det omvända spelet har olika faktorer som påverkar felet i verktygsmaskinaxelns omvända spel. Alla mekaniska anslutningar mellan drivmotorn och de rörliga delarna kommer att ha spelrum, och orsakerna till det omvända spelet från verktygsmaskinens axel är om kopplingen mellan motorn och skruven är lös, tillverkningsfelet för kulskruven, om för åtdragning av skruven är för hårt eller för löst, och om anslutningen mellan skruvmuttern och den rörliga delen är tät. För spel som inte kan elimineras i den mekaniska delen är det nödvändigt att kompensera för det omvända spelet i CNC-systemet.
Som visas i figur 2 utförs omvänd spelrumsmätning genom att fixera en position med en magnetisk mätare, trycka mätklockans huvud på ett fast läge på arbetsbordet där axeln som ska mätas, nollställa mätklockans skala, fortsätta att röra sig mataraxeln i samma riktning under ett visst avstånd, flytta axeln i motsatt riktning till utgångsläget, avläser skillnaden A på mätklockan. Det genomsnittliga värdet som erhålls efter 7 mätningar är det omvända spelningsfelet för axeln, det vill säga A=(A1+A2+A3+A4+ A5+A6+A7)/7. Genom att skriva det uppmätta och beräknade värdet A i motsvarande axelparameter MD32450 kan det omvända spelet för denna axel elimineras. Genom att kompensera för axelns omvända spel, kan matningsaxelns noggrannhet förbättras effektivt för att säkerställa noggrannheten i interpolationsrörelsen och effektivt förbättra rundhetsfelet.
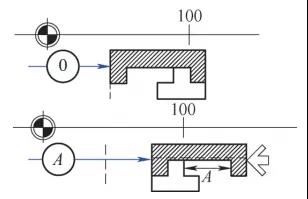 Figur 2 Mätning av backspel
två
Verktygsmaskinens mataraxel vibration
Vibrationen som genereras under CNC-bearbetning påverkar inte bara verktygsmaskinens dynamiska noggrannhet, utan minskar också konturnoggrannheten hos de bearbetade delarna, ökar ytjämnheten och påverkar till och med livslängden för verktyget och verktygsmaskinen när vibrationen är svår. (1) Orsakerna till vibrationer och dess inverkan på rundhetsfel i CNC-verktygsmatningssystem beror huvudsakligen på tre orsaker: för det första, dålig smörjning mellan rörliga delar, ökat friktionsmotstånd på rörliga delar, vilket lätt kan orsaka krypning och vibrationer av mataraxel; För det andra är den totala styvheten hos den mekaniska transmissionskedjan mellan matningssystemets drivanordning och de rörliga delarna dålig; Den tredje frågan är att i slutna CNC-system orsakas systemoscillationer av överdrivna förstärkningsinställningar för position, hastighet och strömslingor, såväl som orimliga parameterinställningar för acceleration. I ansökningsprocessen för CNC-verktygsmaskiner är orsakerna till vibrationer vanligtvis omfattande och bör undersökas en efter en. Såsom visas i figur 3, när verktygsmaskinens matningsaxel vibrerar, kommer verktyget och arbetsstycket att uppleva periodiska hopp, och den bearbetade ytan på arbetsstycket kommer slumpmässigt att producera ränder med samma frekvens av bäddvibrationer. Arbetsstyckets konturnoggrannhet och ytjämnhet kommer att påverkas.
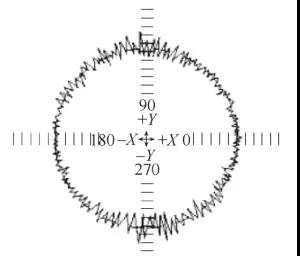 Figur 3 Rundhetsfel orsakat av axiell vibration
(2) Metoden för att undertrycka mataraxelvibrationer i CNC-verktygsmaskiner orsakar vanligtvis vibrationer av maskinaxeln på grund av felaktiga elektromekaniska system. Syftet med köroptimering är att uppnå bästa matchning av det elektromekaniska systemet och därigenom erhålla den optimala och mest stabila dynamiska prestandan. Såsom visas i figur 4 inkluderar servodrivningen för verktygsmaskinens axel tre återkopplingsslingor, nämligen positionsslingan, hastighetsslingan och strömslingan. När mataraxeln vibrerar är det första steget att kontrollera om det mekaniska systemet har bra smörjning och om transmissionskedjan har tillräcklig styvhet; För det andra bör ytterligare optimering av servomotorn utföras baserat på den mekaniska underhållssituationen. Manuell optimering kan utföras genom att justera positionsslingans förstärkningsparameter MD32200 och hastighetsslingans förstärkningsparameter 1407 tills servoaxeln inte vibrerar och rörelsen är stabil.
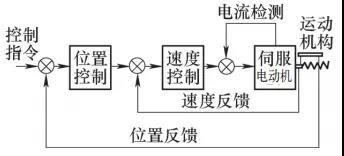 Figur 4 Servosystemblockdiagram
tre
Interpolationsaxelns servoförstärkningsfel överensstämmer
Avståndet mellan varje axel i bearbetningscentrumet bör vara exakt detsamma under cykeln att köra en cirkel. Om fräsningsprocessen förvandlar en cirkel till en ellips, som visas i figur 5, indikerar det att huvudaxeln är före den mindre axeln under interpolationsrörelsen av de två axlarna. För verktygsmaskiner som har använts i många år är det första steget att inspektera den mekaniska strukturen hos verktygsmaskinens interpolationsaxel, om transmissionsanordningen är lös och om slitaget är stort. Kontrollera föråtdragningen av skruven och lagret för speljustering och kompensera för det omvända spelet. Efter att ha eliminerat ovanstående problem, måste förstärkningen för de två interpolationsaxlarna justeras för att säkerställa att accelerationsparametern MD32300 och positionsringförstärkningen MD32200 för de två interpolationsaxlarna är konsekventa.
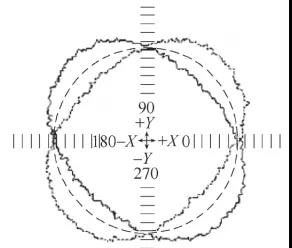 Figur 5: Inkonsekvent förstärkning som orsakar ellipser
fyra
Omvänt hopp
Omvänt hopp hänvisar till när en verktygsmaskins axel rör sig i motsatt riktning och axeln accelererar från negativ hastighet till positiv hastighet. När axelhastigheten passerar genom 0 ändras friktionskraftens tillstånd från statisk friktionskraft till dynamisk friktionskraft. Den erforderliga kraften är större än normal rörelse, vilket orsakar en kortvarig viskös paus vid vändläget på grund av en förändring i friktionskraftens tillstånd.
(1) Inverkan av backhoppfel på rundhetsfel När axeln ligger utanför kvadranten, när axeln ligger utanför kvadranten, ändras axelhastighetens riktning, axeln startar från nollhastighet och friktionskraftstillståndet ändras. följaktligen, vilket oundvikligen resulterar i omvända hopp. När en av de två interpolationsaxlarna har nått sitt maximala värde medan hastigheten på den andra axeln är 0, kommer det att bli en kort period av stagnation, vilket resulterar i konturfel. Som visas i figur 6 har cirkeln fyra skarpa hörn vid kvadranten, vilket är det omvända hoppfelet som orsakas av statisk friktion.
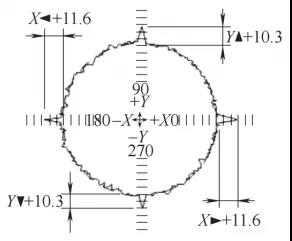 Figur 6 Rundhetsfel orsakat av omvänt hoppfel
(2) Justeringsmetoden för backhoppning beror huvudsakligen på förändringen i friktionstillståndet. Därför, när backhopp inträffar, bör friktionskompensation läggas till interpolationsaxeln. I Siemens CNC-system bestäms friktionskompensationen av friktionskompensationsvärdet MD32520 och friktionskompensationstidskonstanten MD32540.
For the adjustment of reverse jump, first set MD32500=1 (effective friction compensation), and then adjust the friction compensation value MD32520 and friction compensation time constant MD32540 corresponding to the jump axis. The size of the two parameter values can be adjusted according to Figure 7, and the impact on the quadrant point can be eliminated until the sharp point is crossed. It should be noted that the compensation value set should not be too large. When MD32520>150mm/min and MD32540>0.015s, det är nödvändigt att först kontrollera om den mekaniska transmissionen är bra, om hastighetsslingans förstärkning och integreringstiden är rimliga. Överdriven statisk friktionskompensation kan ha en negativ inverkan på ytkvaliteten.
 Figur 7 Friktionskompensationsreferens
fem
epilog
CNC-verktygsmaskiner är en komplett organisk helhet, och styrningen av mekaniska, elektriska och hydrauliska system är sammankopplade och har ömsesidigt inflytande. När man analyserar och löser de faktorer som påverkar rundhetsfel bör det därför finnas ett övergripande koncept och erfarenhet, och flera aspekter av upptäckt, analys och diagnos bör utföras tills grundorsaken till felet har identifierats.


