


Analys av orsakerna till opålitliga verktygsspånbrott och lösningar
Hur mycket kan du om kunskap om verktygsspånbrytning? Efter att ha läst den här artikeln tror jag att den kommer att vara till hjälp för ditt dagliga arbete.
Tillförlitligheten av spånbrott har en betydande inverkan på normal produktion och förarsäkerhet. Vid skärning kan trasiga spån stänka och skada människor och är benägna att skada verktygsmaskinen; Långa remsformade spån kan dock lindas runt arbetsstycket eller verktyget, vilket lätt kan repa arbetsstycket, orsaka verktygsskador och till och med påverka arbetarnas säkerhet.
För automatiserade bearbetningsmaskiner som CNC-verktygsmaskiner (bearbetningscentra) blir problemet med spånbrott viktigare på grund av det stora antalet skärverktyg och den nära kopplingen mellan verktygshållaren och verktyget. Så länge som ett av skärverktygen är opålitligt, kan det störa verktygsmaskinens automatiska cykel och till och med störa den normala driften av hela den automatiska linjen. Därför måste tillförlitligheten av verktygsspånbrott beaktas vid konstruktion, val eller slipning av verktyg. För CNC-verktygsmaskiner (bearbetningscenter) etc. bör följande krav uppfyllas:
Spån får inte trasslas in på skärverktyg, arbetsstycken och intilliggande verktyg och utrustning;
Spån får inte stänka för att garantera säkerheten för operatörer och observatörer;
Under precisionsbearbetning bör spån inte repa den bearbetade ytan på arbetsstycket, vilket påverkar kvaliteten på den bearbetade ytan;
Säkerställ den förutbestämda hållbarheten hos skärverktygen, undvik för tidigt slitage och gör allt för att förhindra att de skadas;
När spån rinner ut hindrar det inte insprutningen av skärvätska;
Chips kommer inte att repa maskinstyrningar eller andra komponenter.
På basis av att uppfylla ovanstående krav har olika skärverktyg olika krav på spånlängd. Till exempel är den maximala spånlängden för grovsvarvningsstål i allmänhet runt 100 mm; En fin bil bör vara något längre. För att undvika alltför fina spån, eftersom de lätt bäddas in i viktiga delar av maskinstyrningen och verktygsanordningen (t.ex. referensplanet), kräver detta inte bara ytterligare skyddsanordningar, utan ställer också till vissa svårigheter att ta bort spån.
För vissa skärverktyg som inte är utsatta för spånbrott, såsom formsvarvningsverktyg, spårsvarvningsverktyg och skärande svarvverktyg, bör stabil spånkurvning säkerställas på automatiserade verktygsmaskiner såsom CNC-bearbetningscentra.
ett
Klassificering av spånformer
Beroende på de specifika förhållandena för arbetsstyckets material, verktygsgeometriska parametrar och skärmängd, inkluderar formen på spån i allmänhet: remspån, C-formad spån, spån, pagodformad spån, fjäderformad spån, långa och täta skruvspån, skruv chips, etc.
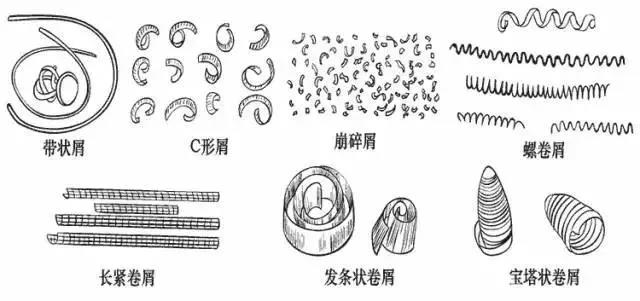
1. Bandade skräp
Vid höghastighetsskärning av plastmetallmaterial, om inga spånbrytande åtgärder vidtas, är det lätt att bilda remsformade spån, som är kontinuerliga och ofta intrasslade på arbetsstycket eller verktyget, vilket lätt repar ytan på arbetsstycket eller skadar skäreggen. av verktyget och till och med skada människor. Därför är det tillrådligt att undvika att bilda remsformade spån så mycket som möjligt.
Men ibland hoppas vi också på att få fram stripspån så att flisen kan tömmas smidigt. Till exempel vid borrning av blinda hål på en vertikal borrmaskin.
2. C-format skräp
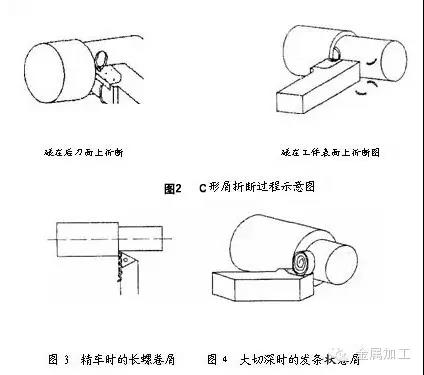
Vid svarvning av allmänt kolstål och legerat stålmaterial kan ett svarvverktyg med spånspår lätt bilda C-formade spån. C-formade spån har nackdelen med remsspån. Men de flesta C-formade spån bryts genom att de kolliderar med svarvverktygets baksida eller arbetsstyckets yta. Den högfrekventa kollisionen och spånbrottet kan påverka skärprocessens jämnhet och därigenom påverka den bearbetade ytans grovhet. Så under precisionsbearbetning är det i allmänhet inte önskvärt att erhålla C-formade spån. Istället är det mer önskvärt att erhålla långa spiralspån för att göra skärprocessen mer stabil.
3. Väderkvarnsformade smulor
Svarvning av ståldetaljer med stort skärdjup och hög matningshastighet på kraftiga svarvar resulterar i breda och tjocka spån. Om C-formade spån bildas kan de lätt skada skäreggen och till och med orsaka flygande och skadande personer. Så vanligtvis ökar radien på bågen i botten av spånspåret, så att spånen bildar hårremsor och kolliderar och går sönder på bearbetningsytan och faller av av sin egen vikt.
4. Långa och strama smulor
Bildningsprocessen av långa och täta spån är relativt stabil, och rengöring är också bekvämt. Det är en bra spånform på en vanlig svarv.
5. Pagodformade smulor
Vid CNC-bearbetning, verktygsmaskiner eller automatisk linjebearbetning är det önskvärt att få denna typ av spån eftersom den inte trasslar ihop sig med verktyget och arbetsstycket. Och städning är också bekvämt.
6. Lavinskräp
Vid svarvning av spröda material som gjutjärn, spröd mässing och gjuten brons bildas lätt nålformade eller fragmenterade skräp, som är benägna att stänka och skada människor, samt skada verktygsmaskinen. Om spånrullningsåtgärder vidtas kan spånen kopplas till korta rullar.
Kort sagt är de specifika förhållandena för skärbearbetning olika, och den önskade formen på spånen är också annorlunda. Men oavsett formen på markerna måste de brytas på ett tillförlitligt sätt.
två
Principen för spånbrott
I processen med metallskärning är huruvida spånen är lätta att bryta direkt relaterad till deformationen av spånen. Att studera principen om spånbrytning måste därför börja med att studera lagarna för spåndeformation.
Spånen som bildas under skärprocessen, på grund av betydande plastisk deformation, kommer att ha en ökning i hårdhet, medan plasticitet och seghet kommer att minska avsevärt. Detta fenomen kallas kallarbete härdning. Efter kallbearbetningshärdning blir spånen hårda och spröda och bryts lätt när de utsätts för omväxlande böj- eller stötbelastningar. Ju större plastisk deformation som spånen upplever, desto mer betydande blir det spröda fenomenet, och desto lättare är det att bryta. Vid skärning av material med hög hållfasthet, hög plasticitet och hög seghet som är svåra att bryta spån, bör ansträngningar göras för att öka deformationen av spånen för att minska deras plasticitet och seghet, för att uppnå målet med spånbrytning.
Deformationen av chips kan bestå av två delar:
Den första delen är den grundläggande deformationen som bildas under skärprocessen. Spåndeformationen som uppmätts vid fri kapning med ett svarvverktyg för plan spånyta ligger relativt nära grunddeformationsvärdet. De viktigaste faktorerna som påverkar grundläggande deformation inkluderar verktygets spånvinkel, negativ fas och skärhastighet. Ju mindre frontvinkeln är, desto bredare är den negativa fasningen och ju lägre skärhastigheten är, desto större deformation av spånet, vilket är mer gynnsamt för spånbrott. Därför kan minskning av frontvinkeln, breddning av den negativa fasningen och minskning av skärhastigheten vara åtgärder för att främja spånbrott.
Den andra delen är den deformation som spån genomgår under flödes- och curlingprocessen, vilket vi kallar ytterligare deformation. För i de flesta fall kan endast den grundläggande deformationen under skärprocessen inte bryta spånen, och en ytterligare deformation måste läggas till för att uppnå syftet med härdning och brytning. Det enklaste sättet att tvinga spån att genomgå ytterligare deformation är att slipa (eller pressa) en viss form av spånspåret på den främre skärytan, vilket tvingar spånorna att flyta in i spånspåret och sedan krullas och deformeras. Efter att ha genomgått ytterligare recurling deformation, hårdnar spånen ytterligare och blir spröda. När de krockar med arbetsstycket eller den bakre skärytan bryts de lätt.
tre
Inverkan av spånbrytande spår på spånbrytning (rullning)
Det spånbrytande spåret spelar inte bara en ytterligare deformationsroll på spånorna, utan har också en viktig inverkan på spånornas form och brott. Vid skärande bearbetning använder människor de olika formerna och storlekarna på spånspåren, såväl som lutningsvinkeln mellan spånspåret och huvudskäret, för att kontrollera spånböjningen och brottningen. För att bättre förstå och behärska dessa regler kommer vi att analysera i detalj formen och storleken på spånspåret, liksom inverkan av lutningsvinkeln mellan spånspåret och huvudskäret på spånformen och spånbrottet.
1. Formen på spånspåret
Det finns tre typer av former för spånbrytande spår: rak båge, rak båge och helbåge.

(1) Det raka och cirkulära spånbrytande spåret bildas genom att ansluta en rak linje och en cirkulär båge. Den raka delen bildar verktygets främre yta, och storleken på radien Rn för spårets bottenbåge har en viss inverkan på krusningen och deformationen av spånen. Om Rn är liten är spånets krullningsradie liten, medan spåndeformationen är stor; Om Rn är stor är spånets krullningsradie stor, medan spåndeformationen är liten. Vid ett måttligt skärdjup (skärdjup ap=2-6mm), Rn=(0.4-0.7) väljs vanligtvis B, där B är bredden på spånspår.
(2) Det linjära spånspåret bildas av skärningspunkten mellan två raka linjer, med en bottenvinkel på 180 grader - σ ( σ hänvisar till som spånbrytande plattforms kilvinkel, spårets bottenvinkel (180 grader - σ) Ersätter funktionen av båge Rn. Om spårets bottenvinkel är liten, är spånornas krullningsradie liten och spånornas deformation är stor; Om spånans bottenvinkel är stor, är spånornas krullningsradie stor, och deformationen av spånorna är liten. Vid ett måttligt skärdjup är kilvinkeln på spånbrytningsbordet i allmänhet vald från 60 grader till 70 grader.
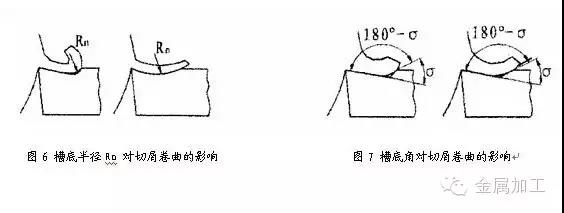
Ovanstående två typer av spånskärande spår är lämpliga för bearbetning av kolstål och legerat konstruktionsstål, och det främre hörnet är i allmänhet . Inom intervallet 5-15 grad .
(3) Huvudparametrarna för ett helbågsspånbrytande spår är spårets bredd B, spårets bottenbågaradie Rn och frontvinkeln. Relationen mellan dem är:
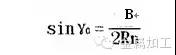
注:见图5C
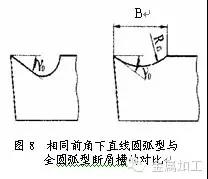
Vid skärning av högplastmaterial som koppar och rostfritt stål används ofta ett helbågsspånbrytande spår. Eftersom vid bearbetning av höga plastmaterial väljs verktygets spånvinkel relativt stor (Skäreggen på verktyget för helbågsspånbrytande spår med en frontvinkel av samma storlek (0=25 grader ~30 grader) är relativt robust, och spåret är också grunt, vilket gör det mer praktiskt för spånflödet.
2. Bredden på spånspåret
Spånspårets bredd B är relaterad till matningshastigheten f och skärdjupet ap. När matningshastigheten f ökar, ökar skärtjockleken, och spånspårets bredd bör breddas på motsvarande sätt; Skärdjupet är stort och spåret bör också vidgas på lämpligt sätt.
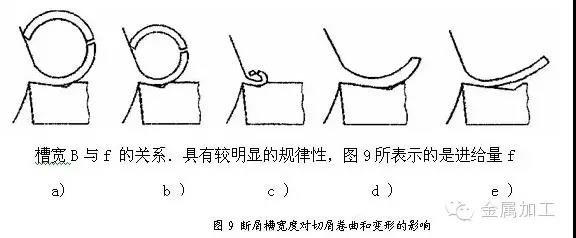
Effekten av förändringen i spånspårets bredd B på spånkurvning och deformation, som förblir fixerad och oförändrad. Figur 9a visar att spårets bredd i grunden är anpassad till matningshastigheten, och spånen böjs och deformeras innan de kolliderar och bryter in i en C-form; Figur 9b visar att spåret inte är tillräckligt brett, spånets krullningsradie är liten, deformationen är stor och efter kollision bryts den i en kort C-form eller bildar fragmenterade små bitar; Figur 9c visar att spåret är för smalt, och spånen pressas till små rullar och blockeras i spåret, vilket gör det svårt att rinna ut, vilket resulterar i spånblockering och till och med skadar skäreggen; Figurerna 9d och e visar att spåret är för brett, spånets krullningsradie är för stor, deformationen är inte tillräcklig och den är inte lätt att bryta. Ibland flyter det inte ens genom botten av spåret och bildar fritt remsformade spån.
Om spånspårets bredd från början väljs med hjälp av matningshastigheten, grovt sett, för skärning av medelstort kolstål, är förhållandet mellan bredden B och matningshastigheten f ungefär B=10f; Vid skärning av legerat stål, för att öka spåndeformationen, kan B=7f tas.
Spånspårets bredd B bör också passa för skärdjupet ap. I allmänhet kan spårbredd B också väljas grovt baserat på ap, och när ap är stor bör B också vara större; Om ap är litet bör B reduceras på lämpligt sätt. För när skärdjupet är för djupt och spåret är för smalt, är spånorna breda och inte lätta att rulla ihop sig i spåret, så att spånen ofta inte rinner in i botten av spåret och bildar remsformade spån på egen hand; När skärdjupet är litet men spåret är för brett, spånorna är smala, flödet är relativt fritt, deformationen är inte tillräcklig och det är inte lätt att bryta.
3. Lutningsvinkeln mellan spånspåret och huvudskäret
Det finns tre vanliga tiltningsmetoder för spånspåret och huvudskäreggen: extern lutning, parallell tiltning och invändig tiltning.
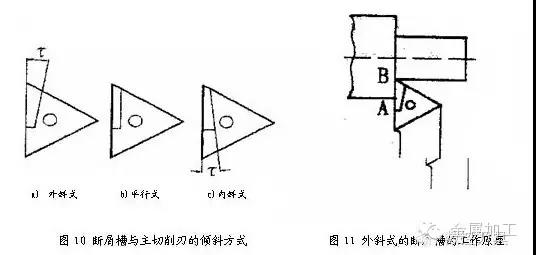
(1) Extern sned typ
Det utåt sluttande spånspåret är brett fram och smalt bak, djupt fram och grunt bak.
Spånkurvningsdeformationen hos det yttre lutande spånbrytningsspåret är stor, såsom visas i figur 11. Skärhastigheten är högst nära arbetsstyckets yttre yta A, och spåret är smalt. Chipet är först blockerat och krullat, med en liten krullningsradie och stor deformation; Vid skäreggen B är skärhastigheten låg och spåret brett. Spånen böjs slutligen med en större rullningsradie, vilket genererar en kraft som vänder spånen på den bakre skärytan eller ytan som ska bearbetas. Efter kollision går de sönder och bildar C-formade spån.
Denna form av spånspår. Vid måttligt skärdjup är spånbrytningsområdet brett, spånbrytningseffekten är stabil och pålitlig, och den används ofta i produktionen. Lutningsvinkel τ Värdet på bestäms huvudsakligen av arbetsstyckets material. I allmänhet, vid skärning av medelstort kolstål, tas det som τ= Vid skärning av legerat stål från 8 grader till 10 grader, för att öka spåndeformationen, ta τ= 10 grader ~15 grader.
Men under stora skärdjup, på grund av den lilla bredden på spånspåret nära arbetsstyckets yttre yta A (se figur 11), är spånen benägna att blockeras och till och med skada skäreggen. Därför används vanligtvis parallellskärning istället.
(2) Parallell
Spåndeformationen hos det parallella spånbrytande spåret är inte lika stor som det för det yttre lutande spåret, och de flesta av spånen bryts när de kolliderar med arbetsstyckets bearbetningsyta.
Vid skärning av kolstålspån är spånbrytningseffekten av det parallella spånbrytande spåret i princip lik den för det yttre lutande spåret, men matningshastigheten bör ökas något för att öka den ytterligare krullningsdeformationen av spånen.
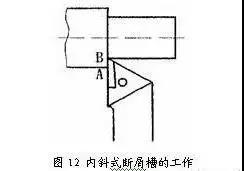
(3) Intern sned typ
Det invändigt lutande spånbrytningsspåret (se figur 12) är det bredaste vid arbetsstyckets yttre yta A och smalast vid verktygsspetsen B. Så spånen krullas ofta till små rullar vid punkt B, och sedan till stora rullar vid punkt B. punkt A. När lutningsvinkeln för huvudskäreggen är inställd på 3 grader ~5 grader, är spånen benägna att bilda kontinuerliga och snäva lockar. Lutningsvinkeln mellan det inre lutande spånspåret och huvudskäret tas i allmänhet som τ= Skärområdet för det inre lutande spånbrytningsspåret med en lång och tät spånspole är ganska smal från 8 grader till 10 grader , så dess tillämpning i produktionen är inte lika vanlig som den för de yttre lutande och parallella typerna, som huvudsakligen används för precisionssvarvning eller halvprecisionssvarvning.
fyra
Flera vanliga metoder för spånbrytning
1. Använd spånbrytare
Som tidigare nämnts spelar spånbrytningsspåret inte bara en ytterligare roll för att forma spånorna, utan möjliggör också kontroll av spånböjning och brott. Så länge som formen, storleken och lutningsvinkeln mellan spånspåret och huvudskäret är lämpliga är spånbrytningen tillförlitlig. Oavsett om det är ett verktyg av svetstyp eller ett verktyg av maskinklämtyp, kan det användas som ett verktyg av omslipningstyp eller ett verktyg av icke-omslipningstyp.
För att anpassa sig till olika intervall av skärmängder. Det finns olika former och storlekar av spånspår på det vändbara bladet i hårdlegering, som är enkla att välja och ekonomiska. Denna metod är den föredragna och mest använda metoden vid skärande bearbetning.
Bristen är att bestämningen av rimliga geometriska parametrar för skärverktyget begränsas av spånbrytningskrav.
2. Använda en spånbrytare
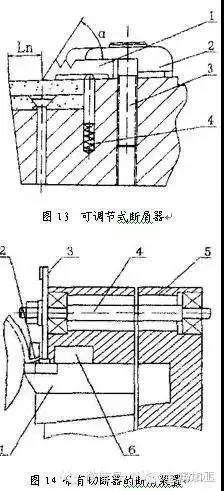
Det finns två typer av spånbrytare: fasta och justerbara. Figur 13 visar den justerbara spånbrytaren på svarvverktyget.
Montera en spånskyddsplatta 1 på den främre skärytan av svarvverktyget. När spån rinner ut längs verktygets framsida böjs de och går sönder på grund av motståndet från spånskyddsplattan 1. Parametrarna Ln och Kan utformas och justeras efter behov för att säkerställa stabil och tillförlitlig spånbrytning under givna skärförhållanden. Lossa skruven 3 och under inverkan av fjädern 4 kan spånskyddsplattan 1 och tryckplattan 2 lyftas ihop, vilket underlättar justeringen av spånskyddsplattan och snabb rotation och utbyte av bladet. Denna typ av spånbrytare används ofta på skärande verktyg av stora och medelstora verktygsmaskiner.
3. Använda spånbrytande anordningar
Det finns många typer av spånbrytande anordningar, som generellt kan delas in i mekaniska, hydrauliska och elektriska typer. Spånbrytare har höga kostnader, men de är stabila och pålitliga och används i allmänhet endast på automatiska linjer. Figur 14 är ett schematiskt diagram av en spånbrytande anordning med en fräs som används på svarvverktyg. Under svarvningen strömmar spånen ut genom spånstyrkanalen 2 och tvångsavskärs av den kontinuerligt roterande skivskäraren 3. Den avskurna spånan matas sedan ut från spånutmatningskanalen 6. Fräsen drivs av drivaxeln 4. Figur 1 visar svarvverktyget.
4. Metoden att använda förspår på arbetsstyckets yta
Beroende på arbetsstyckets olika diametrar är ett eller flera spår förskurna längs arbetsstyckets axiella riktning på den bearbetade ytan, med ett djup som är något lägre än skärdjupet, så att de skurna spånorna bildar en svag sektion och går sönder. Detta säkerställer tillförlitligt spånbrott utan att påverka grovheten hos arbetsstyckets bearbetade yta. Även vid bearbetning av material med hög seghet är spånbrytningseffekten fortfarande mycket bra. Till exempel, vid precisionsborrning av arbetsstyckesmaterial med hög seghet (såsom 40Cr), när det är svårt att bryta spån med andra metoder, kan längsgående spår dras ut på den bearbetade ytan innan borrning. Denna metod kan visa sina unika fördelar.
5. Ändra verktygsgeometriparametrar och justering av skärparametrar
Från den spånbrytande principen som nämnts tidigare kan man dra slutsatsen att reducering av verktygets spånvinkel; Öka huvudavvikelsens vinkel; Slipning av negativa avfasningar på huvudskäreggen; Minska skärhastigheten; Att öka matningshastigheten och ändra formen på huvudskäreggen kan främja spånbrott. Men att använda dessa metoder för att bryta spån medför ofta vissa negativa konsekvenser, såsom en minskning av produktiviteten, försämring av arbetsstyckets ytkvalitet och ökad skärkraft. Denna metod används sällan på automatiska linjer och fungerar ibland bara som ett hjälpmedel för spånbrytning.
Dessutom kan användningen av skärvätska minska spånans plasticitet och seghet och är också fördelaktigt för spånbrott. Att öka skärvätsketrycket kan bättre främja spånbrott, och denna metod används ibland vid hålbearbetning.


