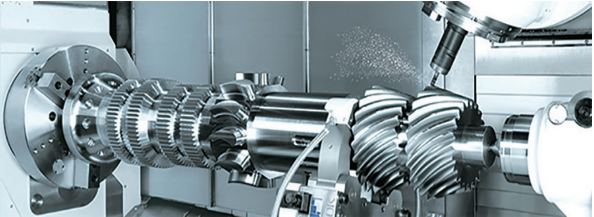
Komplett samling av fräsmetoder och strategier
1
Fräsmetod
1) Grundläggande fräsbearbetning
Inklusive: planfräsning, spårfräsning, sidfräsning och profilfräsning.
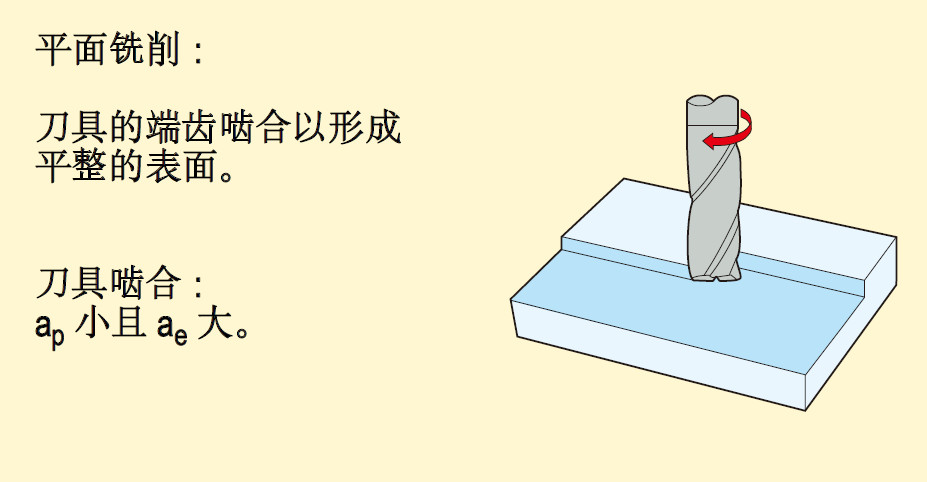
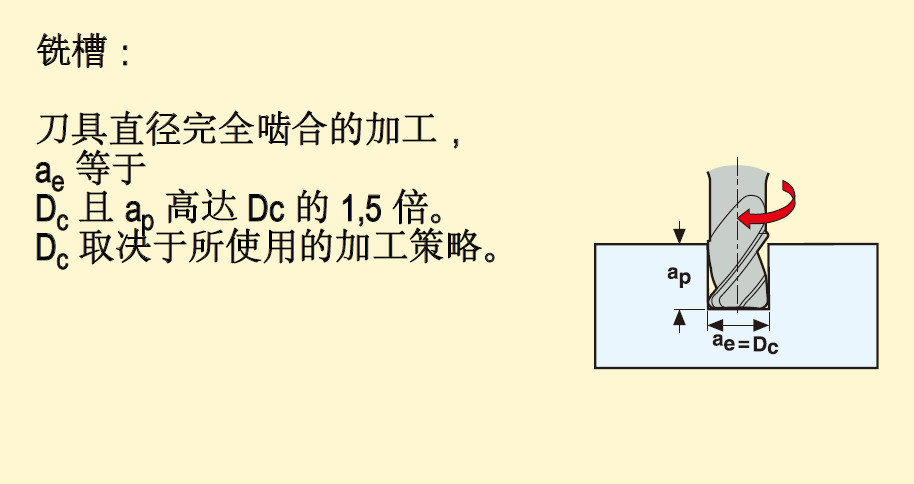
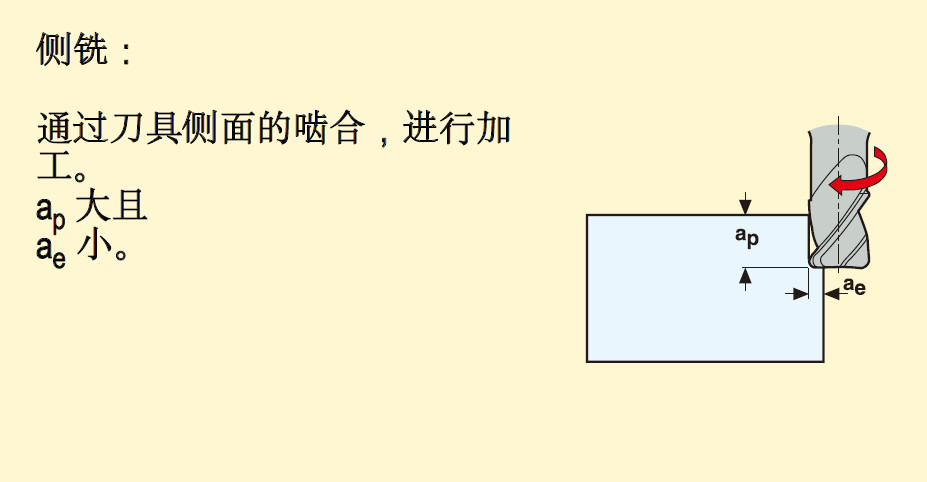
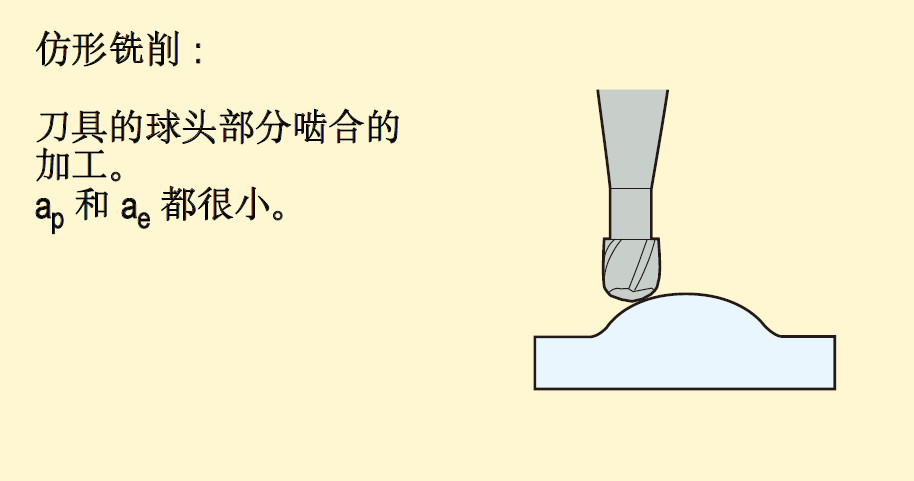
2) Avancerad fräsning
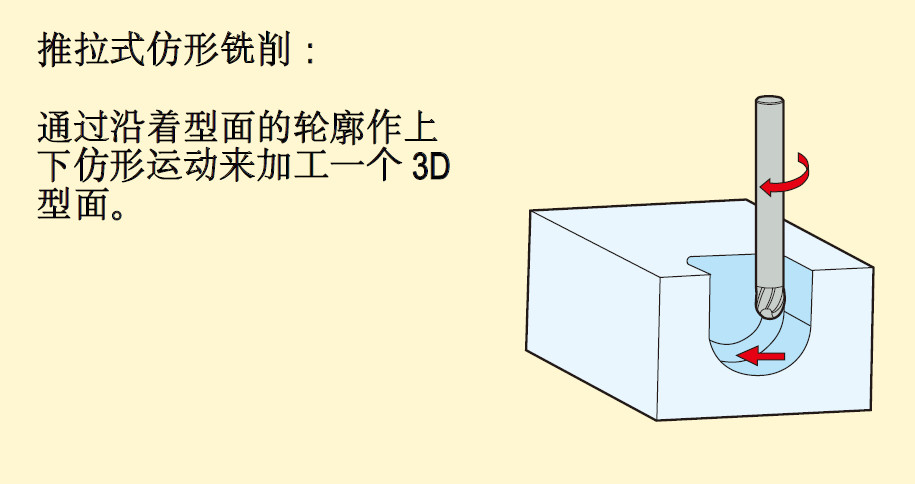
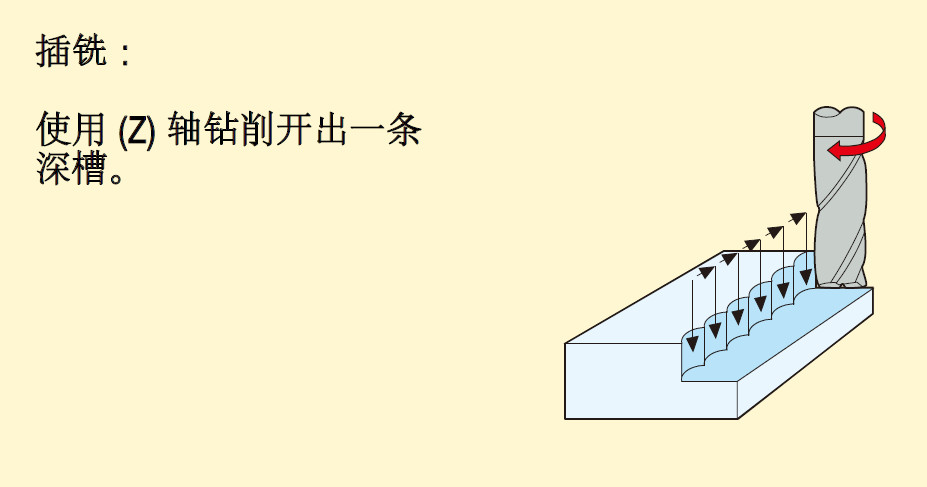
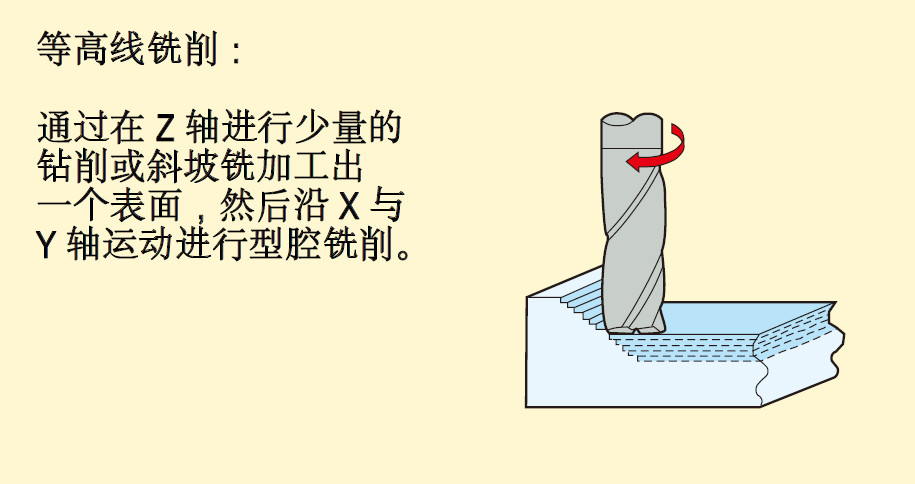
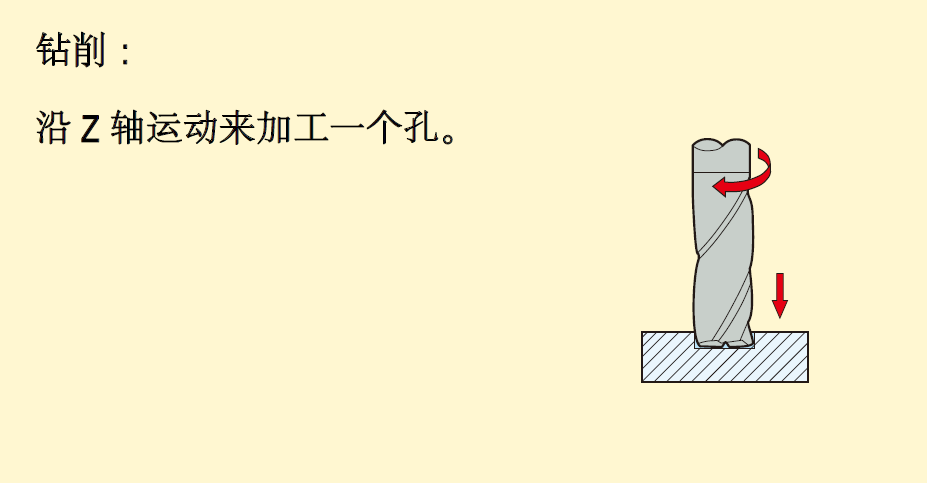
Inklusive: lutningsfräsning, gänginterpolering, cykloidfräsning, push-pull profilfräsning, spårfräsning, konturfräsning och borrning.
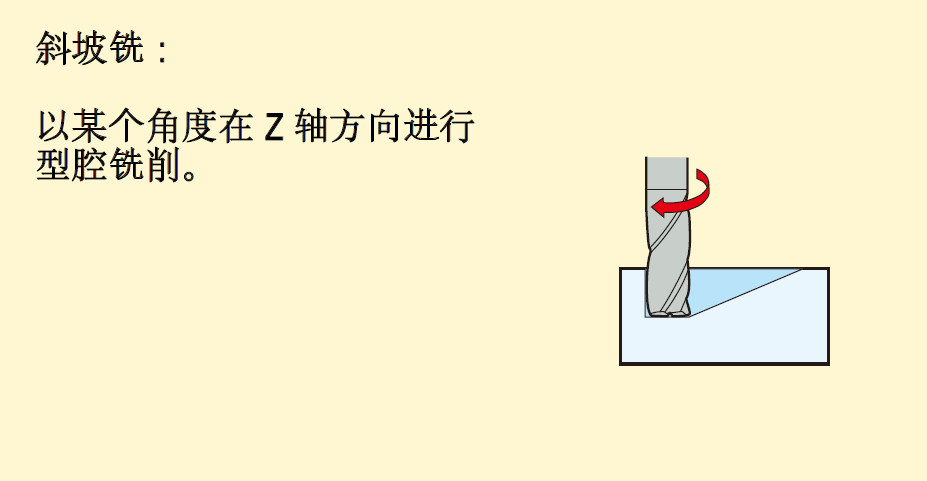
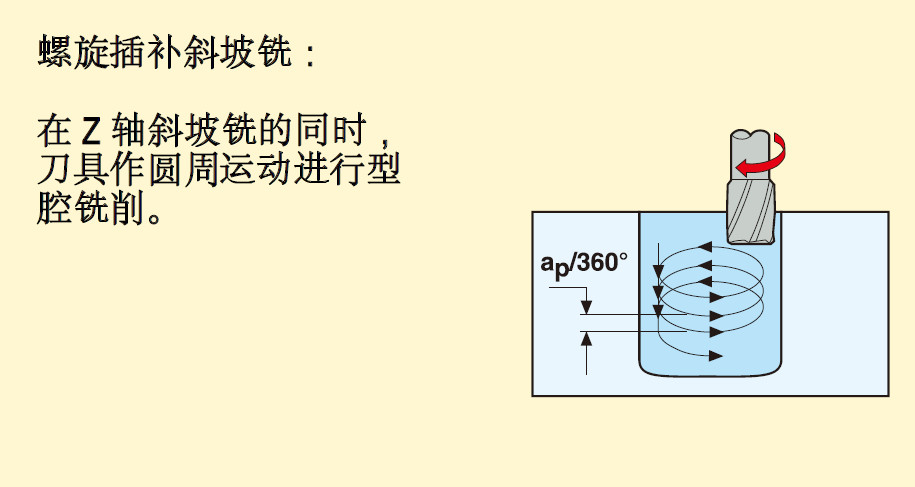
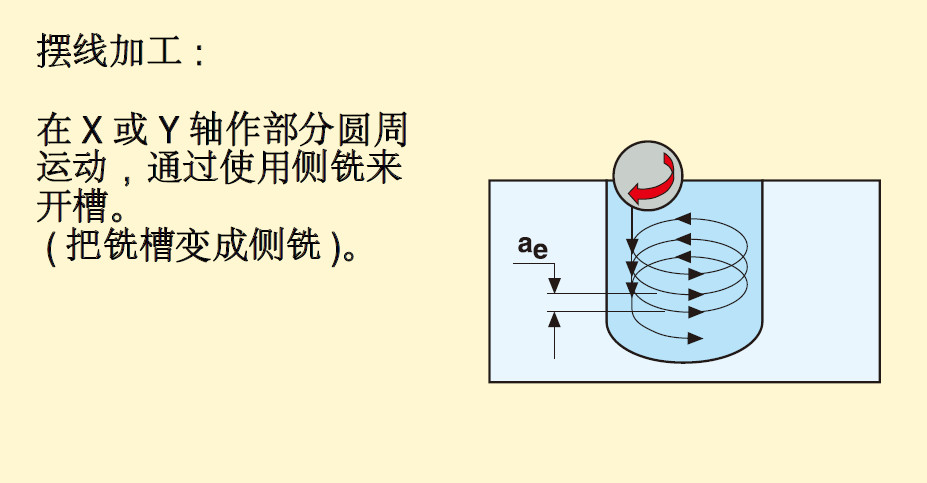
2
Definition av frässtrategi
(1) Vanlig bearbetning
Det är en bearbetningsstrategi för allmänna ändamål. Förhållandet mellan skärbredd och skärdjup kan variera beroende på typ av process.
1) Verktygsegenskaper: Verktyget har en relativt lång skäregg och en mindre kärndiameter och har inga höga precisionskrav.
2) Krav på verktygsmaskiner: Inga speciella krav.
3) Användningsområde: Med grundläggande CNC-teknik är avancerade bearbetningsmetoder med hög svårighet inte möjliga; Metallborttagningshastigheten kan bara nå en genomsnittlig nivå; Användningsområdena inkluderar vanligtvis små batchstorlekar och ett brett utbud av material.
(2) Höghastighetsbearbetning
Det är en bearbetningsstrategi som kombinerar litet radiellt skärdjup, hög skärhastighet och matningshastighet; Enligt den antagna metoden kan hög materialavlägsningshastighet och lågt Ra-värde uppnås. De typiska egenskaperna för denna strategi är låg skärkraft, mindre värmeöverföring till verktyget och arbetsstycket, minskad bildning av grader och hög dimensionell noggrannhet hos arbetsstycket; Under höghastighetsbearbetning kan snabbare skärhastigheter än vanlig bearbetning uppnå höga metallavverkningshastigheter och god ytjämnhet.
1) Verktygsegenskaper: Stabil (större kärndiameter och kortare skärlängd), tydligt och välformat spånutrymme, som bidrar till bra spånavlägsnande och beläggning.
2) Krav på verktygsmaskiner: Höghastighets CNC-kontroll, hög hastighet och snabb matningshastighet för arbetsbänken.
3) Användningsområde: Härdat stål (48-62 HRC) i formindustrin utsätts för semi precisionsbearbetning och precisionsbearbetning, med kort leveranstid. När man använder rätt skärverktyg och avancerade bearbetningsmetoder kan denna teknik även appliceras på många andra material.
(3) Högpresterande bearbetning
Det är en bearbetningsstrategi som kan uppnå en mycket hög metallavverkningshastighet. Det typiska kännetecknet för denna strategi är att skärbredden är dubbelt så stor som Dc, och skärdjupet är 1-1,5 gånger Dc, beroende på arbetsstyckets material; Under högpresterande bearbetning kan en bearbetningsmetod med mycket högre spånbelastning än vanlig bearbetning uppnå extremt höga metallavverkningshastigheter.
1) Verktygsegenskaper: En specialutvecklad spånhållarstruktur på verktygets spånborttagningsspår, med en 45 graders liten platt eller krökt bladspets för skydd, ett särskilt smidigt spånhållarutrymme, beläggning, med eller utan ett fast sidohandtag .
2) Krav på verktygsmaskiner: hög stabilitet, höga effektkrav, hög styvhet klämsystem.
3) Användningsområde: Vid storskalig produktion och bearbetning är produktionseffektivitet en nyckelindikator, eller vid bearbetning av enstaka produkter som kräver höga metallavverkningshastigheter.
(4) Hög foderbearbetning
Det är en bearbetningsstrategi med hög matning som kombinerar full skärning av hela verktygsdiametern med litet skärdjup. Under bearbetning med hög matningshastighet är det möjligt att uppnå hög metallavverkningshastighet och god ytjämnhet genom att använda en snabbare matningshastighet än vanlig bearbetning.
1) Verktygsegenskaper: specialutvecklad verktygsspets, extremt kort skärlängd och beläggning.
2) Krav på verktygsmaskiner: hög stabilitet och möjlighet till hög matningshastighet.
3) Användningsområden: Från mjukt stål till kylt stål, titanlegering och rostfritt stål, det är mycket bra som förbearbetning innan höghastighetsbearbetning och kan även användas för bearbetning med djupa hålrum. En av fördelarna med denna teknik är att det är mycket bekvämt för användare att uppnå enkel, säker och snabb programmering i CAM. Att använda den så kallade konturfräsningsstrategin gör det enklare att programmera komplexa former utan omfattande programmeringserfarenhet.
(5) Mikrobearbetning
Det är en bearbetningsstrategi som använder extremt små verktygsdiametrar.
1) Verktygsegenskaper: diameterintervall från Ø 0.1 till 2.0mm, kort skärlängd, brett utbud av ytterdiameterminskning, hög precision, beläggning.
2) Krav på verktygsmaskiner: hög spindelnoggrannhet, hög rotationshastighet, CNC och termisk stabilitet för att förhindra spindelförlängning.
3) Användningsområde: Utför olika hålrumsbearbetning på en mängd olika material.
3
Fräsparametrar och beräkningsformler
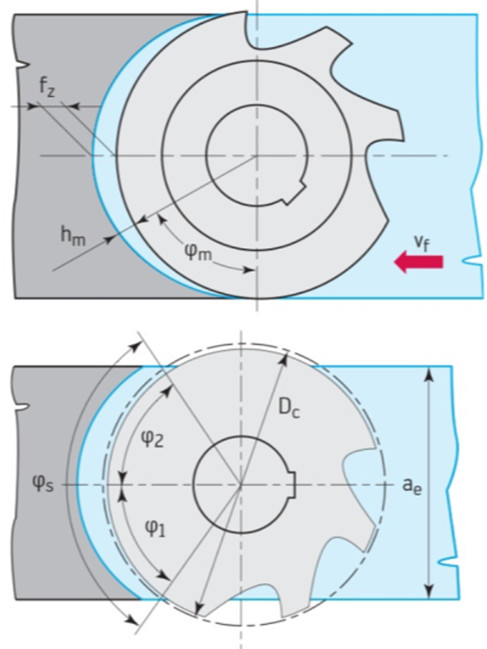
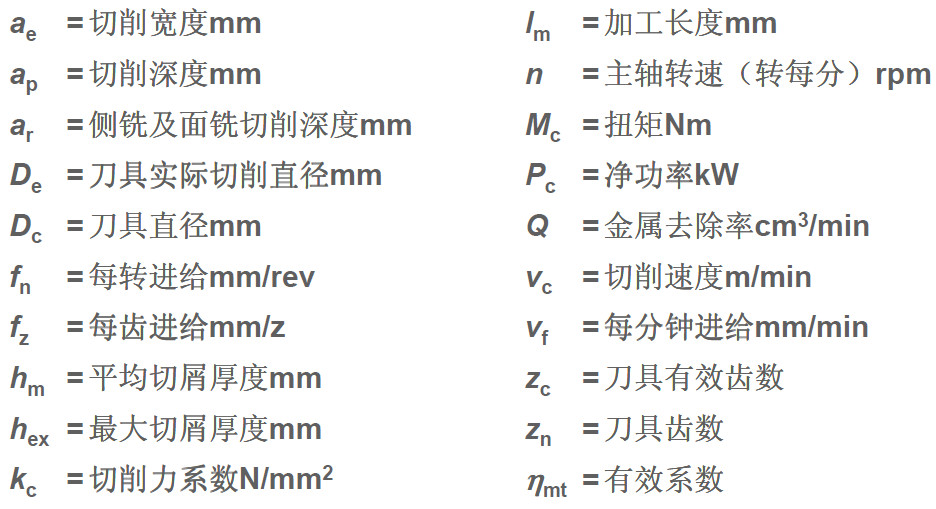
Beräkningsformel för skärparametrar:
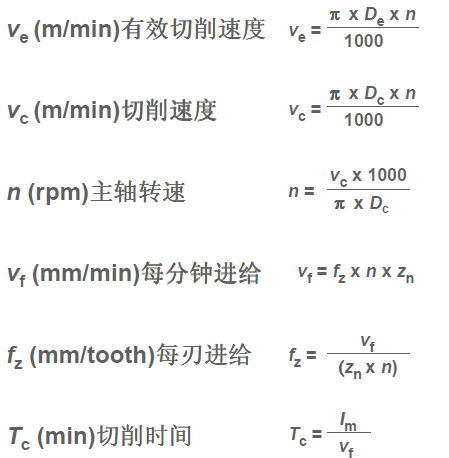
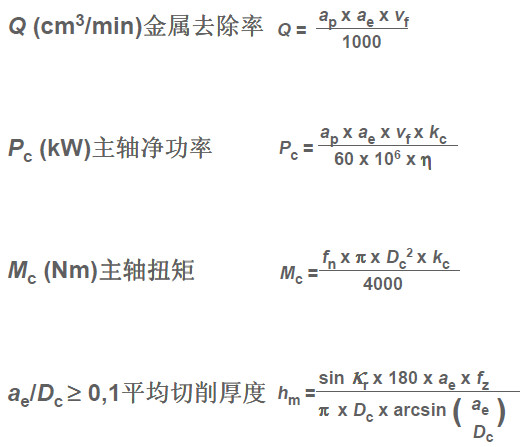
4
Fräsningssammanfattning
1) Kontrollera verktygsmaskinens kraft och styvhet för att säkerställa att diametern på den använda fräsen kan vara så kort som möjligt i överhänget av verktyget som används i verktygsmaskinen;
2) Antalet tänder på fräsen är måttligt för att säkerställa att det inte finns för många blad som griper in i arbetsstycket samtidigt och orsakar vibrationer under bearbetningen. Vid fräsning av smala arbetsstycken eller hålrum bör det finnas tillräckligt med bladingrepp med arbetsstycket;
3) Lämplig matningshastighet per tand för att uppnå bra skärresultat och minska verktygsslitage när spånen är tillräckligt tjock. Att använda främre vinkelspårblad för att uppnå jämna skäreffekter och lägsta effekt;
4) Diametern på fräsen lämplig för arbetsstyckets bredd;
5) Korrekt huvudavvikelsevinkel (45 grader lämplig för allmän fräsning);
6) Lämplig fräsposition;
7) Använd endast skärvätska vid behov, torrfräsning ger vanligtvis bättre livslängd.