


Fullständig kunskap om bearbetningscentra, inga fler frekventa fel efter läsning!
Bearbetningscentret integrerar olja, gas, elektricitet och numerisk styrning och kan åstadkomma engångsklämning av olika komplexa delar såsom skivor, plåtar, skal, kammar, formar, etc. Den kan slutföra olika processer såsom borrning, fräsning, borrning, expanderande, gångjärn och stel gängning, vilket gör den till en idealisk utrustning för högprecisionsbearbetning. Den här artikeln kommer att dela bearbetningscentrets användningsfärdigheter från följande aspekter:
Hur justerar man skärverktygen i bearbetningscentret?
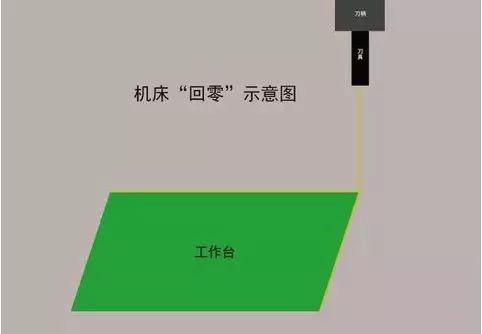
1. Återgå till noll (återgå till verktygsmaskinens ursprung)
Innan du ställer in verktyget är det nödvändigt att utföra en återgång till noll (återgå till verktygsmaskinens ursprung) för att radera koordinatdata från föregående operation. Observera att X-, Y- och Z-axlarna alla måste återgå till noll.
2. Spindel framåtrotation
Använd "MDI"-läget, mata in kommandokoden för att rotera spindeln framåt och bibehålla en måttlig rotationshastighet. Växla sedan till läget "handratt" och kör verktygsmaskinens rörelse genom att justera hastigheten genom konvertering.

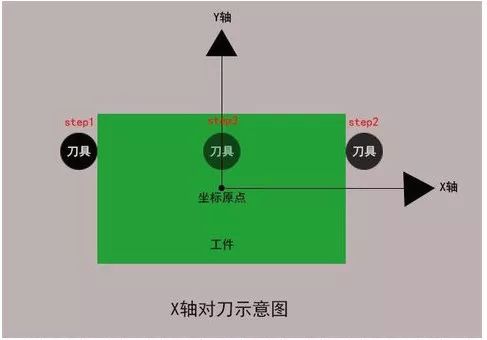
3. X-riktnings knivinriktning
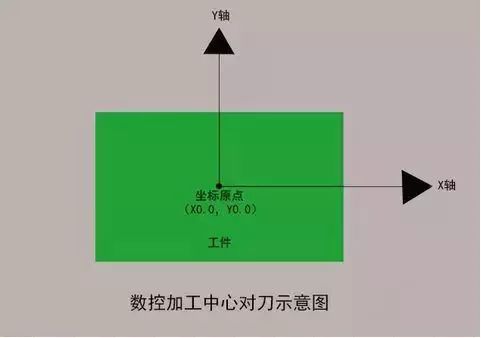
Rör försiktigt på höger sida av arbetsstycket med ett skärverktyg för att nollställa de relativa koordinaterna för verktygsmaskinen; Lyft verktyget längs Z-riktningen, flytta det sedan till vänster sida av arbetsstycket och flytta det ner längs Z-riktningen till samma höjd som tidigare. Berör verktyget försiktigt med arbetsstycket och lyft upp verktyget. Registrera X-värdet för den relativa koordinaten för verktygsmaskinen, flytta verktyget till hälften av X-värdet för den relativa koordinaten för verktygsmaskinen, registrera X-värdet för den absoluta koordinaten för verktygsmaskinen och mata in det i koordinaten system genom att trycka på (PUT).
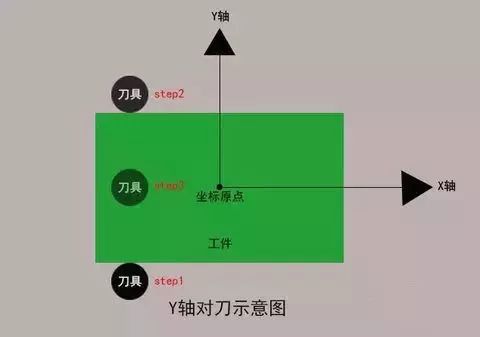
4. Y-riktning knivinriktning
Rör försiktigt framsidan av arbetsstycket med ett skärverktyg för att nollställa de relativa koordinaterna för verktygsmaskinen; Lyft verktyget längs Z-riktningen, flytta det sedan till baksidan av arbetsstycket och flytta det ner längs Z-riktningen till samma höjd som tidigare. Berör verktyget försiktigt med arbetsstycket och lyft upp verktyget. Registrera Y-värdet för den relativa koordinaten för verktygsmaskinen, flytta verktyget till hälften av Y-värdet för den relativa koordinaten, registrera Y-värdet för den absoluta koordinaten för verktygsmaskinen och mata in det i koordinatsystemet enligt ( Inmatning).
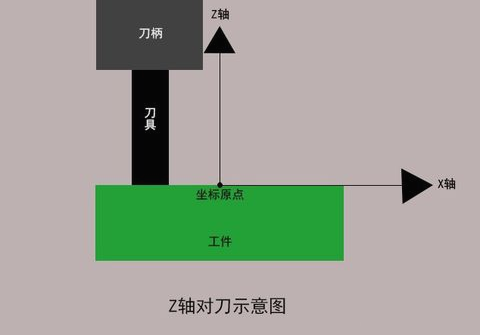
5. Knivuppriktning i Z-riktning
Flytta verktyget till den yta av arbetsstycket som måste riktas in mot Z-axelns nollpunkt. Flytta sakta verktyget tills det lätt kommer i kontakt med arbetsstyckets yta. Registrera Z-axelvärdet i verktygsmaskinens koordinatsystem vid denna tidpunkt och tryck på (PUT) för att mata in koordinatsystemet.
6. Spindeln slutar rotera
Stoppa först spindeln från att rotera och flytta den till lämplig position. Hämta bearbetningsprogrammet och förbered dig för formell bearbetning.
Hur producerar och bearbetar bearbetningscentra delar som är benägna att deformeras?
För delar med låg vikt, dålig styvhet och svag hållfasthet är de benägna att deformeras på grund av stress och värme under bearbetningsprocessen, vilket resulterar i en hög skrothastighet och en betydande kostnadsökning. För sådana delar måste vi först förstå orsakerna till deformation:
Kraftdeformation:
Denna typ av del har en tunn vägg, och under inverkan av klämkraft är det lätt att ha ojämn tjocklek under bearbetning och skärning. Elasticiteten är dålig och delens form är svår att återställa på egen hand.

Värmedeformation:
Arbetsstycket har en lätt och tunn textur, och under skärningsprocessen kan den radiella kraften orsaka termisk deformation av arbetsstycket, vilket resulterar i felaktiga dimensioner.
Vibrationsdeformation:
Under inverkan av radiell skärkraft är delar benägna att vibrationer och deformeras, vilket påverkar arbetsstyckets dimensionella noggrannhet, form, positionsnoggrannhet och ytjämnhet.
Bearbetningsmetoder för lätt deformerbara delar:
Deformerbara delar, representerade av tunnväggiga delar, kan skäras vid höga hastigheter med små matningshastigheter för att minska skärkraften på arbetsstycket under bearbetning. Samtidigt förs det mesta av skärvärmen bort av spånen som flyger bort från arbetsstycket med höga hastigheter, vilket minskar arbetsstyckets temperatur och minskar dess termiska deformation.
Varför måste verktyg för bearbetningscentrum passiveras?
CNC-skärverktyg är inte så snabba som möjligt, varför måste de passiveras? Verktygspassivering är faktiskt inte vad folk bokstavligen förstår, utan ett sätt att förbättra verktygens livslängd. Förbättra verktygskvaliteten genom processer som utjämning, polering och gradning. Detta är faktiskt en normal process för skärande verktyg efter precisionsslipning och före beläggning.
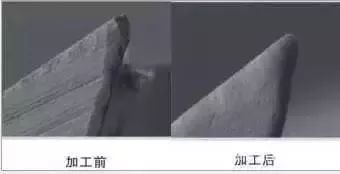
▲ Jämförelse av verktygspassivering
Skärverktyg kommer att genomgå slipning med en slipskiva före produktion, men slipning kan orsaka olika grader av mikroskåror. Under höghastighetsskärning kan mikroskåror i bearbetningscentra lätt expandera, vilket påskyndar verktygsslitage och skador. Inom modern skärteknik ställs höga krav på stabilitet och precision hos skärverktyg. Därför måste CNC-skärverktyg genomgå passiveringsbehandling på skäreggen före beläggning för att säkerställa beläggningens fasthet och livslängd. Fördelarna med verktygspassivering inkluderar:
1. Beständighet mot fysiskt slitage av skärverktyg
Under skärprocessen kommer verktygsytan gradvis att slitas av arbetsstycket, och skäreggen är också utsatt för plastisk deformation under hög temperatur och tryck. Passiveringsbehandlingen av skärverktyg kan bidra till att förbättra deras styvhet och undvika för tidig förlust av skärprestanda.
2. Behåll arbetsstyckets jämnhet
Grader på verktygets skärkant kan orsaka verktygsslitage och arbetsstyckets yta blir också grov. Efter passiveringsbehandling kommer verktygets skäregg att bli mycket slät, och fenomenet med kantkollaps kommer att reduceras på motsvarande sätt, och ytjämnheten på arbetsstycket kommer också att förbättras.
3. Bekväm borttagning av spårspån
Att polera spåren på skärverktyg kan förbättra ytkvaliteten och spånavlägsnande prestanda. Ju jämnare spårytan är, desto bättre spånavlägsnande och mer sammanhängande skärning kan uppnås. Efter passivering och polering kommer CNC-skärverktygen i bearbetningscentret att lämna många små hål på ytan. Dessa små hål kan adsorbera mer skärvätska under bearbetning, vilket kraftigt minskar värmen som genereras under skärning och avsevärt förbättrar skärhastigheten.
Hur kan bearbetningscentra minska ytjämnheten på arbetsstycken?
Ytråhet hos delar är ett av de vanliga problemen i CNC-bearbetningscentra, vilket direkt återspeglar bearbetningskvaliteten. Hur man kontrollerar ytjämnheten för bearbetning av delar, måste vi först djupt analysera orsakerna till ytjämnhet, främst inklusive: verktygsmärken som orsakas under fräsning; Termisk deformation eller plastisk deformation orsakad av skäravskiljning; Friktion mellan skärverktyg och bearbetningsytor.
När man väljer ytjämnheten på arbetsstycket bör det inte bara uppfylla de funktionella kraven på delytan, utan också överväga ekonomisk rationalitet. Med förutsättningen att skärfunktionen uppfylls bör större referensvärden för ytjämnhet väljas så mycket som möjligt för att minska produktionskostnaderna. Som verkställande av skärcentret bör skärverktyget vara uppmärksamt på dagligt underhåll och snabb slipning för att undvika ytjämnhet orsakad av att verktyget är för matt.
Vad ska göras efter att bearbetningscentret har slutfört sitt arbete?
De traditionella reglerna för bearbetningsprocesser för bearbetningsanläggningar är generellt sett desamma, med den största skillnaden är att bearbetningscentra slutför alla skärprocesser genom en enda fastspänningsprocess och kontinuerlig automatisk bearbetning. Därför måste bearbetningscentra utföra en del efterbearbetningsarbete efter att ha avslutat CNC-bearbetning.
1. Utför rengöringsbehandling. Efter att ha slutfört skäruppgiften bör bearbetningscentret omedelbart ta bort spån, torka av verktygsmaskinen och bibehålla ett rent tillstånd med omgivningen när verktygsmaskinen används.
2. För inspektion och byte av tillbehör är det första att vara uppmärksam på att kontrollera oljeavtorkningsplattan på styrskenan. Om slitage uppstår bör den bytas ut i tid. Kontrollera tillståndet för smörjolja och kylvätska. Om grumlighet uppstår bör den bytas ut i tid. Om vattennivån är under markeringen bör den läggas till.
3. Avstängningsproceduren bör standardiseras, och strömmen och huvudströmmen på verktygsmaskinens manöverpanel ska stängas av i sekvens. I avsaknad av särskilda omständigheter och krav bör principen att först återgå till noll, manuell, jogga och automatisk följas. Driften av bearbetningscentret bör också börja med låg hastighet, medelhastighet och sedan hög hastighet. Drifttiden för låg hastighet och medelhastighet bör inte vara mindre än 2-3 minuter utan några onormala förhållanden innan arbetet påbörjas.
4. Standardisera driften och slå, korrigera eller korrigera inte arbetsstycket på chucken eller vid spetsen. Det är nödvändigt att bekräfta att arbetsstycket och verktyget är fastklämda innan du fortsätter till nästa arbetssteg. Säkerhets- och skyddsanordningarna på verktygsmaskinen får inte demonteras eller flyttas godtyckligt. Den mest effektiva behandlingen är faktiskt säker behandling. Som en effektiv bearbetningsutrustning måste driften av bearbetningscentret vid avstängning vara rimlig och standardiserad. Detta är inte bara underhållet av den nuvarande genomförda processen, utan också förberedelserna inför nästa start.


