


Hur mycket kan du egentligen om gängfräsar?
ett
Bearbetningsstabilitet
Vid bearbetning av svårbearbetade material som titanlegeringar, högtemperaturlegeringar och material med hög hårdhet vrids kranen ofta eller till och med går sönder i delen på grund av överdriven skärkraft. Vid bearbetning av långa spånmaterial, när spånavlägsnandet inte är jämnt, kommer spånorna att lindas runt kranen eller blockera hålet, vilket ofta gör att kranen går sönder eller går sönder i delen. Att ta bort en trasig kran är inte bara tidskrävande och mödosamt, utan kan också skada delarna. För att lösa detta problem kan vi använda en gängfräs. På grund av att trådfräsen gradvis skär in i materialet, genererar den mindre skärkraft och går sällan av, vilket resulterar i pulverliknande spån. Även i händelse av ett trasigt blad, på grund av fräsens mycket mindre diameter än det gängade hålet, kan den trasiga delen enkelt tas bort från delen utan att skada den.
två
Diversifiering av bearbetade material
Utmärkta skärförhållanden gör att gängfräsar kan bearbeta ett brett spektrum av material, även stål med hög hårdhet som HRC65 grader, titanlegeringar och nickelbaserade legeringar kan lätt bearbetas. Vid bearbetning av svårbearbetade material är gängfräsning ett bekvämt sätt att bearbeta gängor, annars blir det svårt att bearbeta gängning.
tre
Hög precision vid gängbearbetning
Gängfräsning är mestadels höghastighets och effektiv skärning, med pulverspån och ingen trassling. Därför är både bearbetningsnoggrannheten och ytjämnheten mycket högre än andra gängbearbetningsmetoder. Eftersom gängfräsning uppnås genom höghastighetsrotation av skärverktyget och spindelinterpolering för att underlätta avlägsnandet av invändiga gängspån. Fräsgängor hör till spånskärning, med korta spån. Dessutom är bearbetningsverktygets diameter mindre än bearbetningsgängan, vilket kan undvika den rotationslinje som bildas av vändningen av kranen (inte tillåtet i situationer med höga tätningskrav). Eftersom originalfräsen inte har en svarvlinje, och tappen går inte att undvika. Fenomenet att inte lätt bilda klibbiga chips. För relativt mjuka material är spånstickning benägen att uppstå under bearbetningen, men trådar kräver låg maskineffekt. Eftersom gängfräsning är spånbrytande skärning, kommer verktyget i kontakt lokalt och utsätts för små skärkrafter, samtidigt som gängverktyget är lätt att hantera när det skadas.
fyra
Allmänt tillämplig
Samma verktyg kan användas för höger/vänster gängbearbetning. Så länge stigningen är densamma kan gängor med olika diametrar tillverkas med samma verktyg. Samma gängfräs kan användas för bottenhål och genomgående hål. W. BSPT, PG, NPT, NPTF och NPSF kan använda samma gängfräs för både utvändiga och invändiga gängor.
PS: I vårt dagliga arbete kommer vi att möta olika trådspecifikationer. Senare kommer vi att sammanfatta de relativa tapparna i olika trådar för alla. Vänligen håll ögonen öppna.
fem
Fördelarna med att bearbeta blinda hål
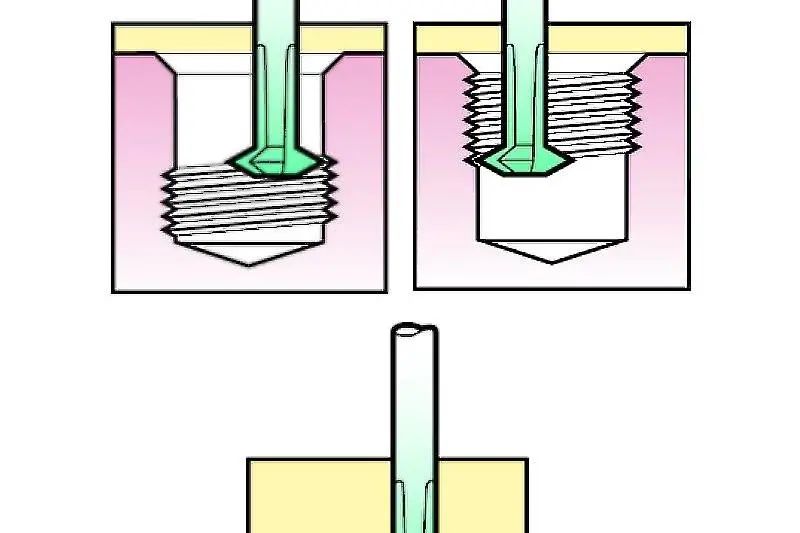
Bearbetning av blinda hål: Vid fräsning av gängor får du en komplett gängkontur till botten av hålet. Vid gängning är det nödvändigt att borra djupare eftersom tappen inte kan bilda en komplett gängkontur förrän den tredje gängan. Därför, med en gängfräs, behöver du inte överväga att ändra strukturen för att fördjupa hålet.
sex
Minska spindelförlusten av verktygsmaskiner
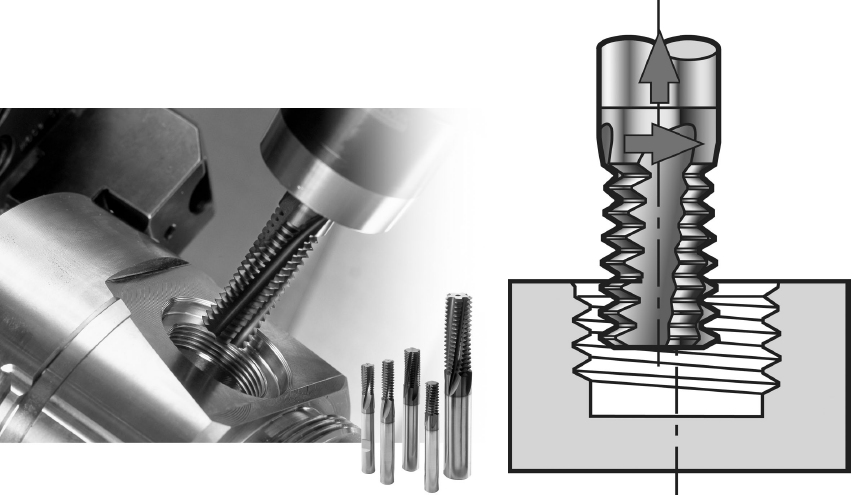
Jämfört med att använda kranar för gängbearbetning kräver gängfräsning inga nödstopp och omkastningar i botten av spindeln, vilket avsevärt förbättrar verktygsmaskinens spindels livslängd.
sju
Hög bearbetningseffektivitet
Vi vet att vid storskalig gängbearbetning är det mycket svårt att förbättra bearbetningseffektiviteten på grund av den låga skärhastighetsgränsen för gängtappen och det omvända verktygets indragning efter bearbetning av gängan. Men om vi använder en gängfräs, har den inte bara en hög fräshastighet, utan dess flerspårsdesign ökar antalet skäreggar, vilket gör det enkelt att öka matningshastigheten, vilket avsevärt kan förbättra bearbetningseffektiviteten. Vid bearbetning av långa trådar kan vi också välja blad med längre blad för att minska det axiella matningsavståndet (motsvarande förkortning av tråden) för att ytterligare förbättra bearbetningseffektiviteten;
åtta
Gradningseffekt
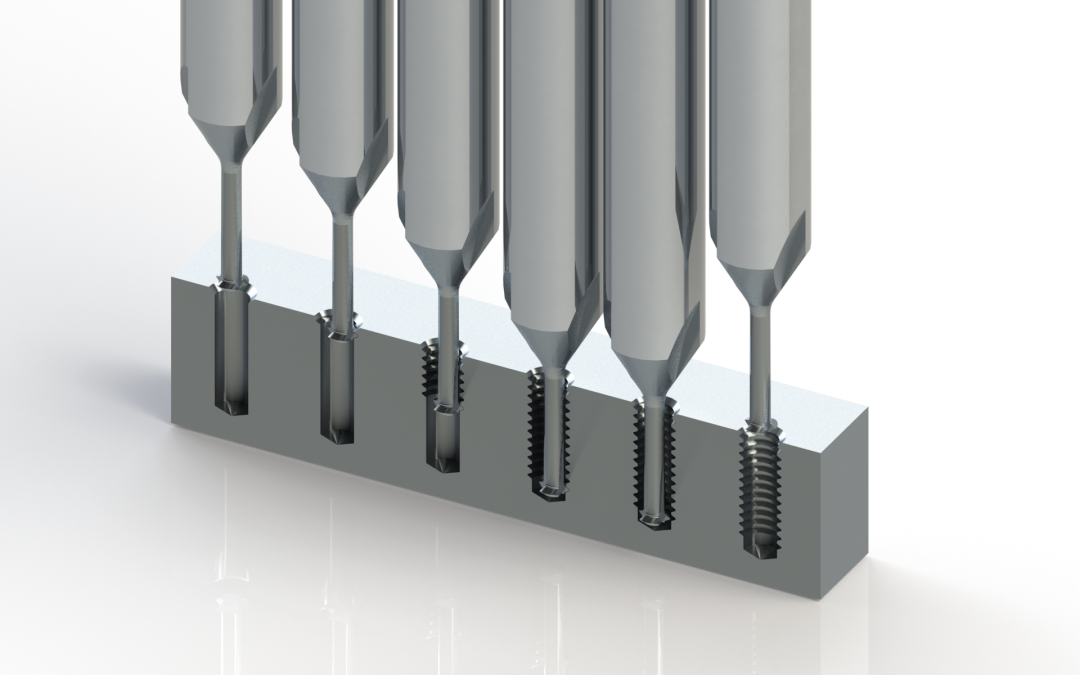
Vissa märken av gängfräsar slutför gängbearbetning och gradning på en gång. Du behöver inte lägga mer tid på gradning samtidigt som du sparar arbetskostnader.
nio
Låg bearbetningskostnad
Gängfräsen är flexibel att använda och kan passa för olika arbetsförhållanden.
Till exempel kan vi använda samma gängfräs för att bearbeta vänstergänga eller högergänga; Den kan bearbeta både externa och interna gängor. Allt detta kräver bara justering av interpolationsprogrammet. Med hjälp av en kran för bearbetning, om det finns flera gängade hål med olika diametrar men samma stigning på detaljen, krävs kranar med olika diameter. Detta kräver inte bara ett stort antal kranar, utan tar också längre tid att byta verktyg.
Om en gängfräs används, eftersom den använder spiralinterpolation för bearbetning, kan endast byte av bearbetningsprogram slutföra bearbetningen av alla diametergängor, vilket i hög grad sparar verktygskostnader och verktygsbytestid. För att säkerställa gängnoggrannhet krävs olika typer av kranar vid bearbetning av olika material med kranar. Det finns dock ingen sådan begränsning när man använder en gängfräs.
Samma gängfräs kan bearbeta de allra flesta material och uppnå högprecisionsgängor. Detta kan också kraftigt minska verktygskostnaderna. Vid bearbetning av gängor nära botten av blinda hål blir det svårt att få en hel gänga i botten om en kran används. Och det är möjligt att under den tid då den nedre kranen stannar och är redo att backa och dra sig tillbaka, kommer verktyget att fortsätta att röra sig en bit framåt (flytande tappning), vilket lätt kan få kranen att gå sönder.
Genom att använda en gängfräs kan detta problem undvikas - gängfräsen är mindre än hålet och behöver inte vända fräsen, samtidigt som den hela gängformen bibehålls vid verktygsspetsen. På så sätt kan vi få ett komplett och exakt gängdjup! I vissa bearbetningsprocesser kan gängfräsning hjälpa oss att lösa många problem.
Till exempel, vid gängbearbetning av stora, icke cirkulära delar, krävs komplex fastspänning och balansering för att undvika vibrationer vid bearbetning på en svarv. Vid denna tidpunkt kan bearbetning utföras på bearbetningscentret, med delarna stationära och gängfräsen roterande för att undvika balansproblem. Till exempel, vid bearbetning av intermittenta gängor, har vibrationer och stötar en betydande inverkan på bladet och är benägna att spricka. Användningen av gängfräsar undviker stora stötar och förlänger verktygets livslängd eftersom verktyget gradvis skär i materialdiskontinuiteter.


