


Vanliga defekter och deras orsaker i stämplingsprocessen
Stämplingsform är en speciell processutrustning som bearbetar material till delar (eller halvfabrikat) vid stämplingsbearbetning. Klassificera enligt processens karaktär: stansform, bockningsform, djupdragningsform, formningsform, etc. Klassificering baserad på graden av processkombination: enkelprocessform, kompositform och progressiv form.
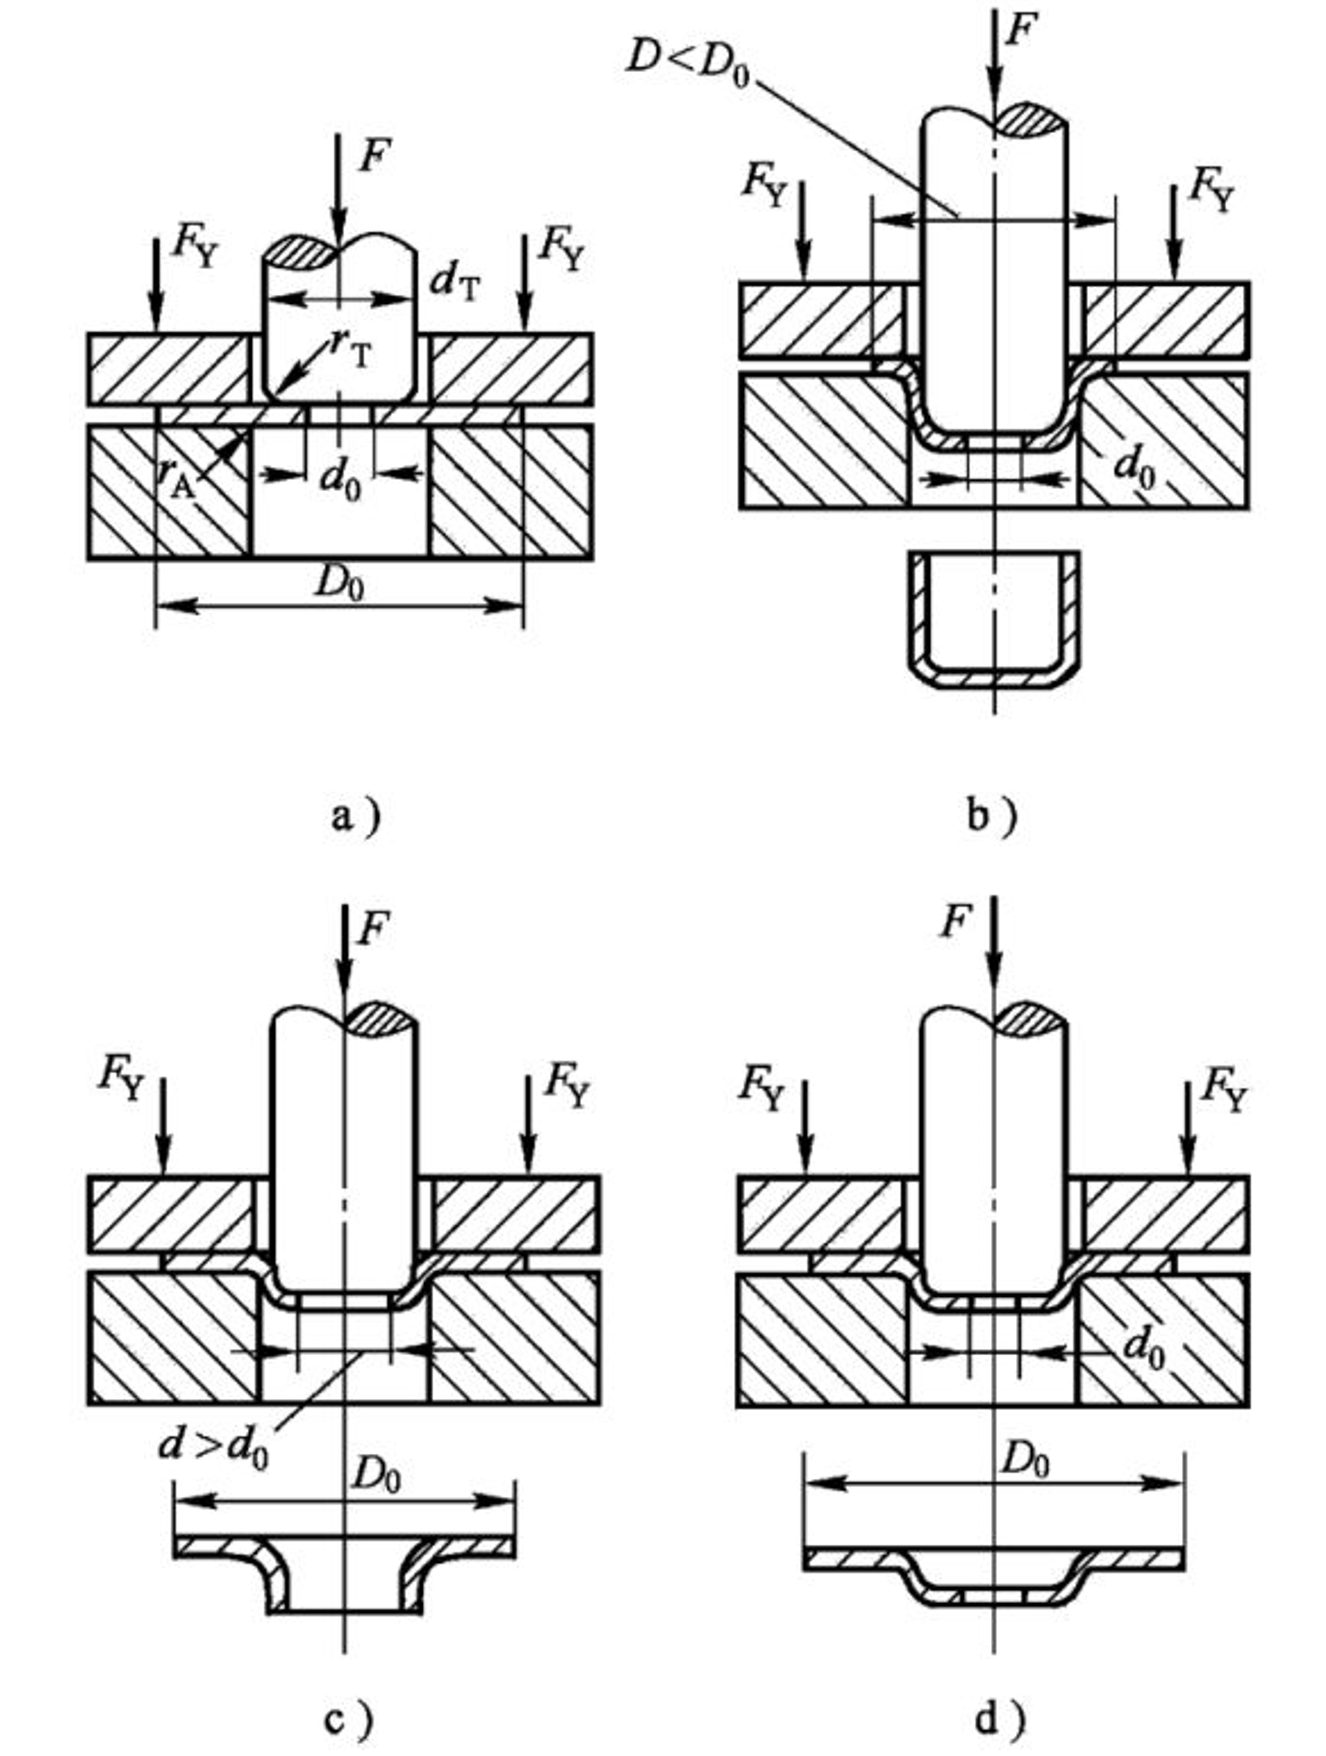
a) Formningsdyna b) Dragformen c) Flänsformad dynan d) Utbuktande dynan
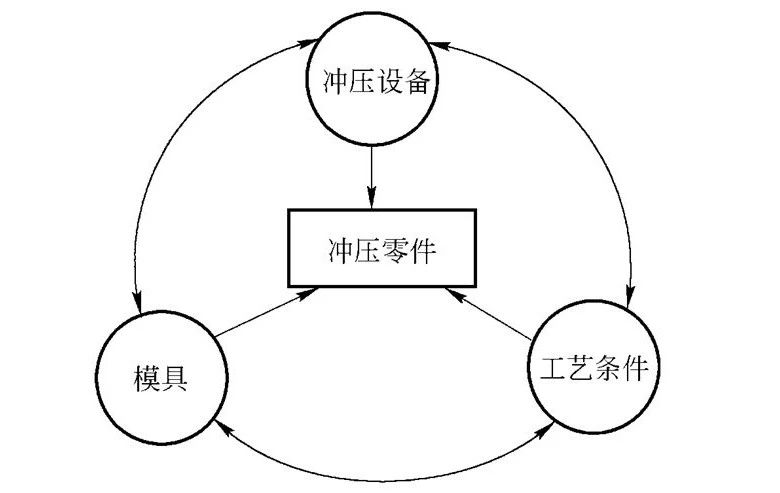
De tre delarna av stämplingsproduktionen: rimlig stämplingsprocess, avancerade formar och effektiv stämplingsutrustning.
1. Blankering, stansning och trimning
Defekter: För stora grader, deformation, ytrepor, storleksfel, saknade hål, etc.
1) För stora grader: Gapet mellan de konvexa och konkava formarna är för stort eller för litet; Bladslitage; Dålig vägledningsnoggrannhet; Positionerna för de konvexa och konkava formarna är inte koncentriska.
2) Deformation: Hålavståndet är för litet; Dålig passform mellan tryckplattan och den konkava modellytan; Överdrivet spelrum osv.
3) Ytrepor: det finns fenomen som att dra och dra under drift; Repor och andra skador under klippningen av plåten.
4) Storleksfel: Otillräcklig utfodring; Skadad eller lös positioneringsanordning, positionsförskjutning etc.
5) Mindre hål: stansen är trasig; Otillräcklig stanslängd osv.
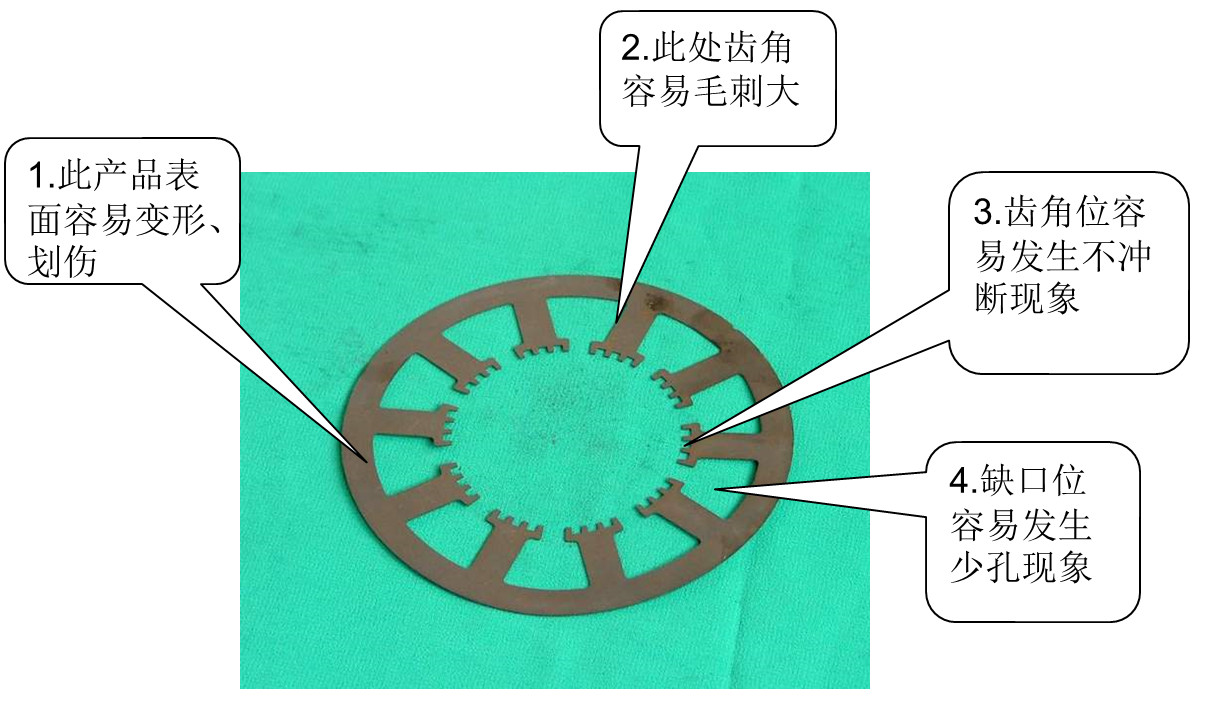
Defekta platser är benägna att uppstå i produkter som skärning, stansning och trimning
2. Ritning
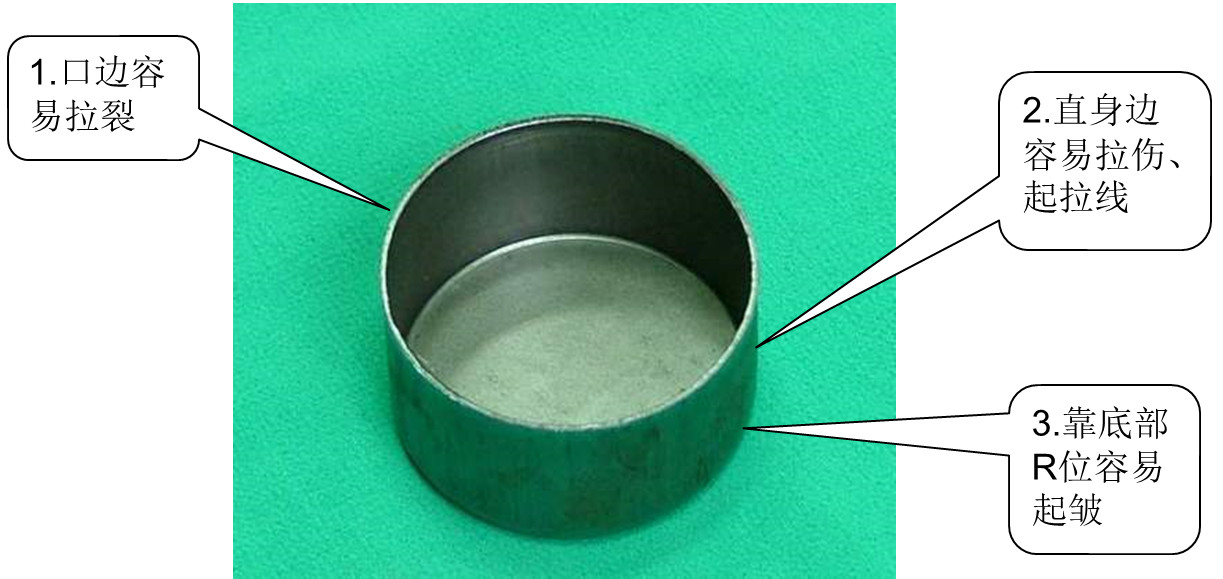
Ritade produkter är benägna att defekta platser
3. Flänsning
Defekter: Ojämn vändning, inkonsekvent vändhöjd, grov vändning, sprucken vändning, etc.
1) Ojämn vändning: Gapet mellan de konvexa och konkava formarna är för stort.
2) Inkonsekvent vändhöjd: ojämnt gap mellan konvexa och konkava formar; Felaktig positionering; Storleken på de tappade delarna är inte korrekt.
3) Vändning och ruggning: Det finns ärr på bladkanten; Föroreningar på ytan av delarna; Skäreggens hårdhet är för låg.
4) Flänsning och sprickbildning: stora grader vid kantklippning; Gapet mellan de konvexa och konkava formarna är för litet; Formen på den vända kanten har en plötslig förändring.
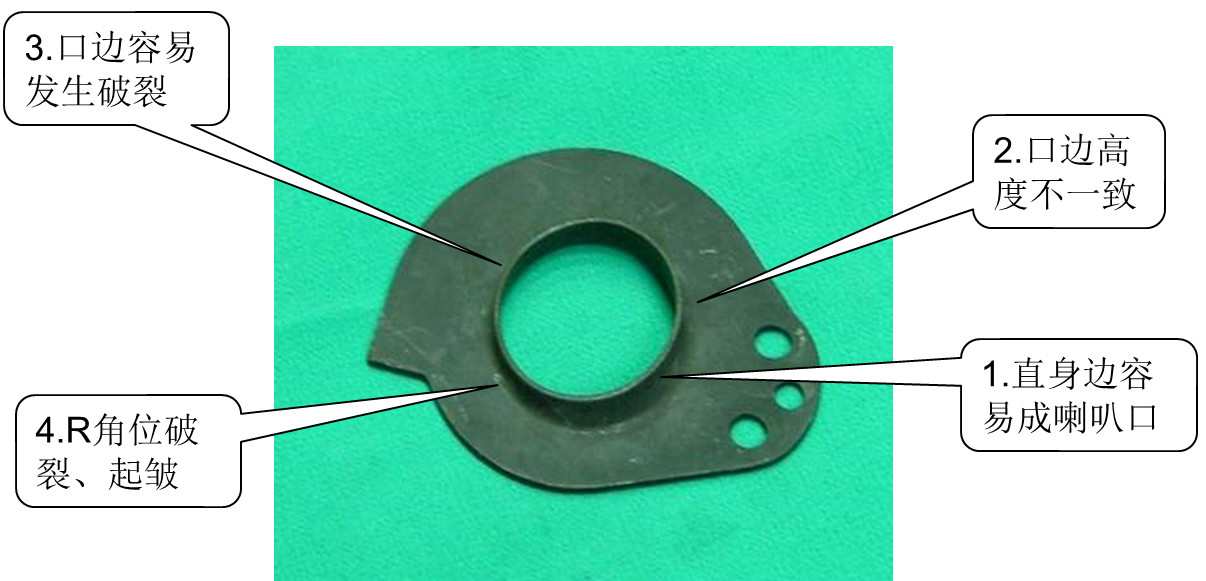
Flaggade produkter är benägna att defekta platser
4. Böjning
Defekter: Okvalificerad bockningsvinkel, sprucken bockkant, steg vid böj R-hörnet, etc.
1) Okvalificerad böjningsvinkel: Gapet mellan de konvexa och konkava formarna är för stort, och matchningsvinkeln mellan de konvexa och konkava formarna stämmer inte överens. Tjockleken på plåtmaterialet är ojämn.
2) Bruten böjkant: Gapet mellan de konvexa och konkava formarna är för litet; Böjningsvinkeln är för liten; Överdriven stanskraft och snabb hastighet; Skivmaterialet är något hårt.
3) Böjningsvinkel R med steg: böjningsvinkeln för de konvexa och konkava formarna är för stor; För stor extern R-vinkel; Böjkraften är för liten.
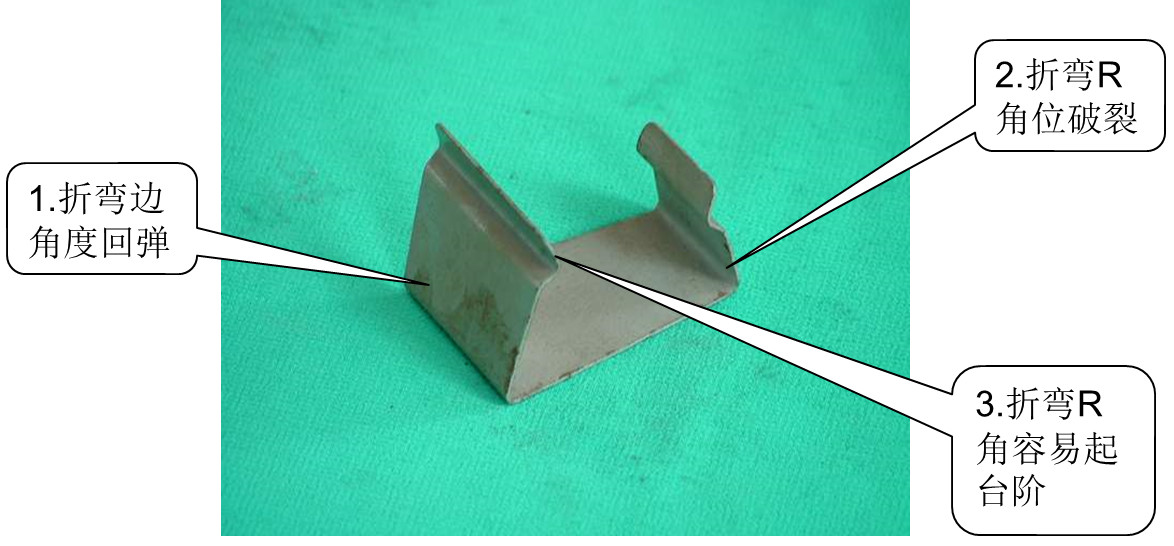
Den plats där defekter är benägna att uppstå i böjda produkter
5. Skrot hopphål
1) Längden på stansen räcker inte. Sätt in stansen i den konkava formen enligt stansens skäregg och lägg till 1 mm för att ersätta stansen;
2) Mellanrummet mellan de konkava formarna är för stort. Skär i formen för att minska gapet eller använd en beläggningsmaskin för att minska gapet;
3) Om stansen eller mallen inte är avmagnetiserad, använd en avmagnetiserare för att avmagnetisera stansen eller mallen.
6. Avfallsblockering
1) Små eller felinriktade utloppshål ökar utloppshålen för att säkerställa jämn utmatning;
2) Materialhålet har avfasningar, öka storleken på materialhålet för att ta bort avfasningen;
3) Skäreggen är inte avsmalnande, och linjeavskärningen eller expansionshålet på motsatt sida minskar längden på den raka väggpositionen;
4) Bladets raka väggposition är för lång, och borrning på motsatt sida förkortar bladets raka väggposition;
5) Bladeggen kollapsade, vilket orsakade en vass egg, vilket resulterade i materialblockering och omslipning av kniveggen.
7. Dåligt utseende
1) Bladeggen kollapsade, vilket gjorde att bladet blev för stort och slipade om kniveggen;
2) Mellanrummet mellan stansen och formen är för stort, och tråden skärs in i blocket och mellanrummet anpassas om;
3) Det konkava formbladets jämnhet är dålig och den polerade bladkanten är i en rak väggposition;
4) Spalten mellan stansen och formen är för liten, spara formen och justera mellanrummet;
5) Toppmaterialets kraft är för stor, dra ut bladet i omvänd riktning för att byta ut fjädern och minska toppmaterialets kraft.
8. Ojämn trimning
1) Positionering offset justering positionering;
2) Det finns ensidig gjutning, vilket ökar materialets drag- och tryckkraft och justerar positioneringen;
3) Konstruktionsfel, vilket resulterar i ojämn verktygsanslutning och skärande skär;
4) Matning är inte tillåten för att justera mataren;
5) Det finns ett fel i beräkningen av matningssteget. Beräkna om steget och flytta verktygspositionen.
9. Stansen är benägen att gå sönder
1) Stängningshöjden är för låg och stansens skärkant är för lång. Justera stängningshöjden;
2) Felaktig materialpositionering gjorde att stansen skar ena sidan och positionerings- eller matningsanordningen gick sönder på grund av ojämn kraft;
3) Avfallsmaterialet från den nedre formen blockerar skäreggen, vilket gör att stansen går sönder och borrar om ett stort matningshål för att säkerställa smidig matning;
4) Reparera eller skär om den fasta delen (klämman) av stansen med styrdelen för att få stansen att röra sig mjukt upp och ner (slå plåten) förskjuten;
5) Dålig styrning av brädorna gjorde att stansen utsattes för ensidig kraft och gapet mellan brädorna reparerades;
6) Stansbladet är för kort, vilket stör stansplattan och ersätter stansen, vilket ökar längden på bladdelen;
7) Stämpeln är inte fixerad ordentligt, och om den rör sig upp och ner bör den fixeras igen för att förhindra att den rör sig upp och ner;
8) Stansbladet är inte vasst och behöver slipas om;
9) Stansens yta repas och utsätts för ojämn kraft under borttagning av material. Byt ut stansen igen;
10) Stämpeln är för tunn, för lång och styrkan räcker inte till. Ändra stanstyp igen;
11) Hårdheten på stansen är för hög och stansens material är felaktigt. Byt ut stansmaterialet och justera värmebehandlingens hårdhet.
10. Järnspån
1) Beräkna om läget för armeringen eller böjningspositionen på grund av felinriktning av armeringen;
2) Om bockningsgapet är för litet, krama ut järnspån för att justera mellanrummet, eller slipa det formade blocket eller slipa den formade stansen;
3) Den böjda konvexa formen är för skarp för att reparera R-vinkeln;
4) Om det finns för lite material för skäreggen, anslut skäreggen igen;
5) Tryckstaven är för smal och måste slipas igen.
11. Dålig groning
1) Mitten av knopphålet sammanfaller inte med mitten av knoppstansen för att bestämma rätt mittposition, eller flytta knoppstansens position, eller flytta den till förstansningspositionen för knoppkantens hög kant låg eller även bryta, eller justera positioneringen;
2) Ojämnt mellanrum mellan konkava formar, vilket resulterar i låga eller till och med brutna mellanrum mellan groddar, höga kanter och kantreparationsgroddar;
3) Det spirande bottenhålet uppfyller inte kraven, vilket resulterar i groddhöjd och omräkning av bottenhålets öppning, ökar eller minskar diameteravvikelsen hos förstansade hål och till och med sprickbildning.
12. Dålig formning
1) Det konvexa formverktyget är för skarpt, vilket gör att materialet spricker. Den konvexa formen ska trimmas med en R-vinkel, och skäreggen ska trimmas på lämpligt sätt med en R-vinkel;
2) Formningsstansens längd är inte tillräcklig, vilket resulterar i oförmågan att beräkna den korrekta längden på stansen och justera den faktiska längden på stansen för att möta formningskraven;
3) Formningsstansen är för lång, vilket orsakar deformation av materialet vid formningspunkten. Det är viktigt att bestämma den korrekta längden på stansen och justera den faktiska längden på stansen för att uppfylla kraven tills den spricker;
4) Otillräckligt material vid formningsstället orsakar dragsprickor. Beräkna utvikningsmaterialet, eller reparera R-vinkeln eller minska formningshöjden;
5) Dålig placering, orsakar formdefekter. Justera positionerings- eller matningsanordningen;
6) Formningsgapet är för litet, vilket orsakar rivning eller deformation och justerar gapet.
13. Böjningsmått
1) Vinkelfelet som orsakas av att formen inte justeras på plats leder till storleksavvikelse, dålig stängningshöjd eller dålig vinkelskillnad;
2) Otillräcklig elasticitet orsakar dålig vinkel, vilket resulterar i dimensionsavvikelse och fjäderbyte;
3) Materialet uppfyller inte kraven, vilket resulterar i dålig vinkel och storleksbyte eller omjustering av gapavvikelse;
4) Avvikelsen i materialtjocklek orsakar vinkeldefekter, vilket resulterar i storleksavvikelse. Materialtjockleken bestäms och materialet byts ut eller gapskillnaden justeras om;
5) Felaktig placering leder till storleksavvikelse. Justering av positioneringen gör storleken OK;
6) Konstruktions- eller bearbetningsfel resulterar i intermittent svetsning och slipning mellan böjda offentliga monteringsblock, vilket eliminerar mellanrummen mellan blocken och resulterar i små böjningsdimensioner;
7) Den formande publiken har ingen R-vinkel, och under normala omständigheter är böjhöjden för den formande offentliga reparations-R-vinkeln för liten;
8) Böjningsmåtten på båda sidor är för stora för kompressionsförstärkning;
9) Ensidig böjning och dragning orsakar storleksinstabilitet, ökar fjäderkraften, justerar positionering;
10) Orimliga luckor, orsakar dåliga vinklar och dimensionsavvikelser, reparationsluckor;
11) Vikknivens höjd räcker inte, och böjstansen är för kort för att passa in i vikkniven. Detta ökar höjden på vikkniven, vilket gör att böjstansen passar in i vikknivens position så mycket som möjligt, vilket resulterar i mer ogynnsamma vinklar;
12) Vid bockning är hastigheten för hög, vilket orsakar deformation i roten av bockningen. Justera hastighetsförhållandet och välj en rimlig hastighet;
13) Strukturen är orimlig, och vikkniven är inte insatt i den fasta mallen. När du fräser om spåret och sätter in vikkniven i mallen för stämpling blir spalten större;
14) Hårdheten hos den formade hanvärmebehandlingen är inte tillräcklig, vilket resulterar i att tryckledningen går sönder eller att den omformade hantrycksledningen tillplattas.
14. Ingen urladdning
1) Felaktig positionering eller matningsjustering av positionerings- eller matningsanordningar;
2) Otillräckligt undvikande, malande och undvikande;
3) Den inre styrpelaren är skadad, vilket orsakar dålig brädtillverkningsaktivitet. Byt ut den interna styrpelaren;
4) Byt ut stansen om den dras eller ytan inte är slät;
5) Omorganisera läget för toppmaterialstiftet på ett rimligt sätt;
6) Otillräcklig toppmaterialkraft eller otillräcklig avskalningskraft, byt ut toppmaterialfjädern eller avskalningsfjädern;
7) Koordinationen mellan stansen och klämplattan är inte jämn, och reparation av stansen och klämplattan gör koordinationen mellan stansen och klämplattan jämn;
8) Om det formade skjutreglaget inte passar smidigt, justera skjutreglaget och styrspåret för att få dem att passa smidigt;
9) Olämplig värmebehandling under plåttillverkning, deformation efter stansning under en tid, omslipning och plåttillverkning för att korrigera deformation;
10) Om stansen är för lång eller längden på toppmaterialstiftet inte räcker, öka längden på toppmaterialstiftet eller byt ut det mot en stans med lämplig längd;
11) Byt ut stansen när stansen är trasig;
12) Mallen är inte magnetiserad och arbetsstycket lyfts upp för att avmagnetisera mallen.
15. Ojämn materialleverans
1) Formen är inte korrekt inriktad, vilket resulterar i att materialbandet inte ligger i samma raka linje som mataren och formen justeras om eller att mataren justeras;
2) Utjämningsmaskin eller materialbyte för ojämn remjustering;
3) Icke lossning orsakar ojämn utfodring, se lösningar för icke lossning;
4) Justera positioneringen för hårt;
5) Justera styrstiftet om det är för hårt eller om det raka väggläget är för långt;
6) Om stansen inte är ordentligt fixerad eller är för lång och stör materialbältet, byt ut den mot en stans av lämplig längd och fixera den igen;
7) Den övre materialtappen är för kort, vilket orsakar interferens mellan materialbandet och det formade blocket. Justera längden på toppmaterialstiftet för att undvika störningar;
8) Felaktigt arrangemang av det flytande blockets position och justering av det flytande blockets position.
16. Dålig nitning
1) Felaktig stängningshöjd på formen, otillräcklig nitning och justering av stängningshöjden;
2) Arbetsstycket är inte på plats och positioneringsavvikelsen justeras;
3) Före nitning, om arbetsstycket är defekt, kontrollera groddhålet. Se lösningen för groddhålsdefekten för att bekräfta om nithålet är avfasat. Om det inte finns någon fas, öka fasningen;
4) Om nitstansens längd inte räcker, byt ut den mot en stans med lämplig längd;
5) Kontrollera att nitstansen inte uppfyller kraven och använd en nitstans som uppfyller kraven.
17. Saknas eller installeras
1) Försiktig och felaktig stansning vid oavsiktlig montering;
2) Stämplar utan riktningsmarkeringar är markerade med riktningsstämplar.
18. Felaktig skruvinstallation
1) Att inte känna till mallens tjocklek, att veta att mallens tjocklek är för lång eller för kort;
2) Inte tillräckligt noggrann och oerfaren nog att välja lämpliga skruvar.
19. Demontering och montering av formar
1) Om stifthålet inte torkas rent, ska stifthålet och stiftet torkas rent. Vid demontering av formen bör positioneringsstiftet tas bort först. Om det är lätt att skada formen, bör skruvar användas för att styra den först, och sedan bör positioneringsstiftshålet borras;
2) Skada inte stifthålet när installationen och demonteringen av formprogrammet är felaktig och stiftet tappas.
20. Positioneringsstift
1) När hålväggen är uppruggad eller repad, vilket orsakar för tät montering av formen, kontrollera noggrant om stifthålet är uppruggat, annars bör stifthålet som inte kan borras brytas om;
2) Om stifthålet är förskjutet eller om det inte finns något utrymningshål nedanför, lägg till ett utrymningshål för positioneringsstift.
21. Våren för lång
1) Att inte vara uppmärksam på att mäta fjäderhålets djup, beräkna fjäderns kompressionsmängd och välja om den kan inte tryckas ned;
2) Inte tillräckligt noggrann, bristande erfarenhet, lämplig fjäderbottens dödpunkt.


