Torrvaror|Hur minskar vi vibrationer under fräsningsprocessen?
Vid fräsning kan vibrationer uppstå på grund av begränsningarna hos skärverktyg, verktygshållare, verktygsmaskiner, arbetsstycken eller fixturer. För att minska vibrationerna måste vissa strategier övervägas.
01 Skärverktyg
1) För ytfräsning måste skärkraftens riktning beaktas:
Vid användning av en 90 graders fräs är skärkraften huvudsakligen koncentrerad i radiell riktning. Under långa överhängande förhållanden kommer detta att få fräsen att svaja; Vid fräsning av tunnväggiga/vibrationskänsliga delar är dock låga axiella krafter fördelaktiga
45 graders fräs kan generera jämnt fördelade axiella och radiella krafter
Den cirkulära knivfräsen styr det mesta av kraften uppåt längs spindeln, speciellt när skärdjupet är litet. Dessutom överför 10 graders fräsen huvudfräskraften till spindeln och minskar därmed vibrationer orsakade av långa verktygsöverhäng
Vid fräsning kan vibrationer uppstå på grund av begränsningarna hos skärverktyg, verktygshållare, verktygsmaskiner, arbetsstycken eller fixturer. För att minska vibrationerna måste vissa strategier övervägas.
01 Skärverktyg
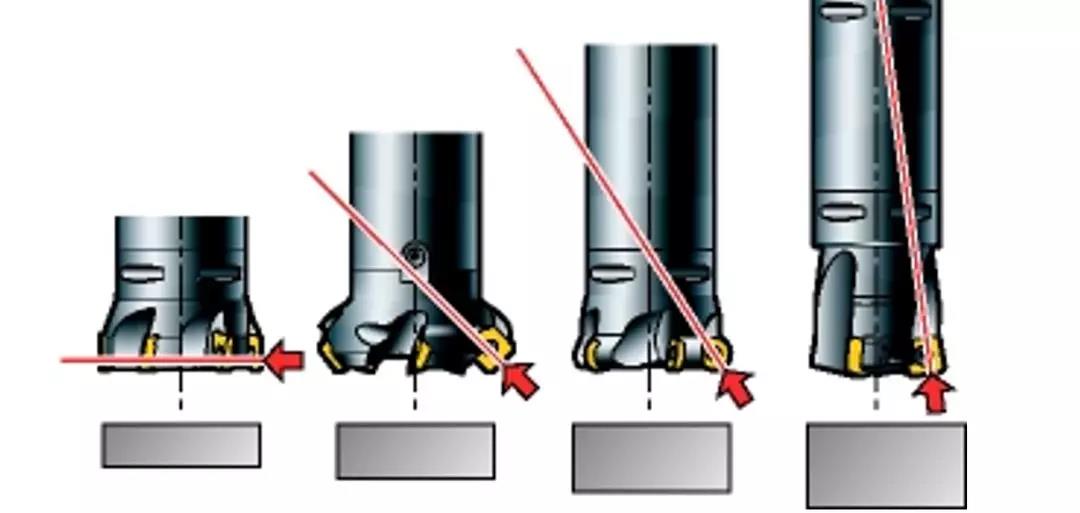
1) För ytfräsning måste skärkraftens riktning beaktas:
Vid användning av en 90 graders fräs är skärkraften huvudsakligen koncentrerad i radiell riktning. Under långa överhängande förhållanden kommer detta att få fräsen att svaja; Vid fräsning av tunnväggiga/vibrationskänsliga delar är dock låga axiella krafter fördelaktiga
45 graders fräs kan generera jämnt fördelade axiella och radiella krafter
Den cirkulära knivfräsen styr det mesta av kraften uppåt längs spindeln, speciellt när skärdjupet är litet. Dessutom överför 10 graders fräsen huvudfräskraften till spindeln och minskar därmed vibrationer orsakade av långa verktygsöverhäng
02 Knivhandtag
Användning av Coromant Capto ® Det modulära verktygshållarsystemet kan montera den erforderliga längden av verktyg samtidigt som hög stabilitet och minimalt hopp bibehålls.
1) Upprätthåll högsta möjliga styvhet och kortast möjliga längd på verktygsenheten
2) Välj största möjliga diameter/storlek på vevstaken
3) Använd Coromant Capto lämplig för överdimensionerade fräsar ® vevstakar, undvik att använda vevstakar med reducerad diameter
4) För små fräsar, använd om möjligt avsmalnande förlängningsstänger
5) I den sista processen där skärverktyget är placerat djupt i delen, används ett förlängt skärverktyg vid den förutbestämda positionen. Justera skärparametrarna baserat på längden på varje verktyg
6) Om spindelhastigheten överstiger 20 000 rpm, använd dynamiskt balanserade skärverktyg och verktygshållare

Överdimensionerad fräs
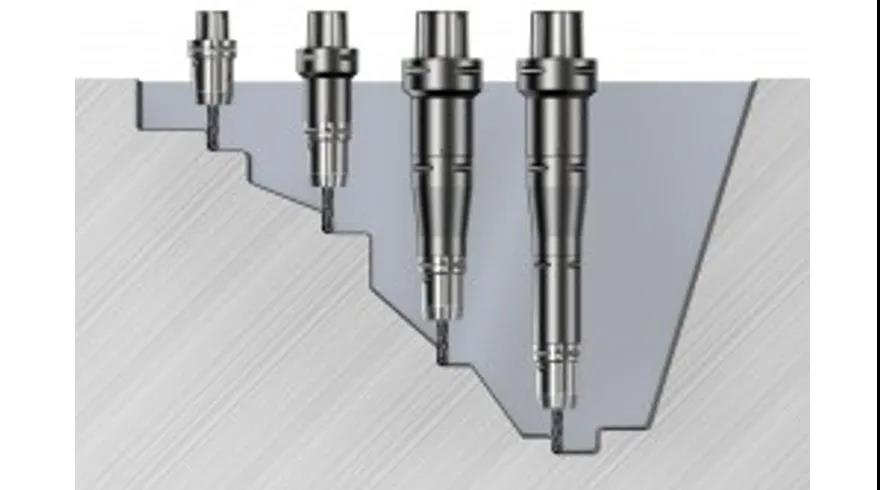
Se till att använda kortast möjliga verktygslängd och öka gradvis längden
03 Vibrationsreducerande fräs
Om överhänget är större än 4 gånger verktygsdiametern kan fräsvibrationstrenden bli mer uttalad, Silent Tools ™ Vibrationsreducerande fräsar kan förbättra produktiviteten avsevärt.
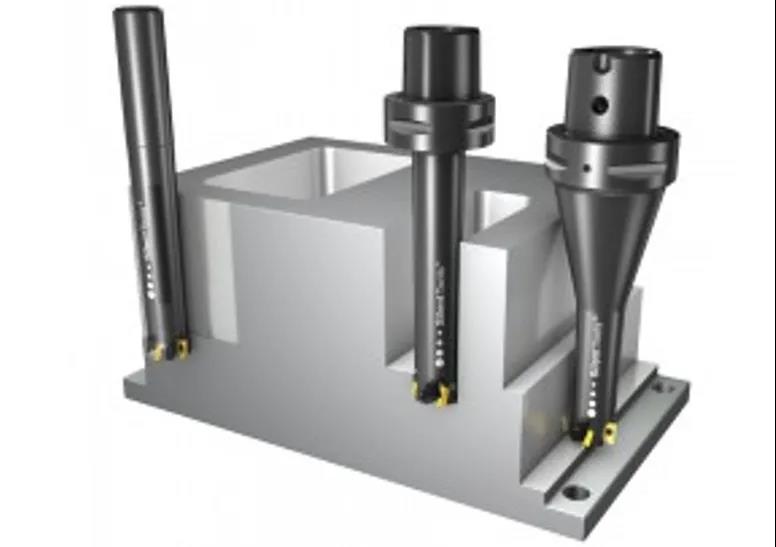
04 Skärkant
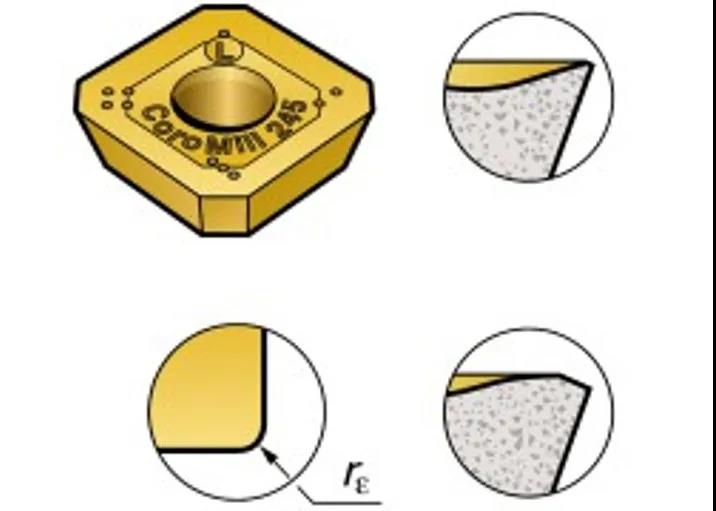
För att minska skärkraften:
1) Välj ett spår med lätt belastning typ L med vassa skäreggar och ett tunt beläggningsmaterial
2) Använd ett blad med liten spetsradie och ett litet parallellt kantband
Ibland kan vibrationstrenden minskas genom att lägga till mer dämpning i systemet. Använd skäreggsspår med större negativa spånvinklar och lätt slitna skäreggar.
05 Skärparametrar och verktygsbana programmering
1) Se till att placera fräsen relativt mitten av fräsytan
2) För KAPR 90 grader långkantfräsar eller pinnfräsar, använd ett litet radiellt skärdjup (maximalt ae=25%) × DC) och axiellt skärdjup (maximalt ap=100%) × De)
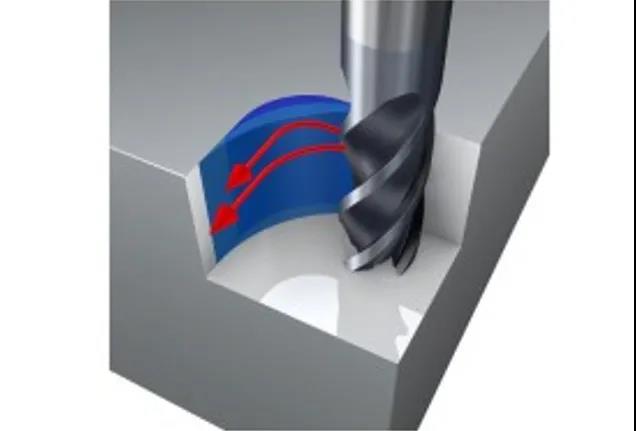
3) Vid fräsning, använd litet skärdjup ap och hög matning fz, samt cirkulära knivar eller högmatade fräsar med små huvudavvikelsevinklar
4) För att undvika vibrationer i hörn genom programmering med stor bågskärning, se inre hörnfräsning
5) Om spåntjockleken blir för tunn kommer skäreggen att repa sig istället för att skära, vilket resulterar i vibrationer. I detta fall bör matningshastigheten per tand ökas
06 Verktygsmaskin
Verktygsmaskinens tillstånd kan ha en betydande inverkan på trenden med fräsvibrationer. Överdrivet slitage på spindellager eller matningsmekanismer leder till dålig bearbetningsprestanda. Välj noggrant bearbetningsstrategier och skärkraftriktningar för att fullt ut utnyttja verktygsmaskinens stabilitet.
Varje maskinspindel har instabila områden som är utsatta för vibrationer. Det stabila skärområdet beskrivs av stabilitetsdiagrammet och ökar med ökningen av rotationshastigheten. Även en hastighetsökning så låg som 50 rpm kan förvandla skärprocessen från ett instabilt vibrationstillstånd till ett stabilt tillstånd.
07 Arbetsstycke och dess fixtur
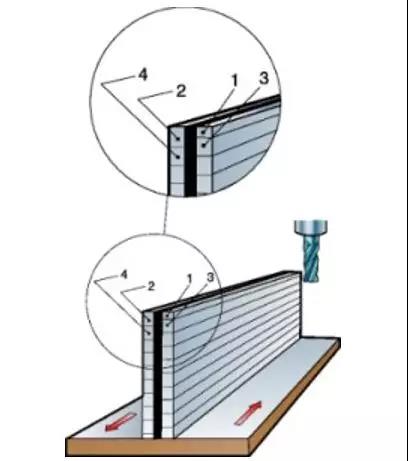
Tänk på följande punkter vid fräsning av tunnväggiga/delar med baser och/eller när fixturens styvhet är dålig:
1) Fixturen ska vara nära verktygsmaskinens arbetsbänk
2) Optimera verktygsbanan och matningsriktningen mot positionen med den högsta styrkan hos verktygsmaskinen/fixturen för att erhålla de mest stabila skärförhållandena
3) Undvik att bearbeta i den riktning där arbetsstycket inte får tillräckligt stöd
4) När fixturens och/eller arbetsstyckets styvhet är dålig i en specifik riktning, kan omvänd fräsning minska trenden med vibrationer
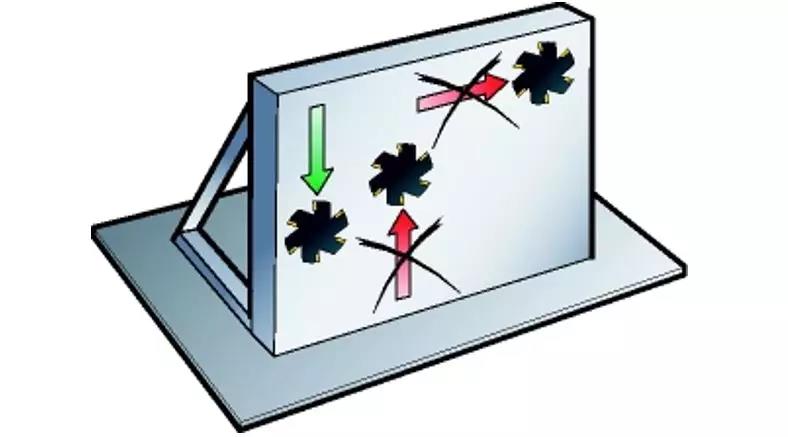
När fixturens styvhet är dålig, använd matningsriktningen vänd mot verktygsmaskinens arbetsbänk
Observera att det första skäret ska utföras på 1/2 av det andra skärdjupet, det andra skäret ska utföras på 1/2 av det tredje skärdjupet, och så vidare.