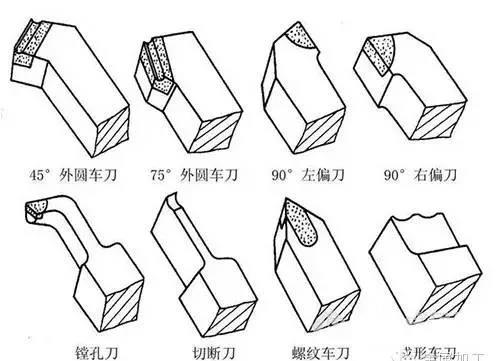
Analys av svarvverktygets struktur och nyckelpunkter vid knivslipning
Under skärprocessen, på grund av den intensiva friktionen och skärvärmen på de främre och bakre ytorna av svarvverktyget, kommer skäreggen på svarvverktyget att bli trubbig och förlora skärförmågan. Endast genom slipning kan skäreggens skärpa och rätt vändvinkel återställas.
Därför behöver svarvarbetare inte bara förstå skärprincipen och välja lämplig vinkel på svarvverktyget, utan måste också skickligt behärska skärpningsförmågan hos svarvverktyget. Låt mig nedan presentera några erfarenheter av att slipa bilblad för dig!
1, Sammansättning av svarvverktyg
Svarvverktyget består av två delar: skärhuvudet och skärkroppen. Verktygshuvudet används för skärning och verktygskroppen används för installation. Bladet består vanligtvis av tre sidor, två kanter och en spets.
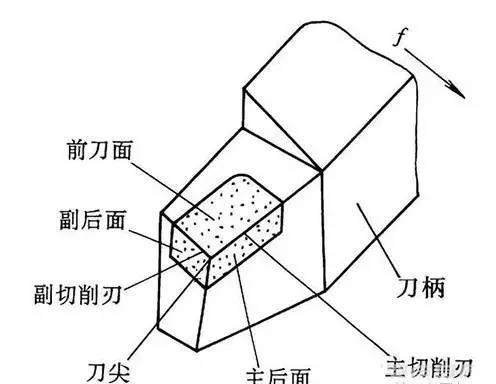
Den främre bladytan är den yta genom vilken spånet rinner.
Den huvudsakliga bakre skärytan är den yta som är motsatt arbetsstyckets skäryta.
Den sekundära bakskärytan är den yta som är motsatt den bearbetade ytan av arbetsstycket.
Huvudskäreggen är skärningspunkten mellan främre och bakre skärytor, ansvarig för huvudskärningsarbetet.
Den extra skäreggen är skärningslinjen mellan den främre skärytan och den extra bakre skärytan, ansvarig för en liten mängd skärarbete och spelar en viss poleringsroll
Skäreggen är skärningspunkten mellan huvudskäreggen och den sekundära skäreggen, vanligtvis en liten övergångsbåge.
2, den formella strukturen för svarvverktyg
De mest använda strukturella formerna av svarvverktyg inkluderar följande två:
(1) Inbyggt svarvverktyg
Den skärande delen av skärhuvudet erhålls genom slipning av bladet, och materialet i det övergripande svarvverktyget är mestadels tillverkat av höghastighetsstål, som vanligtvis används för låghastighetsskärning.
(2) Svetssvarvverktyg
Svetsa fast det hårda legeringsbladet på skäreggen och olika typer av svarvverktyg kan använda blad av olika former. Svetsade hårdlegerade svarvverktyg kan användas för höghastighetsskärning.
3, de viktigaste vinklarna och funktionerna hos svarvverktyg
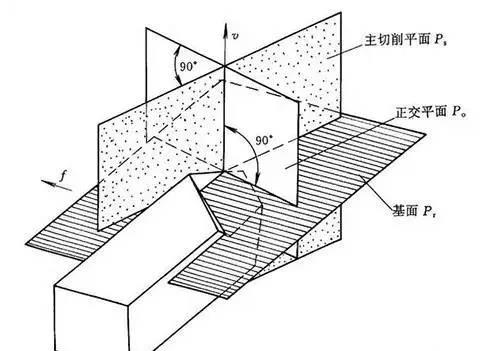
Huvudvinklarna för svarvverktyget är den främre vinkeln( {{0}}) Bakre hörn( 0), huvudavvikelsevinkel (Kr), sekundär avvikelsevinkel (Kr) och bladets lutningsvinkel( λ s) . För att bestämma vinkeln på svarvverktyget måste tre koordinatplan upprättas: skärplan, basplan och huvudprofil. För svarvning, om påverkan av verktygsinstallation och skärrörelse inte beaktas, kan skärplanet betraktas som ett vertikalt plan; Basplanet är ett horisontellt plan; När huvudskäret är horisontellt är profilen vinkelrät mot huvudskäret huvudprofilen.
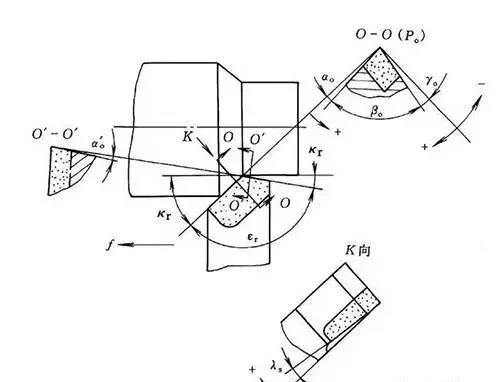
(1) Främre horn 0 mätt i huvudprofilen är vinkeln mellan den främre skärytan och basytan. Dess funktion är att göra bladet skarpt och underlätta skärningen. Men det främre hörnet bör inte vara för stort, annars kommer det att försvaga bladets styrka och vara benäget att slitas och till och med kollapsa. Vid bearbetning av plastmaterial kan större främre hörn väljas, som att använda hårdlegerade svarvverktyg för att skära ståldelar 0=10-20, bearbetning av spröda material, främre hörn på svarvverktyg 0 bör vara större än grovbearbetning för att underlätta skarpa skäreggar och minska arbetsstyckets grovhet.
(2) Bakre hörn 0 mäts i huvudsektionen och är vinkeln mellan huvudbaksidan och skärplanet. Dess funktion är att minska friktionen mellan huvudbaksidan och arbetsstycket under svarvning, vanligtvis med 0=6 grader ~12 grader, ta det lilla värdet för grovsvarvning och det stora värdet för finsvarvning.
(3) Huvudavvikelsevinkeln Kr mäts i basplanet, vilket är vinkeln mellan huvudskäreggens projektion på basplanet och matningsriktningen. Dess funktion är att:
1) Längden på huvudskäret som deltar i skärningen kan ändras, vilket påverkar verktygets livslängd.
2) Påverkar storleken på den radiella skärkraften.
En liten huvudavvikelsevinkel kan öka längden på huvudskäret som deltar i skärningen, vilket resulterar i bättre värmeavledning och fördelaktigt för att förlänga verktygets livslängd. Men vid bearbetning av slanka axlar är arbetsstyckets styvhet otillräcklig, och en liten huvudavvikelsevinkel kommer att öka den radiella kraft som verktyget utövar på arbetsstycket, som är benäget att böjas och vibreras. Därför bör en större huvudavvikelsevinkel väljas.
De vanligaste huvudavvikelsevinklarna för svarvverktyg inkluderar 45 grader, 60 grader, 75 grader, 90 grader, bland vilka 45 grader är vanligare.
(4) Den sekundära avböjningsvinkeln Kr mäts i basplanet och är vinkeln mellan projektionen av den sekundära skäreggen på basplanet och den motsatta matningsriktningen. Dess huvudsakliga funktion är att minska friktionen mellan den sekundära skäreggen och den bearbetade ytan, för att förbättra den bearbetade ytans grovhet.
Under förhållanden med lika skärdjup ap, matningshastighet f och huvudavvikelsevinkel Kr, kan en minskning av den sekundära avvikelsevinkeln Kr minska restarean efter svarvning, och därigenom minska ytjämnheten. I allmänhet väljs Kr=5 grad till 15 grader.
(5) Bladets lutningsvinkel i λ S mätt i skärplanet är vinkeln mellan huvudskäreggen och basytan. Dess huvudsakliga funktion är att styra flisflödets riktning. Huvudskäreggen är parallell med basplanet, λ S=0; Bladspetsen är vid den lägsta punkten på huvudskäreggen, λ När s är negativ ökar verktygsspetsens styrka och spånen flyter mot den bearbetade ytan för grovbearbetning; Bladspetsen är på den högsta punkten av huvudskäreggen, λ S är ett positivt värde, styrkan på verktygsspetsen försvagas och spånen flyter mot ytan som ska bearbetas, som används för precisionsbearbetning. Vridklingans lutningsvinkel λ s. Vanligtvis valt mellan -5 grad -+5 grad .
4, Slipning av svarvverktyg
Efter att svarvverktyget är trubbigt måste det slipas för att återställa sin rimliga form och vinkel. Svarvverktyg slipas vanligtvis på en slipmaskin. Vit aluminiumoxidslipskiva används för att slipa höghastighetstålsvarvverktyg och grön kiselkarbidslipskiva används för att slipa hårdlegerade svarvverktyg.
Vid omslipning av ett svarvverktyg är det ofta nödvändigt att slipa den aktuella skärytan baserat på verktygets slitage. Den allmänna ordningen för att slipa skäreggen på ett svarvverktyg är: slipning av den bakre knivytan → slipning av den sekundära knivytan → slipning av den främre knivytan → slipning av verktygsspetsbågen. Efter slipning av skäreggen på svarvverktyget ska varje skäryta också finslipas med en oljesten. Detta kan effektivt förbättra svarvverktygets livslängd och minska ytjämnheten på arbetsstycket.
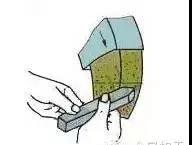
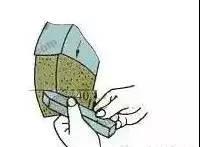
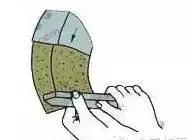
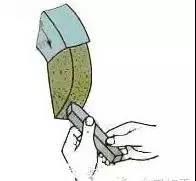
Stegen för att slipa skäreggen på svarvverktyget är som följer:
Slipa de huvudsakliga och bakre skärytorna, samtidigt som du slipar bort huvudavvikelsens och bakre huvudvinkeln, som visas i figur (a);
Slipa den bakre kanten på det sekundära bladet och slipa samtidigt ut den sekundära offsetvinkeln och den sekundära ryggvinkeln, som visas i (b) ovan;
Slipa framsidan och slipa samtidigt ut det främre hörnet, som visas i (c) ovan;
Slipa varje bladyta och spets, som visas i (d) ovan.
Hållningen och metoden för att slipa svarvverktyget är:
Människor står på sidan av slipskivan för att förhindra att fragment flyger ut och skadar människor när slipskivan går sönder;
Släpp avståndet mellan de två händerna som håller kniven, kläm fast midjan med båda armbågarna för att minska skakningarna under skärpningen;
Vid slipning av de bakre huvud- och extraskärytorna, ska svarvverktyget placeras i det horisontella mitten av slipskivan, med verktygsspetsen lätt lutad uppåt med cirka 3 grader ~8 grader. Efter att svarvverktyget kommer i kontakt med slipskivan ska det röra sig horisontellt i vänster och höger riktning. När svarvverktyget lämnar slipskivan måste det lyftas uppåt för att förhindra att det slipade bladet skadas av slipskivan;
Vid slipning av bladets yta, vinkeln vid vilken bladets svans avviker åt vänster med en huvudavvikelsevinkel; Vid slipning av baksidan av paret, vinkeln vid vilken verktygshållarens svans avviker åt höger med en sidoavvikelsevinkel;
Vid slipning av skärverktygets krökta egg görs det vanligtvis genom att hålla skärverktygets främre ände med vänster hand som stödpunkt och rotera skärverktygets bakände med höger hand.
Vid slipning av svarvverktyg bör följande försiktighetsåtgärder vidtas:
(1) När du slipar bladet, håll det svarvverktyget stadigt med båda händerna och placera verktygshållaren mot stödet så att den drabbade ytan lätt fäster vid slipskivan. Använd inte för mycket kraft för att undvika att slipskivan krossas och orsaka olyckor.
(2) Det vässade svarvverktyget ska flyttas åt vänster och höger på slipskivans omkretsyta för att säkerställa jämnt slitage på slipskivan utan att lämna spår. Undvik grovslipning av svarvverktyget på båda sidor av slipskivan, vilket kan få slipskivan att svaja, hoppa eller till och med gå sönder under kraft.
(3) När bladet värms upp bör det kylas med vatten för att förhindra att bladet glödger och mjuknar på grund av överdriven temperaturhöjning. Vid slipning av hårdlegerade svarvverktyg bör skäreggen inte blötläggas i vatten för att undvika sprickor orsakade av snabb kylning av bladet.
(4) Stå inte på framsidan av slipskivan för att slipa svarvverktyget, för att förhindra skador på operatören när slipskivan går sönder.
5, Vanliga typer och användningar av svarvverktyg
Svarvverktyg kan delas in i cylindriska svarvverktyg, ändytsvarvverktyg, skärverktyg, borrverktyg, formsvarvverktyg och mönstrade svarvverktyg enligt deras användningsområden.
(a) 90 graders vridverktyg (av mitten)
(b) 45 graders svarvverktyg (kröksvarvverktyg)
(c) Skärkniv
(d) Borrfräs
(e) Format svarvverktyg
(f) Gängsvarvningsverktyg
(g) Svarvverktyg utan omslipning av hårdlegerade