


Hur hanterar man de frekventa vibrationerna under borrning i djup hålighet och det ökande antalet skrotade arbetsstycken?
Djupa hålsborrning har alltid varit ett svårt problem vid mekanisk bearbetning och formbearbetning. Tidigare stötte en klasskamrat på en 48 på ett gummirör form × 215 mm djupt hål bearbetning, jag hoppas kunna skriva ner groparna han har korsat och ge dig lite hjälp och referens.
1, Delritningsanalys och processplanering
Delritningsanalys
Den del av gummislangformen som visas i figur 1 har 4 diametrar på 48 × Ett hål med ett djup på 215 mm måste bearbetas. Yttre mått 420 × tvåhundrasjuttio × 250 mm, med 4 spår på toppen, botten, vänster och höger sida. Hålytan har trappsteg, och det finns lutande plan på båda sidor som radbeslagsyta.
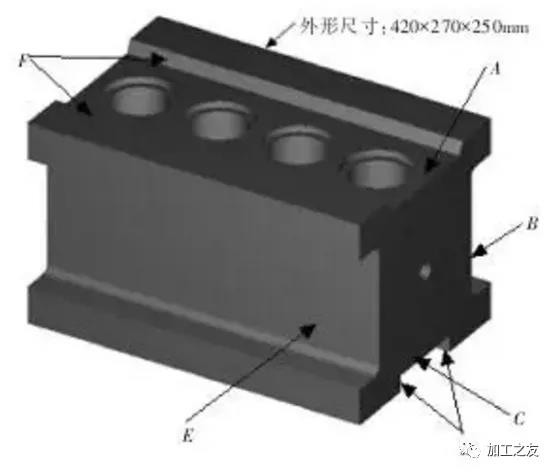 Figur 1 Gummirörformdelar
Måtten på delen visas i figuren. Processkravet för denna del är att hålets avsmalning inte får överstiga {{0}}.1mm, och ytjämnheten är Ra3.2 μm. Toleransen för hålavståndsdimensionen får inte överstiga 0.03 mm, och vinkelrätheten är 0.03 mm. Produkten av denna form är en glasslang, med en väggtjocklek på endast 0,8 mm. Kunden begär att tjocklek överstigande 0,8 mm inte tas emot. Man kan säga att ju tunnare desto bättre, för att spara kostnader.
På den tiden hade jag verkligen inget förtroende för en så svår del. Även om vår enhet endast ansvarade för bearbetning av djupa hålhål, kunde andra kunder samarbeta med bearbetningen. Efter flera försök har en enkel och rimlig handläggningsplan tagits fram.
Processplanering
Enkel bearbetningssekvens innan borrning av delar
Efter att det färdiga materialet har återlämnats, bearbetar fräsmaskinen först spårpositionerna på båda sidor, som visas i figur 1, där B och E först uppruggas och sedan förfinas, tills antalet uppnås.
Steget på framsidan av bearbetningen är grovt, med en marginal på 0,5 mm på ena sidan, som visas i figur 1 vid punkterna A och F.
Steget på undersidan av bearbetningen ska vara uppruggat, med en marginal på 0,5 mm på ena sidan, som visas i positionerna C och D.
Sätt sedan tillbaka klämkalibreringsbordet, centrera det på alla fyra sidorna, borra i mitten för positionering och använd borr med diametrar på 10 mm, 24 mm och 35 mm för att bearbeta det i steg. Använd slutligen en borr med en diameter på 44 mm för att borra igenom och rugga upp den.
Efter färdigställandet, slipa till ytan och botten av den stora vattenslipmaskinen, som visas i figur 2, och säkerställ en parallellitet på 0,03 mm.
Som visas i figur 1, är en 0.3 mm precisionsbearbetning reserverad för slipning av B- och E-sidorna.
Delarnas fastspännings- och positioneringsreferens
Arbetsstycket är direkt klämt på CNC-arbetsbordet, med fyra formfötter ordentligt fastsatta och kalibrerade med ett fel som kontrolleras inom 0.03 mm.
2, CNC-bearbetning av delar
Delritningsanalys
Självtillverkat borrverktyg: Gör först en borrverktygshållare som visas i figur 3, gjord av 837H-material. Rugga först upp den, lämna en 0.5 mm marginal, värmebehandla den och använd sedan en extern cylindrisk slipmaskin för bearbetning, med fokus på att säkerställa koaxialiteten. Köp standarddelar till små knivhållare med bladinsatser 10 × 10 mm, lätt att byta blad, säkerställer storlek.
Lutningsvinkeln på den inbyggda lilla knivhållaren är 20 grader, och den bearbetas genom trådskärning med en något tät passform. Borra hål på borrverktygshållaren med M6mm sexkantskruvar och lås den lilla verktygshållaren med sexkantskruvarna. Den vanliga små knivhållaren är utrustad med blad av hårda legeringar, med en huvudavvikelsevinkel på 30 grader och en frigångsvinkel på 15 grader på den bakre bladytan. Bladspetsen har en vinkel på R0,3~R0,4mm, och kontaktytan minimeras så mycket som möjligt för att förhindra vibrationer.

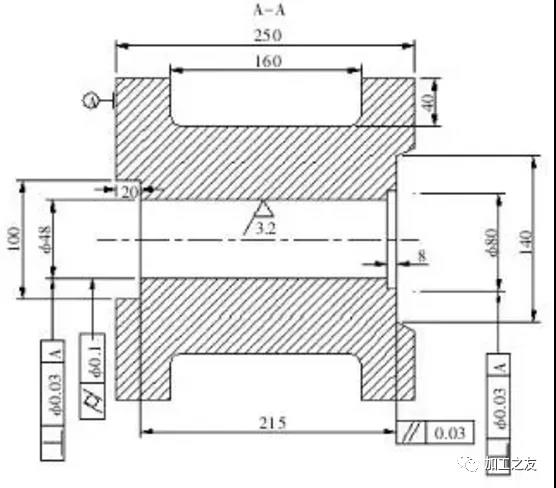 Figur 2 Delstorleksdiagram
Fastställande av handläggningsplan
Hålbearbetningsplan 1
Användningen av snabb trådkapning är den mest direkta och enkla metoden, utan behov av grovkapning. Men på grund av att storleken är för djup, som är 215 mm, är det svårt att lösa problemet med kylning och spolning under bearbetning, och det är lätt att bryta tråden, vilket resulterar i ytråhetsvärden som inte uppfyller kraven.
Hålbearbetningsplan 2
Genom att använda långsam trådskärningsbearbetning, på grund av hålets djup, är det lätt att bryta tråden, men bearbetningskostnaden för varje hål är cirka 1945 yuan, och den totala kostnaden för trådskärning för formen är nästan 7700 yuan, långt överstiger kundens kostnadskalkyl.
Hålbearbetningsplan 3
CNC extern fräsning bearbetning, med hjälp av en långsträckt fräs för att ladda runda eller diamantlegerade skärpartiklar, djupskiktning bearbetning. På grund av den stora kontaktytan är ljudet under varje matnings- och reträttbearbetning mycket högt och hårt, vilket resulterar i dålig ytjämnhet och dimensionsnoggrannhet. Det finns också enstaka inverterade spår i mitten, och grovheten går inte att kontrollera, långt ifrån att uppfylla standarden.
Hålbearbetningsplan 4
CNC-borrbearbetning utförs med 850B-modellen, som är lämplig för allmänna verktygsmaskiner. Z-axelns höjd på denna modell är 500 mm, vilket kan uppfylla bearbetningskraven för borrverktygshållare 230 och arbetsstyckets håldjup 250 mm. Bearbetningstiden för varje hål är endast 2 timmar, med hög bearbetningsnoggrannhet. Ytgrovhetsvärdet och dimensionsnoggrannheten uppfyller kraven i ritningen. Genom att jämföra kostnaden, bearbetningsnoggrannheten och bearbetningssvårigheten väljs hålbearbetningsschemat i Schema 4.
CNC-borrningsprocess
Klämjustering
På verktygsmaskinen, dra åt de fyra hörnen på arbetsstycket och jämna ut arbetsstyckets parallella position och nivå. Om det överstiger {{0}}.03mm, slipa om de övre och nedre delarna av arbetsstycket, annars är det svårt att säkerställa hålets vertikalitet. Kalibreringsbordets tolerans bör kontrolleras inom 0,02 mm, med 4 ytor uppdelade i mittpunkter. Den andra stegytan ska användas som nollyta för bearbetning av Z-axeln, och det ska finnas tillräckligt med verktygslyftutrymme så mycket som möjligt.
Tråkig verktygshållare
För den första grovbearbetningen, använd ett mätkort för att mäta storleken på borrbladet högre än den stora verktygshållaren. Reservera cirka {{0}},5 mm på ena sidan för grovbearbetning för att underlätta halvprecisionsbearbetning. Borrbladets huvudsakliga avvikelsevinkel är 30 grader, släppningsvinkeln för den bakre bladytan är 15 grader och det rundade hörnet på bladspetsen är R0,3~R0,4mm. Försök att minska kontaktytan och stressen så mycket som möjligt för att förhindra att vibrationer orsakar inversion. Ytan på borrverktygsspetsen på arbetsstycket är noll.
Tråkigt program
Instruktionsformat G76X_ Y_ Z_ R_ Q_ P_ F_;, G76 är en precision tråkig instruktion, med koordinaterna för X/Y/Z-hål. P representerar en paus i botten av hålet och Q representerar en pausförskjutning efter att verktyget har bearbetats. När du lyfter verktyget är det viktigt att undvika att repa den bearbetade sidan.
Inställningar för grovbearbetningsparameter
Hastigheten S är 120 rpm, matningen F är 80 mm/min, skärmängden är 1,0 mm och skäroljan är kylvätska. Oljans flytbarhet måste vara bra och kylningen är på plats.
Parameterinställningar för halvprecisionsbearbetning
Efter att grovbearbetningen är klar, utför korträkning och inspektion. Storleken på det djupa inre hålet kan mätas med en inre hålmätare, som vanligtvis har en viss grad av avsmalning. Hastigheten S är 110 rpm, matningen F är 70 mm/min och skärmängden är 0,6 mm. Skäroljan är kylvätska, och oljans flytbarhet måste vara bra. Kylning på plats för att säkerställa grovheten i precisionsbearbetning.
Parameterinställningar för precisionsbearbetning
Bearbeta varje hål med ett nytt blad, med en hastighet S på 100 varv per minut och en hastighet på 60 mm per minut. Mät bladets position med en mikrometer och lås den lilla verktygshållaren för bearbetning. Prova att borra först, eftersom det finns ett 15 mm steg på ovansidan av arbetsstycket tills storleken uppfyller ritningskraven.
3, Programmering
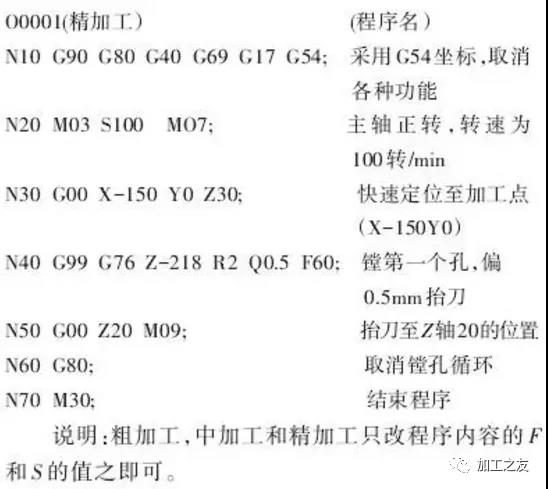
Förklaring: Grovbearbetning, mellanbearbetning och precisionsbearbetning behöver bara ändra värdena på F och S i programinnehållet.
Denna bearbetningsplan har genomgått flera förbättringar på plats, med början från bearbetningsplanen för formfräsning. Under processen måste verktyget lyftas flera gånger för att ersätta skärpartiklarna. Bearbetningstiden för varje hål är cirka 4 timmar, och grovhetsvärdet för det bearbetade hålet är mycket huvudvärk för kunderna. Som ett resultat tar det en dag för maskinen att spara formpolering av ett hål i den andra processen, och rundheten hos det polerade cirkulära hålet är fortfarande okvalificerad.
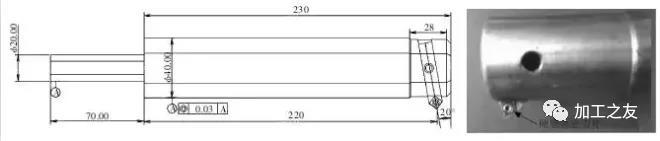
Figur 3 Borrverktygshållare
Att använda borrbearbetning innebär i huvudsak att ställa in de två parametrarna matning och hastighet. Den normala beräkningen av matningshastigheten är Vc=π DN/1000. Efter flera bearbetningar på plats och kontinuerliga förbättringar är den slutliga sammanfattningen att precisionsbearbetningshastigheten S är 100 rpm och matningen F är 60 mm/min. Även om resultaten är enkla och kräver mycket ansträngning, dras slutsatsen att mellan-/halvprecisionsbearbetning och precisionsbearbetning kan slutföras en gång vardera, och den totala bearbetningstiden för varje hål är inom 2 timmar. Värden för cylindricitet och grovhet uppfyller standarderna, minskar kundens sekundära handläggningstid, verkligen förbättrar produktionseffektiviteten och får beröm från kunden.
Även om denna slutliga tråkiga bearbetningsplan är enkel, är processen verkligen inte lätt. Utan några detaljer kan effekten av bearbetning vara annorlunda. Det största problemet med borrning av djupa hål är rädslan för vibrationer under bearbetningsprocessen, vilket kan orsaka överdriven kraft och resultera i omvända spännen, och arbetsstycket kommer att skrotas. När det gäller bladval, försiktighetsåtgärder och andra bearbetningsparameterinställningar hoppas vi därför kunna tillhandahålla några referens- och förebyggande åtgärder.


