


Har du lärt dig positionering och fastspänning samt bearbetning?
I processen att stöta på olika lösningar har vi funnit att det alltid finns några positionerings- och klämproblem som inte är väl lösta i den preliminära designen. På så sätt kommer även de mest innovativa lösningarna att förlora praktisk betydelse. Att förstå den grundläggande kunskapen om positionering och fastspänning kan i grunden säkerställa integriteten hos fixturdesign och bearbetningsplaner.
Lokaliserare kunskap
1, Den grundläggande principen för positionering från sidan av arbetsstycket
När du placerar från sidan av arbetsstycket, liksom stödet, är 3-punktprincipen den mest grundläggande principen. Detta är samma princip som stödelementet, känt som 3-punktsprincipen, härlett från principen att bestämma ett plan från tre punkter som inte är på samma linje. Bland de fyra punkterna kan tre bestämma ett ansikte, så totalt fyra ansikten kan bestämmas. Men oavsett hur den är placerad är det ganska svårt att göra den fjärde punkten i samma plan.
▲ Trepunktsprincip
Till exempel, när man använder fyra fasthöjdslokaliserare kan endast tre punkter vid en viss punkt komma i kontakt med arbetsstycket, och möjligheten att den återstående fjärde punkten inte rör vid arbetsstycket är fortfarande hög.
Så när du konfigurerar en lokaliserare baseras den i allmänhet på tre punkter och avståndet mellan dessa tre punkter bör ökas så mycket som möjligt.
Dessutom, när du konfigurerar locatorn, är det nödvändigt att i förväg bekräfta riktningen för den applicerade bearbetningsbelastningen. Riktningen för bearbetningsbelastningen, även känd som verktygshållarens/verktygets färdriktning, kan direkt påverka arbetsstyckets totala noggrannhet genom att konfigurera en lokaliseringsanordning i slutet av matningsriktningen.
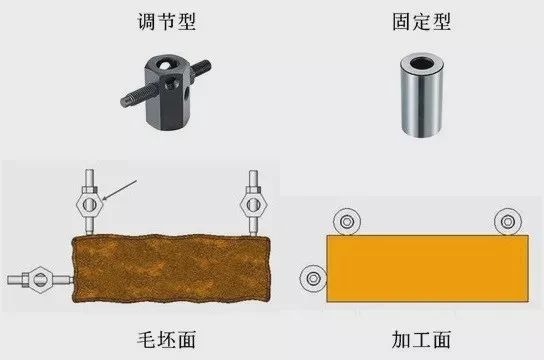
I allmänhet används justerbara lokaliseringsanordningar av bulttyp för positionering på arbetsstyckets yta, och lokaliseringsanordningar av fast typ (arbetsstyckets kontaktyta) används för positionering på arbetsstyckets bearbetningsyta.
2, Grundläggande principer för att lokalisera arbetsstyckets hål
När du använder hålen som bearbetades i den tidigare processen av arbetsstycket för positionering, är det nödvändigt att använda stift med toleranser för positionering. Genom att kombinera arbetsstyckets håls noggrannhet med stiftformens noggrannhet, och baserat på passningstoleransen, kan positioneringsnoggrannheten uppfylla de faktiska kraven.
Dessutom, när man använder en stift för positionering, använder man vanligtvis en rak stift och den andra använder en diamantstift. Detta gör det bekvämare att montera och demontera arbetsstycket, och det är sällsynt att arbetsstycket fastnar med stiftet.
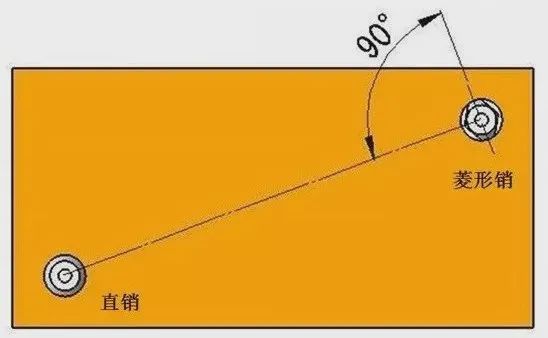
▲ Använd stiftpositionering
Naturligtvis är det också möjligt att använda raka stift för båda stiften genom att justera passformstoleransen. För mer exakt positionering är en rak stift och en diamantstift vanligtvis de mest effektiva.
När man använder ett rakt stift och ett diamantstift är konfigurationsriktningen för diamantstiftet (vid kontaktpunkten med arbetsstycket) vanligtvis vinkelrät mot linjen som förbinder den raka stiftet och diamantstiftet i en 90 graders vinkel. Denna konfigurationsmetod är för vinkelpositionering (i arbetsstyckets rotationsriktning).
Relaterad kunskap om klämmor
1, Klassificering av spännanordningar
Enligt klämriktningen är den generellt indelad i följande kategorier:
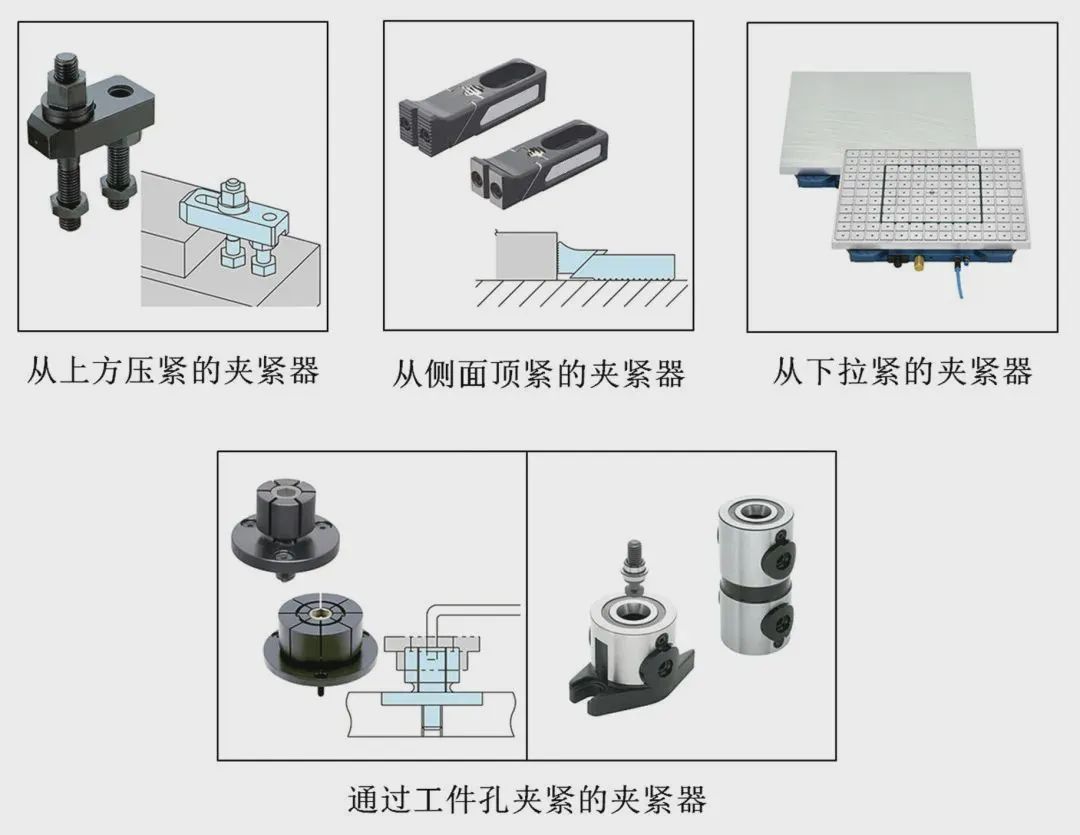
Låt oss sedan ta en titt på egenskaperna hos olika klämmor.
1. Spännanordning pressad uppifrån
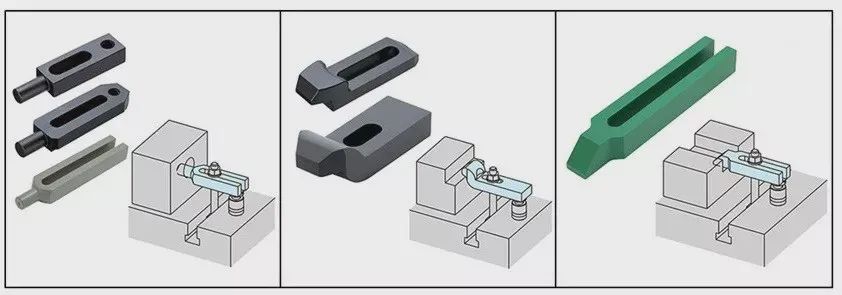
Spännanordningen som pressar uppifrån arbetsstycket har minst deformation under fastspänningen och är mest stabil under bearbetning av arbetsstycket. Därför, i allmänhet, är det första övervägandet att klämma upp ovanifrån arbetsstycket. Den vanligaste fixturen för att pressa ovanifrån arbetsstycket är en manuell mekanisk fixtur. Till exempel kallas följande diagram en klämma av typen "talllövstyp". Spännanordningen som består av en tryckplatta, dubbelhuvudena bultar, domkraft och mutter kallas en "lösbladstyp"-spännanordning.
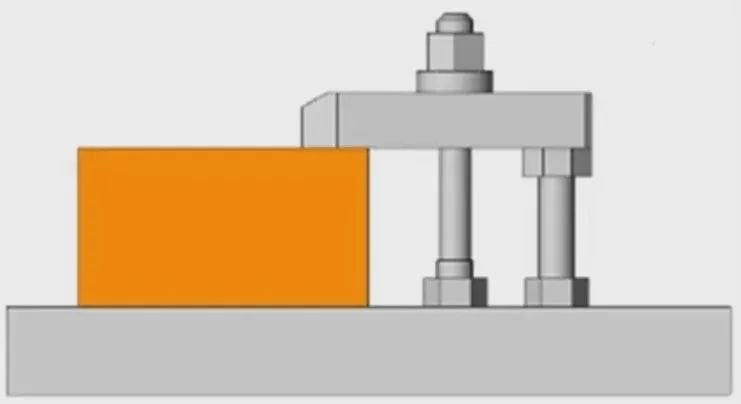
Dessutom kan olika former av tryckplattor väljas beroende på formen på arbetsstycket, motsvarande olika former av arbetsstycket.
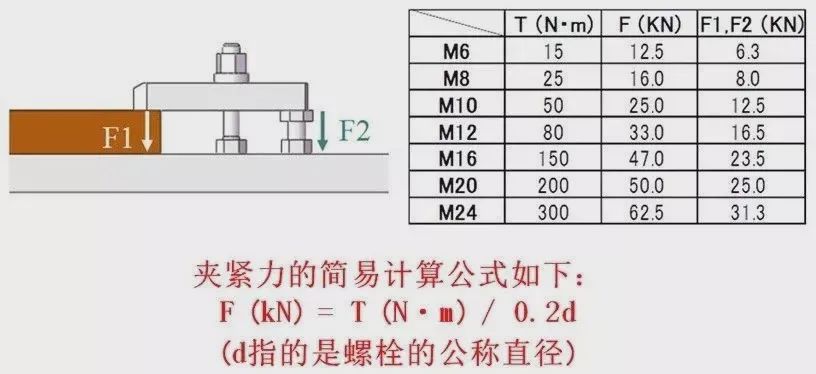
Förhållandet mellan tallbladsklämmans vridmoment och spännkraft vid fastspänning kan beräknas genom bultens tryckkraft.
Förutom klämman av lösbladstyp finns det även liknande klämmor för fastspänning ovanifrån arbetsstycket.
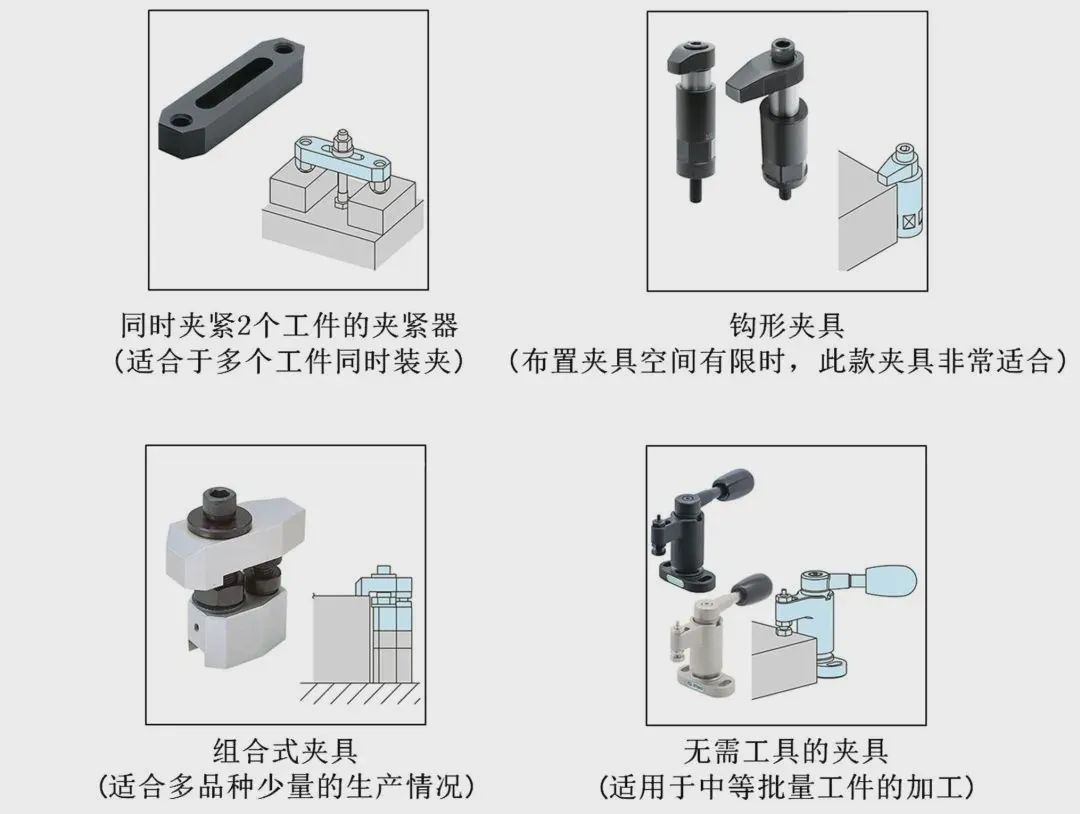
2. Spännanordning för fastspänning från sidan
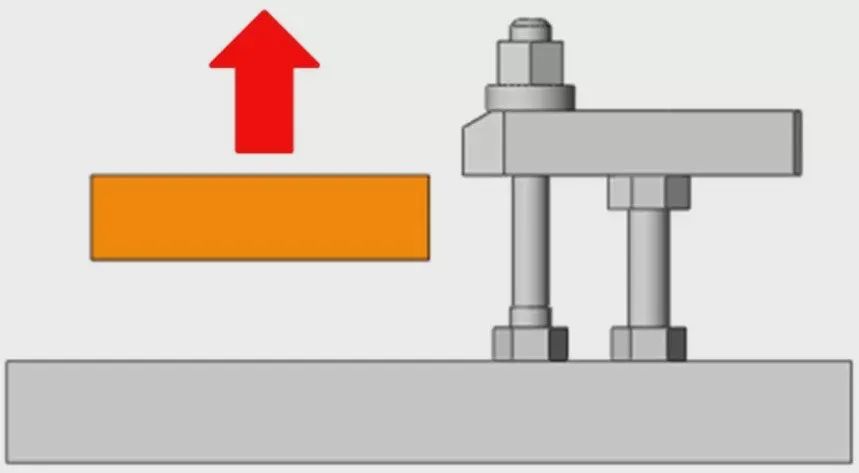
Ursprungligen är klämmetoden för att klämma fast arbetsstycket ovanifrån den mest stabila i noggrannhet och den minsta bearbetningsbelastningen på arbetsstycket. Men i olika situationer där bearbetning krävs ovanför arbetsstycket eller fastspänning uppifrån inte är särskilt lämplig, vilket gör det omöjligt att spänna upp ovanifrån arbetsstycket, går det att välja att spänna från sidan av arbetsstycket. Men när arbetsstycket kläms från sidan kommer det att generera en uppåtriktad kraft, och hur man eliminerar denna kraft måste beaktas vid design av fixturen.
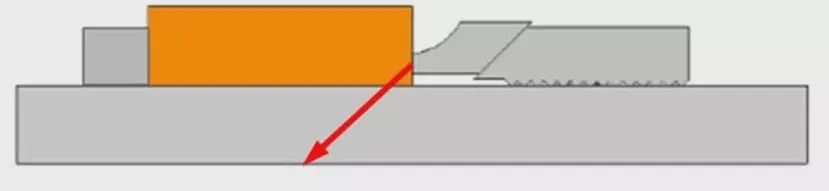
Spännanordningar som klämmer från sidan har också en nedåtriktad kraft samtidigt som de genererar dragkraft från sidan, som visas i ovanstående figur. Denna typ av fixtur kan effektivt förhindra att arbetsstycket flyter upp.
Det finns även liknande klämmor för att klämma från sidan.
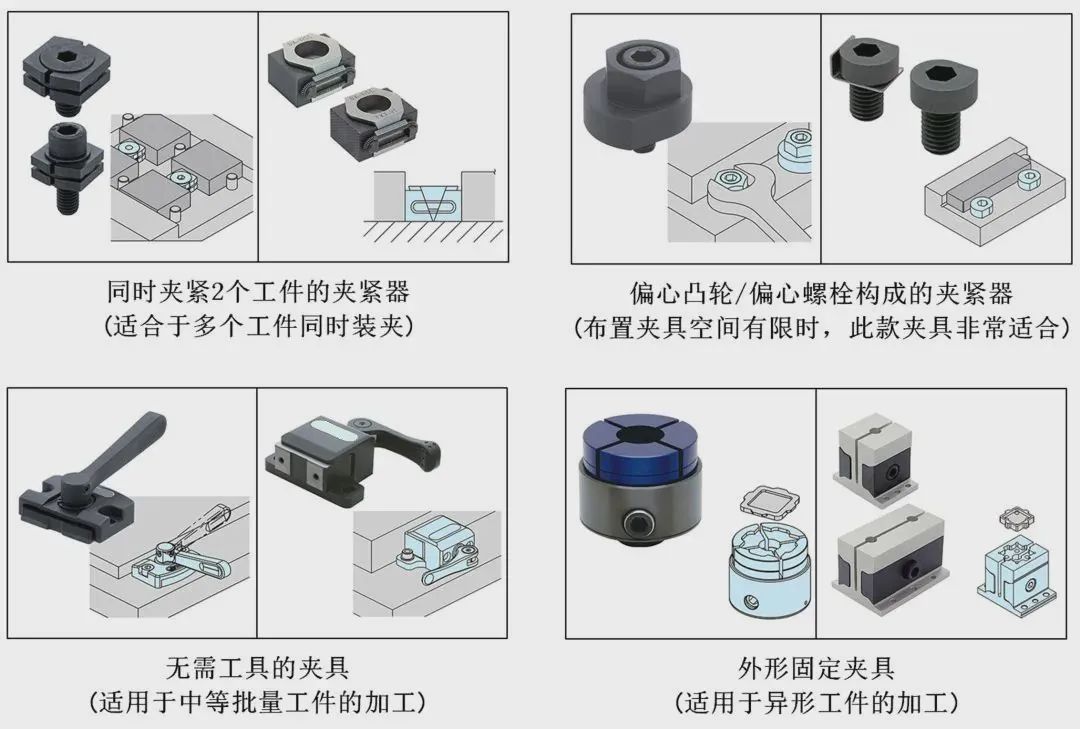
3. Spänn fast arbetsstycket från neddragningsläget
Vid bearbetning av den övre ytan av ett tunnplåtsarbetsstycke kan det inte bara klämmas fast ovanifrån, utan det är också orimligt att pressa det från sidan. Den enda rimliga fastspänningsmetoden är att spänna arbetsstycket underifrån. Vid åtdragning av arbetsstycket underifrån, om det är tillverkat av järnmaterial, kan en magnetisk klämma vanligtvis användas. När man använder arbetsstycken av icke-järnmetall kan vakuumsugkoppar i allmänhet användas för att dra åt dem.
I de två ovanstående fallen är klämkraften direkt proportionell mot kontaktytan mellan arbetsstycket och magneten eller vakuumsugkoppen. Om bearbetningsbelastningen är för hög vid bearbetning av små arbetsstycken, blir bearbetningseffekten inte idealisk.
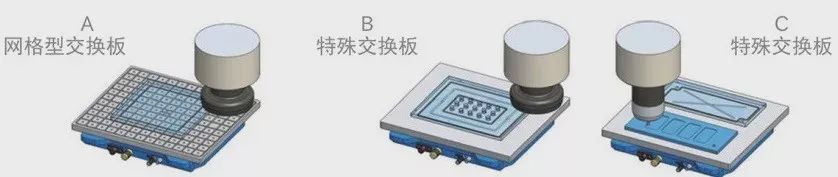
Vid användning av magneter eller vakuumsugkoppar behöver dessutom kontaktytan mellan magneten och vakuumsugkoppen jämnas till en viss grad för att kunna användas säkert och normalt.
4. Spännanordning med hålklämning
När du använder en 5-axlig bearbetningsmaskin för simultan flersidig bearbetning eller formbearbetning, för att förhindra påverkan av fixturer och verktyg på bearbetningen, är det i allmänhet mer lämpligt att välja att använda hålklämning. Jämfört med fastspänning ovanifrån och från sidan av arbetsstycket, genererar användning av hålklämning mindre belastning på arbetsstycket och kan effektivt deformera det.
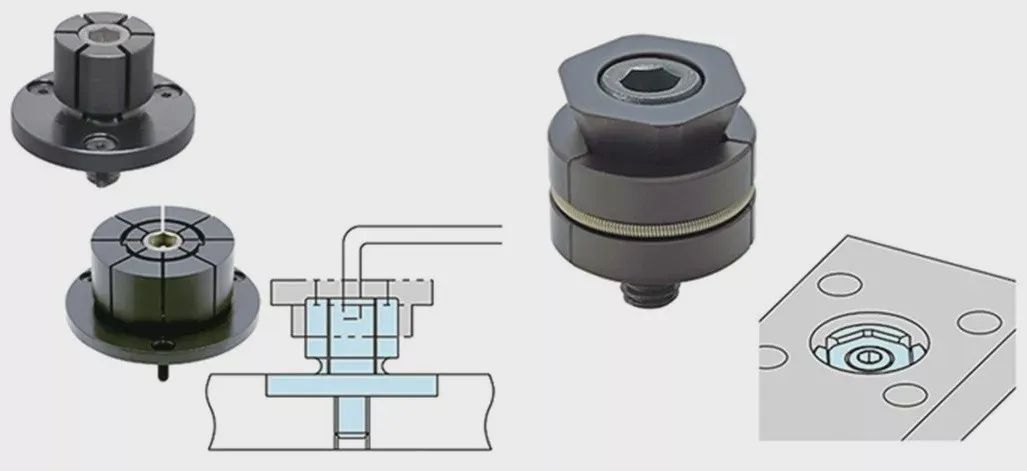
▲ Använda hål för direkt bearbetning
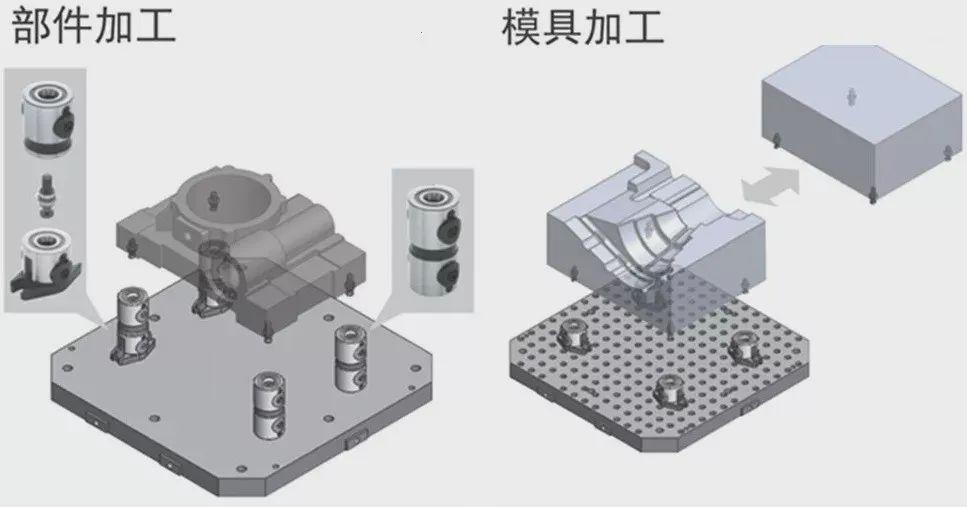
▲ Ställ in dragstift för fastspänning
2, Förklämning
Ovanstående avser huvudsakligen fixturer för fastspänning av arbetsstycket, och det är också avgörande att förbättra manövreringen och förbättra användningen av förklämning. När arbetsstycket ställs vertikalt på basen kommer arbetsstycket att falla på grund av gravitationen. Vid denna tidpunkt är det nödvändigt att manövrera griparen samtidigt som du håller ner arbetsstycket med händerna.
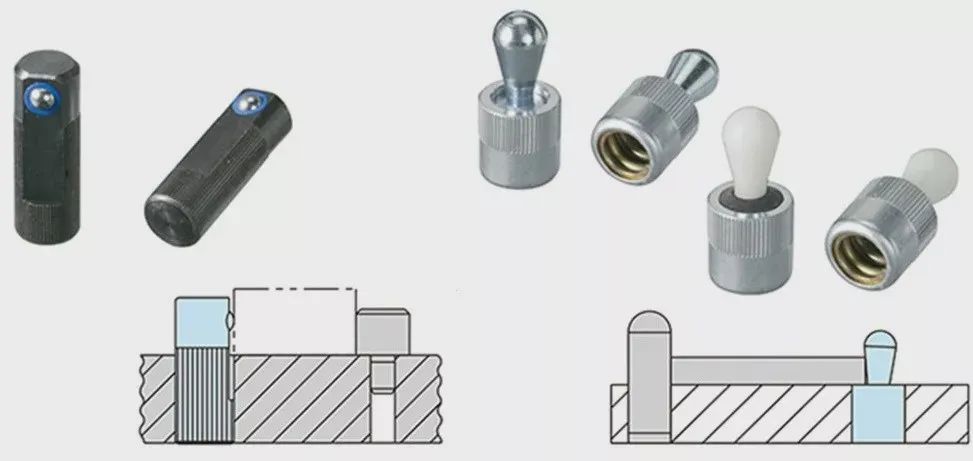
▲ Förklämning
Om arbetsstycket är av stor vikt eller när flera stycken kläms fast samtidigt, kommer funktionsdugligheten att reduceras avsevärt, och fastspänningstiden blir också lång. Vid denna tidpunkt kan användning av denna förspänningsprodukt av fjädertyp göra det möjligt för arbetsstycket att driva klämman i ett stationärt tillstånd, vilket avsevärt förbättrar manövreringen och minskar arbetsstyckets fastspänningstid.
3, Försiktighetsåtgärder vid val av klämmor
När flera typer av klämmor används inom samma fixtur måste verktygen som används för att klämma och lossa vara konsekventa. Till exempel, som visas i den vänstra bilden, när du använder flera verktygsnycklar för fastspänningsoperationer, kommer den totala bördan på operatören att öka, och den totala fastspänningstiden för arbetsstycket blir också längre. Till exempel, i bilden till höger, förena verktygsnyckeln och bultstorleken för att underlätta för operatörer på plats.
▲ Arbetsstyckets spännbarhet
Dessutom, när du konfigurerar fastspänningsanordningen, är det nödvändigt att överväga funktionaliteten av arbetsstyckets fastspänning så mycket som möjligt. Om arbetsstycket behöver lutas under fastspänningen blir det obekvämt att använda. Vid design av fixturer och fixturer är det nödvändigt att undvika denna situation.


