Effekten av bearbetningstillägg på bearbetningsnoggrannheten!
Med den kontinuerliga förbättringen av kvalitetskraven för bearbetade produkter har människor investerat mycket tid och energi på att utforska metoder och åtgärder för att förbättra produktkvaliteten. Däremot har de ignorerat bearbetningstilläggens inverkan på produktkvaliteten i bearbetningsprocessen, och trott att endast att ha kvoter under bearbetningsprocessen inte kommer att ha någon betydande inverkan på produktkvaliteten. I själva bearbetningsprocessen av mekaniska produkter visar det sig att storleken på delarnas bearbetningstillåtelse direkt påverkar produktens kvalitet.
Om bearbetningstillåten är för liten är det svårt att eliminera kvarvarande form- och positionsfel och ytdefekter under den föregående bearbetningsprocessen; Men överdriven bearbetningstillägg ökar inte bara arbetsbelastningen för mekanisk bearbetning, utan ökar också förbrukningen av material, verktyg och energi. Mer allvarligt är att värmen som genereras genom att skära av en stor mängd bearbetningstillägg under bearbetningsprocessen kan orsaka deformation av delarna, öka svårigheten att bearbeta delarna och påverka produktkvaliteten. Därför är det nödvändigt att strikt kontrollera delarnas bearbetningstillåtelse.
ett
Begreppet bearbetningsersättning
Bearbetningstillägg hänvisar till tjockleken på metallskiktet avskuret från bearbetningsytan under bearbetningsprocessen. Bearbetningstillägget kan delas in i processbearbetningstillägg och totalt bearbetningstillägg. Tillåten processbearbetning avser tjockleken på metallskiktet avskuret på en yta i en enda process, vilket beror på skillnaden i dimensioner mellan angränsande processer. Det totala bearbetningstillägget avser den totala tjockleken av metallskiktet som avlägsnats från en viss yta under hela bearbetningsprocessen av en del från ett ämne till en färdig produkt, vilket är skillnaden mellan storleken på samma ytämne och storleken på delen. Det totala bearbetningstillägget är lika med summan av bearbetningstillägg för varje process.
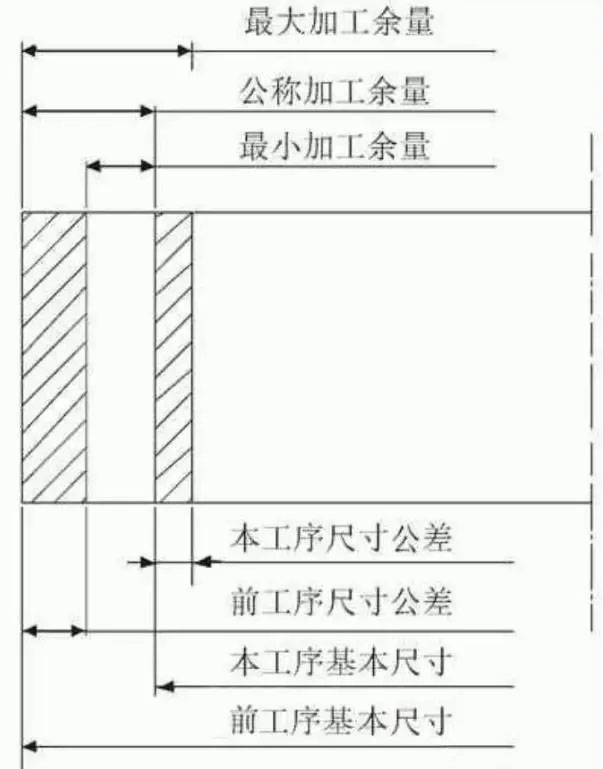
På grund av de oundvikliga felen i råvarutillverkningen och olika processdimensioner är både den totala bearbetningstillåten och processbearbetningstillåten variabla värden, vilket resulterar i minimala och maximala bearbetningstillägg. Tillåten bearbetning och tolerans visas i figur 1. I figuren är den minsta bearbetningstillåten skillnaden mellan den minsta processstorleken för den föregående processen och den maximala processstorleken för den aktuella processen; Den maximala bearbetningstillåten hänvisar till skillnaden mellan den maximala processstorleken för den föregående processen och den minsta processstorleken för den aktuella processen. Variationsintervallet i bearbetningstillåten för en process (skillnaden mellan den maximala och minsta bearbetningstillåten) är lika med summan av dimensionstoleranserna för den föregående processen och den aktuella processen. Toleranszonen för processdimensioner är i allmänhet specificerad i riktningen för den del som kommer in i kroppen. För axeldelar är grundstorleken den maximala processstorleken, medan den för hål är den minsta processstorleken.
två
Analys av bearbetningstilläggets inverkan på bearbetningsnoggrannheten
2.1 Effekten av överdriven bearbetningstillåtelse på bearbetningsnoggrannheten
Under bearbetningsprocessen kommer delar oundvikligen att generera skärvärme, varav en del förs bort av järnspån och skärvätska, en del överförs till verktyget och en del överförs till arbetsstycket, vilket får delarnas temperatur att stiga. Temperaturen är nära relaterad till storleken på bearbetningstillåten. Med ett stort bearbetningstillägg kommer den grova bearbetningstiden oundvikligen att bli längre, och skärmängden kommer också att ökas på lämpligt sätt, vilket resulterar i en kontinuerlig ökning av skärvärme och en kontinuerlig ökning av deltemperaturen. Den största skadan som orsakas av en ökning av deltemperaturen är deformationen av delarna, speciellt för material som är känsliga för temperaturförändringar (som rostfritt stål), vilket har en större påverkan. Dessutom löper denna termiska deformation genom hela bearbetningsprocessen, vilket ökar svårigheten att bearbeta och påverkar produktkvaliteten.
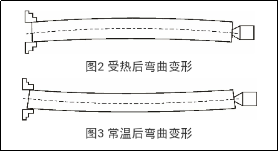
Till exempel, vid bearbetning av slanka axeldelar såsom skruvstänger, på grund av användningen av en bearbetningsmetod med en klämma och en topp, är frihetsgraden i längdriktningen begränsad. Om temperaturen på arbetsstycket är för hög kommer termisk expansion att ske. När förlängningen i längdriktningen är blockerad kommer arbetsstycket oundvikligen att genomgå böjdeformation på grund av påkänning, vilket medför stora problem vid senare bearbetning. Böjningsdeformationsdiagrammet för arbetsstycket efter uppvärmning visas i figur 2. Om bearbetningen fortsätter vid denna punkt kommer den utskjutande delen att bearbetas tills den färdiga produkten. Efter kylning till rumstemperatur kommer delen att genomgå omvänd deformation under stress, vilket orsakar positionsfel och påverkar kvaliteten. Böjningsdeformationsdiagrammet för arbetsstycket efter rumstemperatur visas i figur 3. Efter att diameterriktningen expanderar kommer den förstorade delen att skäras av, och efter att arbetsstycket har svalnat kommer det att finnas cylindricitet och dimensionsfel. Under precisionsskruvslipning kan den termiska deformationen av arbetsstycket också orsaka stigningsfel.
2.2 Inverkan av små bearbetningstillägg på bearbetningsnoggrannheten
Bearbetningstillåten för delar kan inte vara för stor eller för liten. Om bearbetningstillåten är för liten kan den inte eliminera de kvarvarande geometriska toleranserna och ytdefekterna i den tidigare processen, vilket påverkar produktkvaliteten. För att säkerställa bearbetningskvaliteten för delarna, bör den minsta bearbetningstillåten som finns kvar för varje process uppfylla de grundläggande kraven för den minsta bearbetningstillåten för den föregående processen. Det schematiska diagrammet över de faktorer som utgör minsta bearbetningstillägg för en viss detaljs inre hål visas i figur 4. Figur 4a) visar detaljen som ska bearbetas med ett inre hål. Om hålets axel O1-O1 avviker från referensaxeln OO under föregående process, och det finns ett positionsfel n, och det finns ett cylindricitetsfel p (som avsmalning, ellips, etc.) och ytojämnhet h (som visas i figur 4b) i det inre hålet, för att eliminera positionstoleransen före borrning, bör den minsta bearbetningstillåten på ena sidan av borrsekvensen inkludera värdena för ovanstående fel och defekter. Med tanke på det oundvikliga installationsfelet för arbetsstycket under borrningsprocessen, dvs. felet e mellan den ursprungliga hålets axel OO och rotationsaxeln O′ - O′ efter arbetsstyckets installation (som visas i figur 4c), såväl som dimensionstoleransen T under borrningsprocessen kan den minsta bearbetningstillåten z för denna process uttryckas på följande sätt:
Z Större än eller lika med T/2+h+p+n+e (enkelsidigt tillstånd)
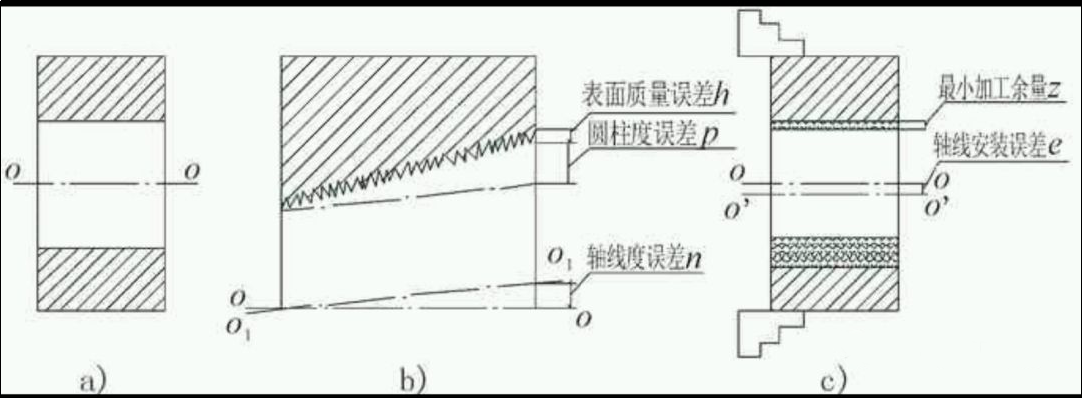
Figur 4 Diagram över sammansättningsfaktorerna för minsta bearbetningstillåtelse
Värdena och manifestationerna av ovanstående fel varierar för olika delar och processer. Vid fastställandet av handläggningsersättningen för en process bör den behandlas annorlunda. Till exempel är smala axlar benägna att böjas och deformeras, och samlingsskenans rätlinjefel har överskridit toleransintervallet för diameterdimensioner. Processens bearbetningstillåtelse bör förstoras på lämpligt sätt; För processer som använder flytande fräsar och andra verktyg för att lokalisera själva bearbetningsytan, kan påverkan av installationsfel e ignoreras, och bearbetningstillåten för processen kan minskas på motsvarande sätt; För vissa precisionsbearbetningsprocesser som huvudsakligen används för att minska ytjämnheten, är storleken på bearbetningstillåten i processen endast relaterad till ytjämnheten h.
tre
Rimligt urval av bearbetningsersättning
3.1 Principer för bearbetning av delar
Valet av bearbetningstillägg för detaljer är nära relaterat till material, storlek, noggrannhetsnivå och bearbetningsmetod som används i delarna, och beror på den specifika situationen. Vid bestämning av bearbetningstillåten för delar måste följande principer följas:
(1) Minsta bearbetningstillåtelse bör användas för att förkorta bearbetningstiden och minska bearbetningskostnaden för delarna.
(2) Tillräckligt bearbetningstillägg bör lämnas, särskilt för den slutliga processen. Bearbetningstillåten bör säkerställa den noggrannhet och ytjämnhet som anges på ritningen.
(3) Vid bestämning av bearbetningstillåten bör hänsyn tas till deformationen som orsakas av värmebehandling av delarna, annars kan det leda till skrot.
(4) Vid bestämning av bearbetningstillåten bör hänsyn tas till bearbetningsmetod och utrustning, samt den eventuella deformation som kan uppstå under bearbetningsprocessen.
(5) Vid bestämning av bearbetningstillåten bör hänsyn tas till storleken på de bearbetade delarna. Ju större detalj, desto större bearbetningsmån. När storleken på delarna ökar ökar också möjligheten för deformation orsakad av skärkrafter, inre spänningar etc.
3.2 Metod för bestämning av bearbetningstillägg
3.2.1 Empirisk skattningsmetod
Empirisk uppskattningsmetod används vanligen i produktionspraxis för att bestämma bearbetningstillägg baserat på konstruktionserfarenhet hos processpersonal eller jämförelse med liknande delar. Till exempel bestäms bearbetningstillägget för roderstock, roderstift, mellanaxel och akteraxel i fartyg under konstruktion baserat på år av designerfarenhet hos processpersonal. Med tanke på arbetsstyckets betydelse och påverkan av faktorer som stor volym och hög belastning på smidesämnet, lämnas ett halvprecisionsbearbetningstillägg på 6 mm efter grovsvarvning av den yttre cirkeln, en precisionsbearbetningstillåtelse på 3 mm lämnas efter semi. precisionssvarvning, och en slipmån på 1 mm lämnas efter precisionssvarvning. För att förhindra uppkomst av avfall på grund av otillräcklig behandlingsersättning, uppskattar den empiriska uppskattningsmetoden i allmänhet en större handläggningsersättning. Denna metod används vanligtvis för tillverkning av små partier i ett stycke.
3.2.2 Korrigeringsmetod för tabelluppslag
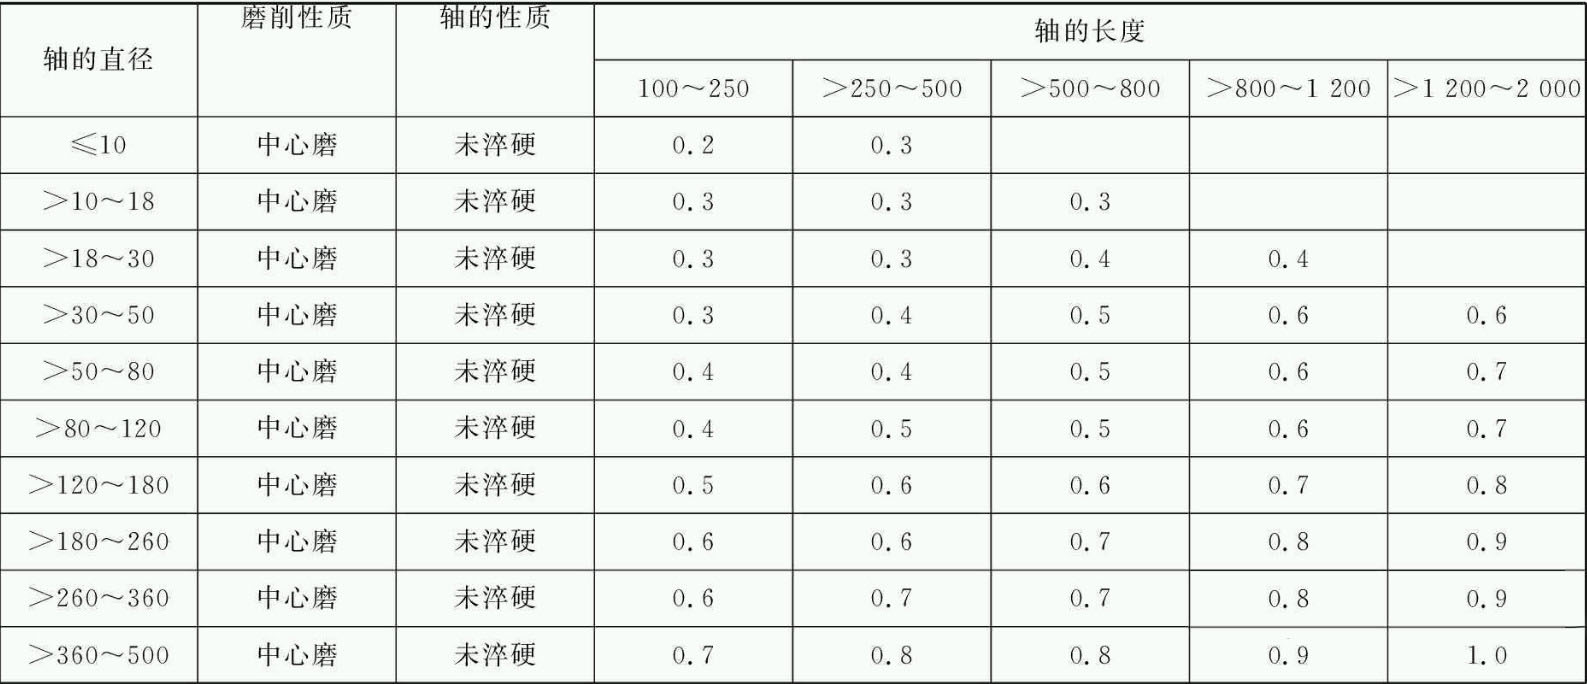
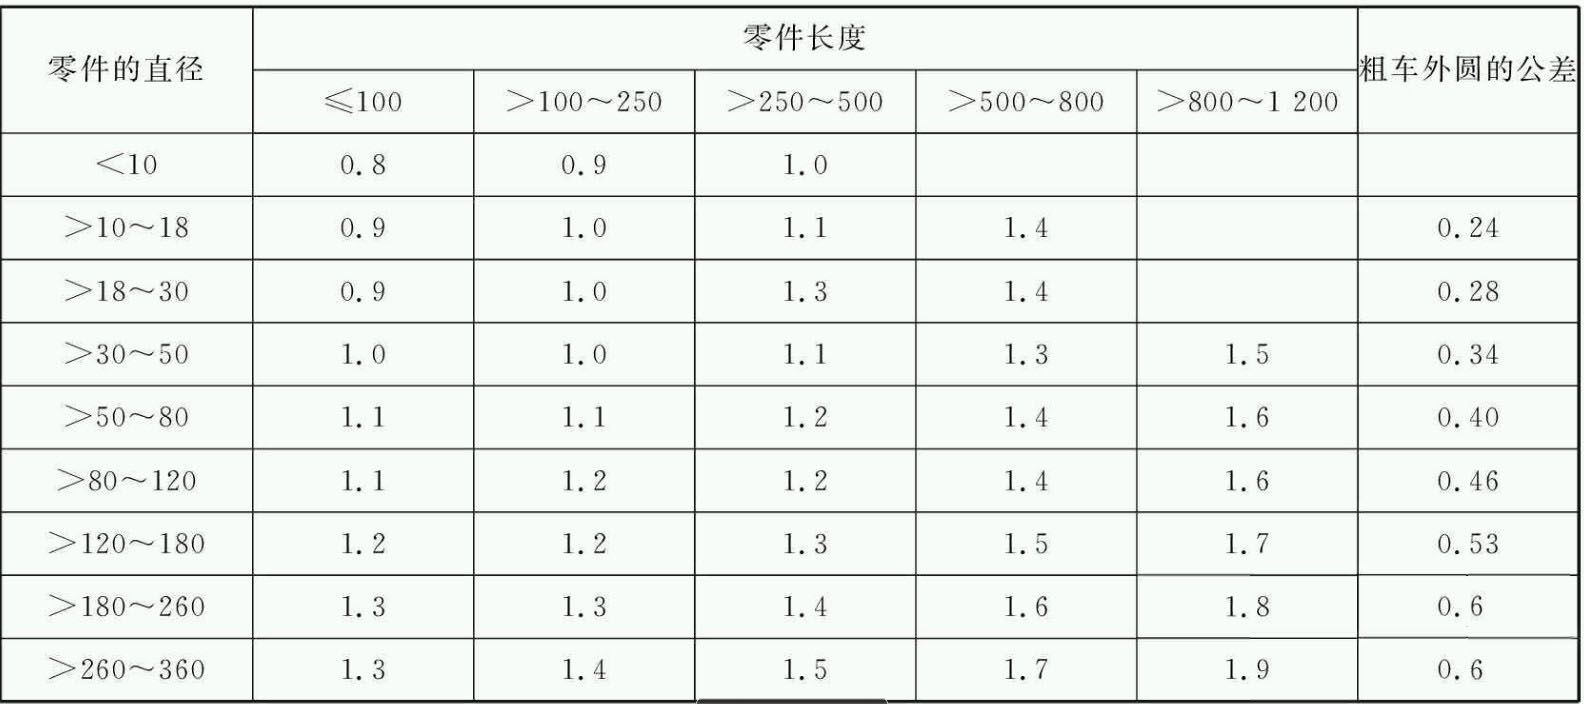
Uppslagstabellens korrigeringsmetod är en metod för att bestämma bearbetningstillägg baserat på data som samlats in från produktionspraxis och experimentell forskning, som sammanställs till en tabell och revideras i kombination med faktiska bearbetningsförhållanden. Denna metod används flitigt. Bearbetningstilläggen för precisionssvarvning och slipning av yttre cirklar efter grovsvarvning av lagerdelar visas i tabell 1 respektive tabell 2.
3.2.3 Analys och beräkningsmetod
Den analytiska beräkningsmetoden är en metod för att bestämma bearbetningstillägg genom att analysera och heltäckande beräkna olika faktorer som påverkar bearbetningstillägg baserat på experimentella data och beräkningsformler. Behandlingsbidraget som bestäms av denna metod är både korrekt och ekonomiskt rimligt, men det kräver ackumulering av omfattande information, vilket inte är lika enkelt och intuitivt som de två ovanstående metoderna. Därför är denna metod för närvarande mindre använd.
fyra
epilog
I den faktiska produktionen, på grund av det faktum att tillverkningsmetoden för många delar ämnen bestäms tillfälligt, till exempel, ändras den rostfria stålhylsan som gjuts genom centrifugalgjutning till en stålplåtsspole och svetsas; Kylarens ändlock, motorbasen och växellådans sandblästringsdelar ersätts med svetsade delar. Det finns många osäkra faktorer i tillverkningsprocessen av dessa delar, och deras formfel är svåra att förutse. Därför är de tre metoderna som introduceras i den här artikeln för att bestämma bearbetningstillåten för dessa delar inte tillämpliga och kan endast behärskas flexibelt i den faktiska produktionsprocessen.
Tabell 1: Bearbetningstillägg för axeldelars yttre cirkel efter grovsvarvning och precisionssvarvning, mm
Tabell 2 Bearbetningstillägg för slipning av yttre cirklar av axeldelar mm